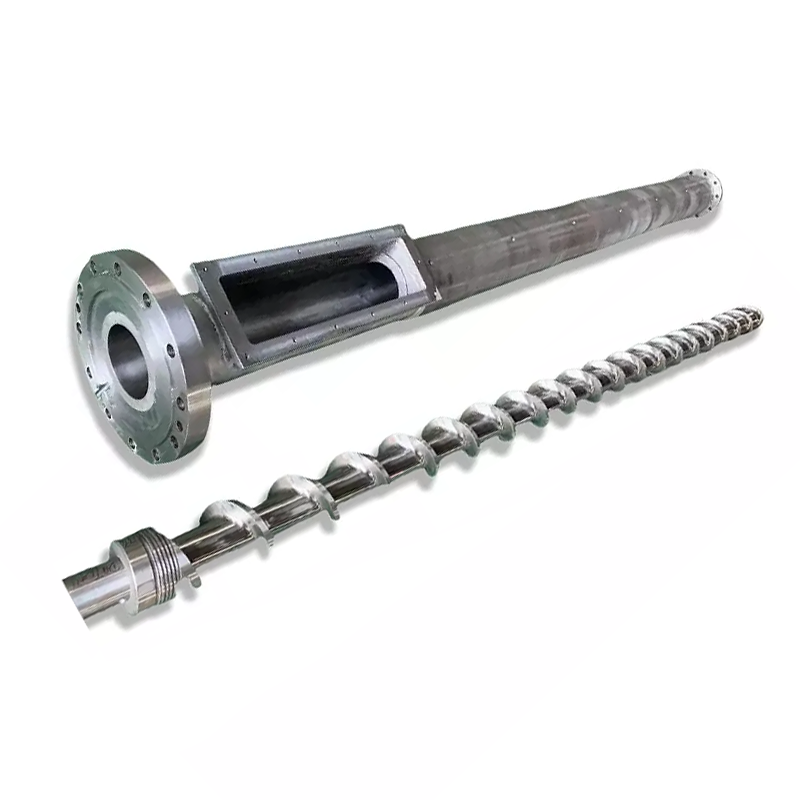
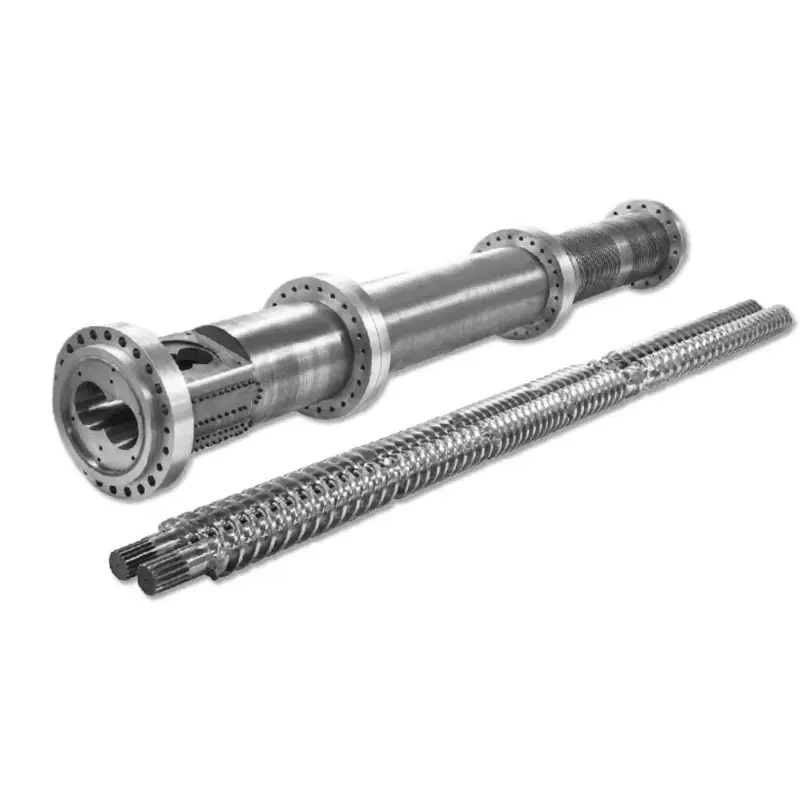
En WPC-form kan inte väljas från ett produktfoto och yttermått. Verktyget måste matcha trä-plastformeln, profilsektionen, utgången, extruderutloppet, kalibreringsmetoden, kyllinjen och prestandatesterna som används för den färdiga skivan eller profilen.


Snabbt svar
Att köpa enWPC extruderingsform, skicka det slutliga tvärsnittet med toleranser, den kompletta polymer- och träfyllmedelsformeln, materialberedningsmetod, målutgång och linjehastighet, extrudergränssnitt, nedströms kyllayout och en plan för acceptans av färdiga produkter. Markera synliga ytor, kritiska väggar, invändiga ribbor, hålrum, radier och eventuella präglings- eller sliptillägg på ritningen.
Acceptera inte verktyg från enbart en torr dimensionsrapport. Kör den överenskomna formeln genom den avsedda linjen, låt profilen svalna, mät sedan dimensioner, vägg- och ribbornas tjocklek, rakhet, vridning, yttillstånd och massa per längd. Produktens prestandatester förblir tillverkaren av den färdiga produktens ansvar.
Köp ett formningssystem, inte ett isolerat stålblock
Extruderingsformen skapar den varma profilen när WPC-smältan lämnar extrudern. Den profilen är fortfarande mjuk och kan ändra form. Kalibratorer, kylsektioner, stöd, drag- och skärutrustning håller och stabiliserar den sedan. En form som ser korrekt ut på en bänk kan ge en instabil profil om de nedströms delarna inte matchar den.
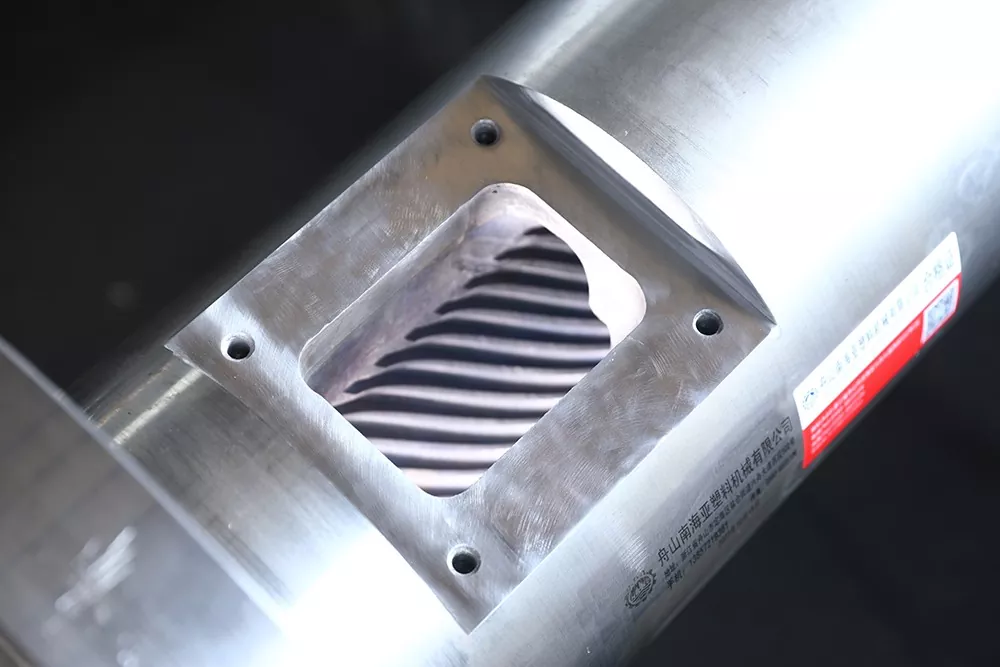
Nanhaiyas WPC-formsortiment använder stålkroppar med härdade och polerade ytor. Formarna är CNC-bearbetade och värmebehandlade, och valfria kylkanaler finns tillgängliga. Produktomfattningen omfattar skivor, brädor och profiler, inklusive trädäck, staket, paneler och utemöbler tillverkade av PE eller PP med träspackel.
| Köp objekt | Dess jobb | Vad som ska stå i offerten |
|---|---|---|
| Adapter och inlopp | Ansluter extruderns utlopp till profilens flödesväg | Fläns, bultmönster, register, tätning, smältinlopp, centrumhöjd, värmare och sensordetaljer |
| Extruderingsform | Fördelar smälta och bildar den heta profilsektionen | Kropps- och insatsritningar, material, behandling, värmezoner, flödesyta och justeringspunkter |
| Kalibrator eller dimensioneringsverktyg | Stöder kritiska ytor och dimensioner under tidig kylning | Antal sektioner, kontaktytor, vakuum- eller vattenanslutningar, justering och montering |
| Kylverktyg | Tar bort värme medan profilen stöds | Kylkanaler, vattenbehov, tank- eller plattlayout och anslutningsstorlekar |
| Byt delar | Tillåter planerade produktvarianter eller ersätter rutinmässigt slitage | Ritningsnummer, kompatibilitetsmatris, reservkvantitet och ändringsförfarande |
| Hantering och support | Placerar verktyget och skyddar extruderanslutningen | Delvikter, lyftpunkter, stativ, skenor, mittlinjejustering och förvaringsfixturer |
| Dokumentation | Styr tillverkning, installation, drift och framtida byte | Godkända ritningar, stycklista, kontrollprotokoll, manual och reservdelslista |
Vår fabriksvy:frasen "en uppsättning WPC-form" är för vag för prisjämförelse. En leverantör får endast citera den uppvärmda formkroppen. En annan kan inkludera adaptern, flera kalibratorer, kylplattor, stöd, reservvärmare och idrifttagningsvägledning. Vi ber köparen att jämföra en artikelomfattning innan vi jämför totalsumman.



Den slutliga profilritningen är utgångspunkten
Ett katalogfoto visar produktfamiljen, men det döljer informationen som styr verktygen. Vi behöver en sektionsvy med mått och toleranser. Ritningen ska också identifiera de ytor som passar ihop med klämmor, fästelement, ramar eller andra profiler eftersom dessa egenskaper ofta förtjänar hårdare kontroll än en dekorativ yta.
För en ihålig profil, ge varje vägg och bandimension. Lämna inte de inre hålrummen som ett konstnärligt mönster. Deras geometri påverkar materialfördelning, kylning, styvhet, profilvikt och hur sektionen beter sig under avdrag.
- Total bredd, höjd och profilorientering
- Väggtjocklek på varje utsida
- Inre bantjocklek och position
- Kavitetsstorlek, kvantitet och geometri
- Hörn och invändiga radier
- Spår, fjäder, klämmor och fästzoner
- Kritiska toleranser och inspektionsdata
- Tillåten båge, vridning och rakhet
- Målmassa per längdenhet
- Synliga ytor och gränser för ytdefekter
- Prägling, slipning eller borstning
- Klipplängd och nedströms skärmetod
- Solid, ihålig, kapslad eller samextruderad konstruktion
- Godkänt masterprov och revisionsdatum
Bearbeta inte formöppningen som en kopia av den kallbearbetade profilen.Den heta WPC-sektionen kan förändras genom dyssvällning, neddragning, kalibrering och kylning. Verktygskompensation måste utvecklas kring den faktiska formeln, produktionen och nedströmssystemet.
Vår fabriksvy:en ren 3D-rendering är användbar för försäljning, men det är ett dåligt tillverkningsdokument. Vi frågar vilka ytor som sätts ihop med en annan del, vilken vägg som styr styrkan, vilket ansikte kunden ser och var anläggningen kan acceptera variation. Den prioriterade kartan är mer användbar än att sätta samma snäva tolerans på varje rad.


WPC är en familj av formler, inte ett enda råmaterial
En verktygstillverkare behöver mer än bokstäverna WPC. Polymeren kan vara PE, PP eller PVC. Träkomponenten kan skilja sig åt i art, partikelform, storleksfördelning och fukttillstånd. Formler kan också innehålla mineralfyllmedel, smörjmedel, kopplingsmedel, pigment, stabiliseringsmedel, skumningsmedel eller återvunnet material.
Nanhaiyas WPC-formsida identifierar PE och PP med träfyllmedel som målmaterial. Dess produkt- och användningsområde omfattar även PVC-skumskivor och specialiserad PE-trä-plastbearbetning. Ge den exakta produktionsformeln så att formen är designad för materialet som kommer in i den.
| Formelinmatning | Varför verktygsleverantören behöver det | Vad ska skickas |
|---|---|---|
| Matrispolymer | Ändrar smältbeteende, temperaturfönster, neddragning och kylningsrespons | Exakt hartskvalitet, leverantörsdatablad och procent |
| Träkomponent | Påverkar matningsbeteende, flödesmotstånd, fuktbelastning och ytutseende | Träsort, mjöl eller fiber, partikelintervall, bulkdensitet, fukttillstånd och procentandel |
| Mineralfyllmedel | Ändrar viskositet, vikt, slitage och yta | Materialnamn, partikeldata, behandling och procent |
| Smörjmedel och processhjälpmedel | Påverkar formavgivning, tryck, yt- och nedströmsbehandling | Produktnamn, tillsatshastighet och blandningssekvens |
| Kopplingsmedel och stabilisator | Ändrar blandningen och slutproduktens prestanda | Betyg och procent, plus eventuella bearbetningsbegränsningar |
| Pigment eller locklager | Påverkar synlig yta, termisk respons och co-extruderingslayout | Färgsystem, skikttjockleksmål, co-extruderns position och flödesförhållande |
| Återvunnet innehåll | Kan lägga till viskositet, kontaminering och fuktvariation | Källa, beredning, maxprocent och partivariation |
| Skumsystem | Ändrar densitetsutveckling, tryck och dimensionell återhämtning | Komplett formulering, måldensitet och bearbetningsfönster |
U.S. Department of Agriculture's Forest Products Laboratory förklarar att WPC-fukt kan avlägsnas före bearbetning, under ett separat blandningssteg eller i en in-line extruderingsprocess. Dess tekniska kapitel noterar också att WPC-tillverkare använder olika utrustningsvägar, inklusive förkompounderade pellets genom en enda skruv, enstegs tvåskruvsblandning och profilering och tandemsystem. Formen måste anpassas till vägen som levererar dess smälta.
Referensformelregel:lägg in en godkänd formel och beredningsmetod i verktygsavtalet. Framtida förändringar är möjliga, men laget behöver en baslinje när tryck, yta, dimensioner eller utgång ändras.
Moisture förtjänar en egen linje i RFQ. Bubblor, hål och en instabil yta vid formen kan börja vid lagring, torkning, blandning, matning eller ventilering. En polerad flödesyta kan inte ta bort vatten som finns kvar i blandningen.
Matcha formen till hur WPC-smältan produceras
En förkompounderad WPC-pellet som löper genom en enkelskruvsprofiler når formen annorlunda än en torr blandning som blandas och formas i en process med två skruv. Utgången kan ha olika tryckstabilitet, temperaturfördelning och känslighet för skärmbegränsning. Be gjutformsleverantören se över extrudern och adaptern, inte bara profilen.
| Produktionsväg | Typiskt inköpsfokus | Information som behövs vid forminloppet |
|---|---|---|
| Förkompounderade pellets och enskruvsprofilering | Stadig transport, smältning, tryckgenerering och profilbildning | Pelletskvalitet, fukt, skruvdiameter, effekt, smälttemperatur, tryckområde och filtrering |
| Sammansättning och profilering med två skruv i ett steg | Matning, blandning, borttagning av fukt och formning i en kontinuerlig väg | Komplett formel, matarplan, ventilation, skruvkonfiguration, utloppstryck, temperatur och hastighetsvariation |
| Tandemextrudering | Separera blandnings- eller torkningsarbetet från sluttrycket och profileringsarbetet | Överföringsmetod, andra extruderdata, smälttillstånd, styrlogik och störningshantering |
| Co-extruderad kapsyl eller funktionsskikt | Stabil lagerfördelning och vidhäftning runt profilen | Formler för kärna och lock, flödesförhållande, inloppsorientering, individuella tryck och acceptans för skikttjocklek |
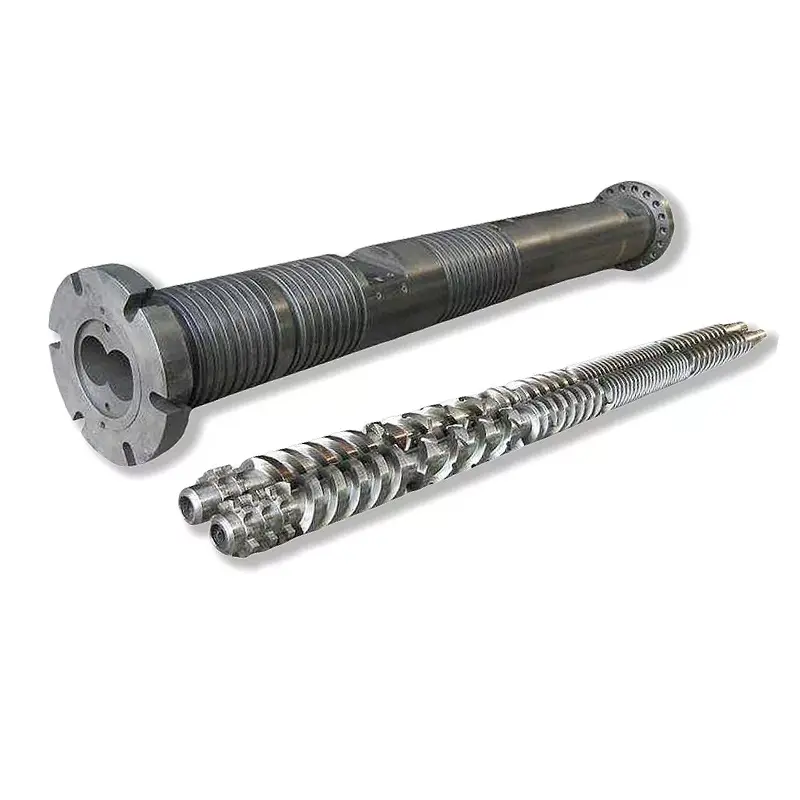
Nanhaiya leveranserenkla skruvar, parallella dubbla skruvar, koniska tunnor med två skruvochplastextrudermaskiner. Välj mjukningssektionen efter processjobbet. Designa sedan formen runt det smälttillstånd som sektionen kan bibehålla.
För slipande trä och mineralfyllda formler, se över skruv- och cylinderförpackningen innan du ökar mögelbegränsningen. Nanhaiyas befintliga guide,Screw Barrel for WPC Extrusion: Hur man stoppar trä-plastslitage, täcker ventilation, temperatur och ytval utan att duplicera besluten om profilverktyg i den här artikeln.
Vår fabriksvy:när en ny form ökar trycket, skylls ofta på formen direkt. Ibland är begränsningen fel. Ibland kan skruven inte tillföra en enhetlig, fullt förberedd smälta med den önskade hastigheten. Vi jämför trycket före och efter förändringar, kontrollerar skärmen och materialtillståndet och bekräftar den verkliga nettoeffekten innan vi skär flödesvägen igen.

Profilflödet måste anlända tillsammans vid formutgången
En WPC-profil kan innehålla tjocka ytterväggar, tunna inre banor, djupa spår och små hörn i en sektion. Varje väg motstår flöde på olika sätt. Om smältan når ett område för snabbt och ett annat för långsamt kan profilen dra, vrida, slita eller uppvisa ojämn densitet och yta.
Verktygsdesignen använder övergångsform och lokalt flödesmotstånd för att balansera sektionen. Målet är inte identisk hastighet vid varje inre punkt. Målet är en stabil profil vid utgången som kalibratorn kan stödja utan överdriven korrigering.
Ytterväggar
Synliga ytor behöver stabil tillförsel och en lämplig yta vid formläppen. Tjocka sektioner bär också mer värme in i kalibratorn och kan svalna långsammare än tunna detaljer.
Interna webbar
Tunna revben är känsliga för ofullständig fyllning eller rivning. Deras matningsvägar, korsningar och nedströmsstöd bör vara synliga i verktygs- och acceptansritningarna.
Spår och hörn
Små funktioner kan förstärka lokala flödes- och finishproblem. Markera de funktionella kanterna så att verktygskorrigering skyddar passformen istället för att förbättra en icke-kritisk yta.



Vår fabriksvy:en mögelkorrigering bör ha en avvägd anledning. Vi markerar var profilen är tung, tunn, snabb, långsam eller förvrängd och ändrar sedan det ansvariga flödesområdet i kontrollerade steg. Att slipa en tärningsläpp för att profilen "ser fel ut" kan byta ut en defekt mot en annan och tar bort rekordet som behövs för nästa set.
Kalibrering och kylning bestämmer kylprofilen
Extruderingsmunstycket bildar en varm sektion. Kalibratorn etablerar och stödjer kritiska ytor medan värme lämnar materialet. Kylningen fortsätter genom plattor, tankar eller sprutsektioner, och avdraget flyttar profilen under kontrollerad spänning. Dessa komponenter måste dela en mittlinje och hastighetsreferens.
Nanhaiya erbjuder valfria kylkanaler i sina WPC-formar. Specificera syftet med varje krets, inlopps- och utloppsstorlek, vattenkvalitetskrav, driftstemperatur och tillgängligt flöde. Anläggningen bör också planera tillträde för rengöring av kanaler som kan samla beläggningar eller skräp.
| Nedströmsingång | Effekt på profilen | Köpardata att tillhandahålla |
|---|---|---|
| Kalibratorkontakt och support | Håller utvalda ytor, spår, kanter eller håligheter när sektionen svalnar | Kalibratorritning, längd, antal steg, vakuummetod och inställningsområde |
| Kylvattentillstånd | Ändrar värmeavlägsningshastighet och dimensionsstabilisering | Framledningstemperaturområde, flöde, tryck, vattenkvalitet och recirkulationssystem |
| Avstånd från matris till kalibrator | Ändrar hot-profilbeteende som inte stöds före storleksanpassning | Linjelayout, justeringsområde och startåtkomst |
| Avdragstyp och inriktning | Ställer in linjehastigheten och kan dra ojämnt i profilen | Band- eller spårlayout, hastighetsområde, kontaktlängd och mitthöjd |
| Kapning och stapling | Kan avslöja eller skapa rörelse efter primärkylning | Klipplängd, såg- eller skärtyp, stödbord och staplingsmetod |
Lova inte kalla dimensioner vid tärningsutgången.Kom överens om var och när varje dimension ska mätas efter kylning. Använd samma konditionerings- och mätmetod för godkännandeprover och produktionskontroll.
USDA Forest Products Laboratorys profilextruderingsforskning beskriver en process där den smälta WPC formades genom en form, följt av en dimensioneringsform, vattenspraytank och avdragare. Den sekvensen är en användbar påminnelse: formningsresultatet tillhör hela linjen, även när formen köps som ett föremål.
Ange formkonstruktion, behandling och besiktning
Nanhaiya tillverkar sina WPC-formar av stål och beskriver höghållfast legerat stål med härdade och polerade ytor för arbetsområdena. Varje form är CNC-bearbetad, värmebehandlad och polerad. Det slutliga avtalet bör omvandla dessa allmänna produktattribut till krav på komponentnivå.
- Materialklass för varje huvudkomponent
- Värmebehandling och härdning omfattning
- Färdig hårdhetskrav och testplats
- Krav på flödesyta
- Kritiska dimensioner och toleranser
- Register, pluggar och monteringsreferenser
- Värmare kvantitet, effekt, spänning och kontakter
- Termoelementtyp, placering och kabeldetaljer
- Tryck- och smälttemperaturportar
- Kylkanalritning och trycktest
- Fästmaterial, kvalitet och reservkvantitet
- Utbytbar insats och slitdeldefinition
- Rostskydd, packning och förvaringsmetod
- Material-, behandlings- och dimensionsregister
Begär inte hårdast möjliga yta överallt. Formkroppen, skär, fästelement, adapter och stöd har olika jobb. Specifikationen ska kombinera yttillstånd, underlagshållfasthet, reparationsmetod och korrosionsexponering med förväntat trä- och mineralinnehåll.


Leverantörskvalifikationer kan inkludera Nanhaiyasproduktionsutrustning, certifikatinformationochinstallations- och underhållsstöd. Lägg nödvändiga dokument och support i inköpsordern istället för att förlita sig på ett allmänt kataloguttalande.
Använd defektmönstret för att hitta den ansvariga zonen
WPC-profildefekter kan börja i råvaran, blandaren, mataren, skruv och pipa, form, kalibrator, kylsektion eller avlämning. Placeringen av en defekt på tvärsnittet och dess förändring över tiden ger användbara ledtrådar. Spela in dem innan du ändrar temperatur, hastighet och verktyg tillsammans.
| Observerad defekt | Mögelkontroller | Övriga linjekontroller | Upphandlingslektion |
|---|---|---|---|
| Profilen vrids i en repeterbar riktning | Flödesbalans, väggkompensation, forminriktning och urladdningstillstånd | Kalibratorposition, kylbalans och avdragsuppriktning | Vrid en uppmätt godkänd artikel efter full kylning |
| En vägg eller revben är tunn | Lokal begränsning, insatsposition, avsättning, slitage eller skadad flödesyta | Formelns konsistens, fukt, skärmtillstånd och utmatningsstabilitet | Markera varje kritisk vägg och ribba på ritningen |
| Interna webbbrott | Webbmatningsväg, korsningsdesign och utgångsstöd | Fukt, förorening, smältberedning, hastighet och ostödd sträcka | Inkludera en tvärsnittsinspektion i körtestet |
| Grov eller trasig yta | Die-lip finish, avsättning, temperatur och lokalt flöde | Formel, smörjmedelsbalans, fukt, dispersion och linjehastighet | Godkänn ett fysiskt ytprov under en namngiven formel |
| Bubblor eller nålhål | Uppehållszoner och lokal överhettning | Träfukt, torkning, matning, ventilering och avlägsnande av flyktiga ämnen | Anteckna fuktförberedelser och ventilationsprestanda i testplanen |
| Bruna eller svarta märken | Döda zoner, avlagringar, för hög lokal temperatur och rengöringsskador | Fatavlagringar, termisk historia, avstängningsmetoder och kontaminerat foder | Be om ett dokumenterat uppstarts-, avstängnings- och rengöringsförfarande |
| Dimensioner avviker under en löpning | Termisk rörelse, lös justering, slitage och kylkanalsskick | Effekt, temperatur, tryck, vakuum, vatten och transporthastighet | Använd tidsinställd provtagning genom en stabil körning, inte ett tidigt prov |
| Högt tryck och låg effekt | Begränsat flöde, blockerad väg, olämplig övergång eller låg matristemperatur | Skärmblockering, sliten skruv, matningsbegränsning och materialviskositet | Definiera tryckplats och ett användbart driftsfönster |
Praktisk diagnostisk metod:markera topp, botten, vänster och höger på extrudatet och slutprofilen. Spela in samma orientering genom kalibratorn. Om defekten roterar eller ändras efter en linjekomponent har utredningen ett bättre utgångsläge än en generell anvisning om att justera formen.
Vår fabriksvy:vi är försiktiga när en defekt endast beskrivs som "ytan är dålig." Vi frågar var det visas, om det är kontinuerligt, när det börjar efter uppstart, vilket formelparti som körs och vad som händer med trycket. Ett nära foto med orientering och ett bibehållet avsnitt sparar ofta mer tid än ett långt meddelande.

WPC extruderingsform RFQ checklista
En komplett RFQ gör offerter jämförbara och ger ingenjörsteamet ett tydligt referensvillkor. Använd ett revisionsnummer över produktritningen, formeln, linjelayouten och godkännandedokumentet.
- Identifiera den färdiga produkten.Ange trall, staket, dörrkarm, tak, panel, klädsel eller annan profil. Förklara applikationen och vilka ytor som är synliga eller funktionella.
- Fäst det kontrollerade tvärsnittet.Inkludera dimensioner, väggar, ribbor, håligheter, radier, datum, toleranser, rakhet, vridning och målmassa per längd.
- Ge den fullständiga formeln.Lista polymerkvalitet, träslag och innehåll, mineralfyllmedel, smörjmedel, kopplingsmedel, stabiliseringsmedel, pigment, återvunnet innehåll och eventuellt skum- eller lockskiktssystem.
- Beskriv materialberedning.Ge information om torkning, blandning, blandning, pelletisering, lagring, bulkdensitet och fuktkontroll.
- Definiera extruderingsvägen.Ange enkelskruv, parallell tvilling, konisk tvilling eller tandem; skruv diameter; produktion; linjehastighet; filtrering; normalt tryck; och temperaturfönster.
- Styr det mekaniska gränssnittet.Fäst fläns, register, bultcirkel, smältinlopp, tätningsyta, centrumhöjd, stöd, lyft och utrymmeshölje.
- Lista el- och eldata.Ange spänning, frekvens, värmestyrning, termoelementtyp, kabelstandard, kylvattentemperatur, flöde, tryck och kvalitet.
- Visa nedströmslayouten.Inkludera kalibratorsektioner, vakuum- eller vattenanslutningar, kyltankar, stödbord, avdrag, präglingsenhet, skärare och tillgänglig justering.
- Definiera ytarbete.Ange om produkten lämnar linjen slät, präglad, slipad eller borstad och hur mycket material den sekundära processen tar bort.
- Lista varje levererad komponent.Separat adapter, formkropp, insatser, kalibratorer, kylplattor, värmare, sensorer, tätningar, fästelement, stativ, verktyg och reservdelar.
- Begär den tekniska filen.Inkludera ritningar, materialförteckning, material- och behandlingsprotokoll, inspektionsrapport, ellista, kylschema, manual och reservdelslista.
- Skriv acceptansprovet.Namnge formeln, profilen, utgången, hastigheten, körtiden, processregistrering, provtagningsfrekvens, dimensionsgränser, ytprov och tester av färdiga produkter.
Bytesvarning:använd inte en sliten form som den enda definitionen av den nya uppsättningen. Kombinera originalritningar, maskingränssnittsmått, en bra bibehållen profil och anledningen till byte. Att kopiera slitna flödesfunktioner kan återskapa den gamla defekten.
För en PVC- eller WPC-kortlinje, se överKonisk dubbelskruv av PVC-skivamed verktygspaketet. För högeffekts- eller sammansättningsuppgifter, jämförsamroterande parallell dubbelskruvspipaoch det bredareintervall med parallella dubbelskruvar. Dessa länkar stödjer val av utrustning; det slutliga valet beror fortfarande på formeln och processvägen.
Acceptera formen med en kontrollerad produktionskörning
Börja med komponentinspektion, bevisa sedan formningsresultatet på linjen. Den överenskomna WPC-formeln har betydelse eftersom en annan polymer, trähalt, fukttillstånd eller smörjmedelssystem kan ändra tryck, yt- och dimensionsåtervinning.
| Acceptansstadiet | Vad ska verifieras | Rekord att behålla |
|---|---|---|
| Dokumentgranskning | Ritningsrevisioner, komponentlista, material och behandlingsomfattning, värmare, sensorer, kylkretsar, reservdelar och manualer | Undertecknat dokumentregister |
| Bänkinspektion | Kritiska gränssnitt, register, öppningar, insatser, tätningsytor, fästelement, flödesytor och monteringsorientering | Dimensionell och visuell rapport kopplad till artikelnummer |
| Installation | Centerhöjd, flänspassning, stöd, lyftåtkomst, värmeledningar, sensorer, vattenanslutningar och inriktning mot kalibratorer | Installationschecklista och fotografier |
| Uppvärmning | Zonidentifiering, regulatorrespons, sensoravläsning, strömdrag, läckage och kylkanaltillstånd | Zonkarta och stabiliserade avläsningar |
| Produktionskörning | Godkänd formel, foderberedning, uteffekt, linjehastighet, temperaturer, tryck, motorbelastning, kylnings- och avlastningsförhållanden | Tidsbaserat processblad och behållet råvaruprov |
| Profilbesiktning | Yttermått, vägg- och ribbor, rakhet, vridning, yta, färg, massa per längd och passform med passande komponenter | Mätningar kopplade till skärläge och produktionstid |
| Förändring och återhämtning | Överenskommen justering, normal stopp och omstart, eller en storlek eller färgbyte när det gäller den dagliga produktionen | Operatörssign-off och återstående åtgärdslista |
Den färdiga produkten kan behöva tester som går långt utöver profilmått.ASTM D7031är en guide för att utvärdera mekaniska och fysiska egenskaper hos WPC-produkter, och den anger att användare ska välja de tester som är lämpliga för applikationen.ASTM D7032-21täcker prestanda för WPC- och träbrädor av plast, trappsteg, skydd och ledstänger.
För naturfiberförstärkta kompositbrädor,ISO 16616:2015ger testmetoder, medanISO 19821:2017adresser span betyg. Bekräfta tillämplig utgåva, nationell kod och produktomfattning innan du skriver kontraktet. Formen bär inte den färdiga produktens överensstämmelse.
Vår fabriksvy:den bästa överlämnandet är ett stabilt processfönster och en uppsättning spårbara prover. Vi vill veta vilken formel som gick, hur snabbt linjen rörde sig, var trycket satte sig, hur kylningen ställdes in och när varje prov skars. En snygg tavla placerad på ett bord förklarar inte om raden kan upprepa den.

Vanliga frågor
Vilken information krävs för att citera en WPC-extruderingsform?
Skicka den slutliga profilritningen med toleranser, den kompletta WPC-formeln, materialberedningsmetod, extruder- och adapterdetaljer, målutgång och linjehastighet, kylnings- och avdragslayout, ytkrav, övergångsplan, tillgängliga verktyg och ett mätbart acceptanstest. Ett fysiskt produktprov är användbart, men det bör inte ersätta den kontrollerade ritningen.
Kan en WPC-form köra PE, PP och PVC-baserade träkompositer?
Samma färdiga form gör inte materialen utbytbara. PE-, PP- och PVC-baserade WPC-formuleringar kan skilja sig åt i flöde, temperaturfönster, smörjning, neddragning och kylningsrespons. Vi granskar den exakta formeln och bearbetningsvägen innan vi bestämmer oss för om en verktygskropp och separata skär är praktiska eller om dedikerade verktyg är säkrare.
Inkluderar en WPC-extruderingsform kalibratorn?
Den citerade omfattningen måste säga. Extruderingsmunstycket formar smältan, medan kalibratorn, kylsektionerna och avdraget håller och stabiliserar profilen när den svalnar. Be om en radverktygslista som identifierar formen, adaptrar, kalibratorer, kylplattor, tätningar, värmare, sensorer och byt delar.
Varför vrids eller böjs WPC-profilen efter formen?
Vridning eller båge kan komma från ojämnt formflöde, obalanserade vägg- eller bansektioner, ojämn kylning, kalibratorinriktning, instabil uteffekt, ojämn temperatur eller ett felinriktat avdrag. Mät riktningen och tidpunkten för distorsionen innan du justerar flera variabler. Hela formnings- och kylsystemet måste kontrolleras.
Vilket material använder Nanhaiya för WPC-formar?
Nanhaiyas WPC-formsida listar stål och beskriver höghållfast legerat stål med härdade och polerade ytor. Varje form är CNC-bearbetad och värmebehandlad, med valfria kylkanaler. Den godkända offerten bör identifiera den exakta kvaliteten, behandlingsomfattningen, flödesytans finish och inspektionsrekord för projektet.
Hur ska en ihålig WPC-däckprofil specificeras?
Förse hela tvärsnittet med yttermått, vägg- och flänstjocklekar, kavitetsgeometri, radier, kritiska toleranser, synliga ytor, präglings- eller sliptillägg, målmassa per längd och slutproduktens teststandard. Markera vilka mått som är funktionella så att verktygstillverkaren vet var justeringen är viktigast.
Kan formen garantera WPC-däckstandarden?
Nej. Formen styr profilbildningen, men slutproduktens prestanda beror också på formeln, blandningen, fuktkontroll, extruderingsförhållanden, kylning och produktionskvalitetssystem. Tillverkaren måste testa det färdiga trädäcket enligt tillämpliga krav, såsom vald ASTM, ISO eller nationell standard.
Hur ska en WPC-extruderingsform accepteras?
Inspektera godkända ritningar, material, behandling, gränssnitt, värmare, sensorer, flödesytor och byt delar först. Kör sedan den överenskomna produktionsformeln med en namngiven profil, utgång och linjehastighet. Registrera processförhållanden och mät den kylda profilens dimensioner, vägg- och ribbsektioner, rakhet, vridning, yta, massa per längd och eventuella tester som krävs enligt produktspecifikationen.
Tekniskt innehåll framställt från Nanhaiyas nuvarande WPC-form, skruvfat, utrustning och servicesidor. Extern teknisk support är begränsad till officiella USDA-, ASTM- och ISO-källor. Slutliga verktygsdimensioner, material, behandling, linjeomfattning och acceptanskriterier kontrolleras av de godkända projektdokumenten.