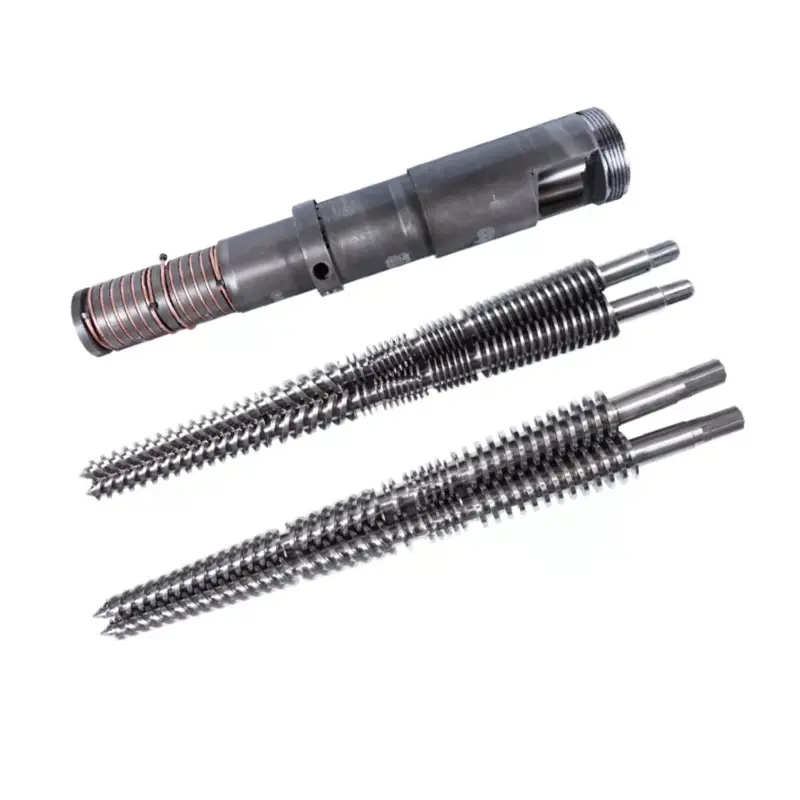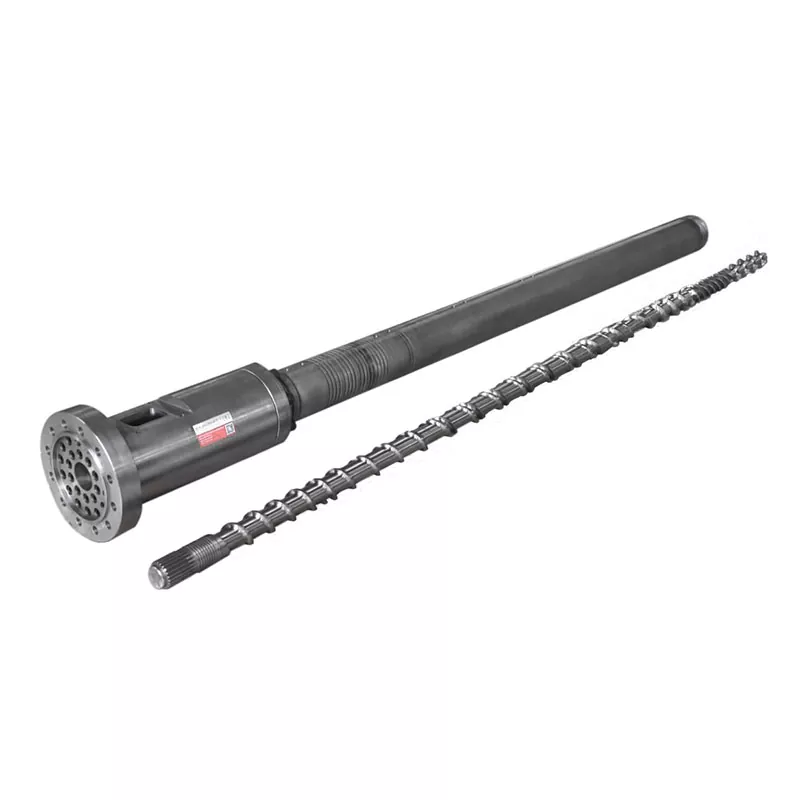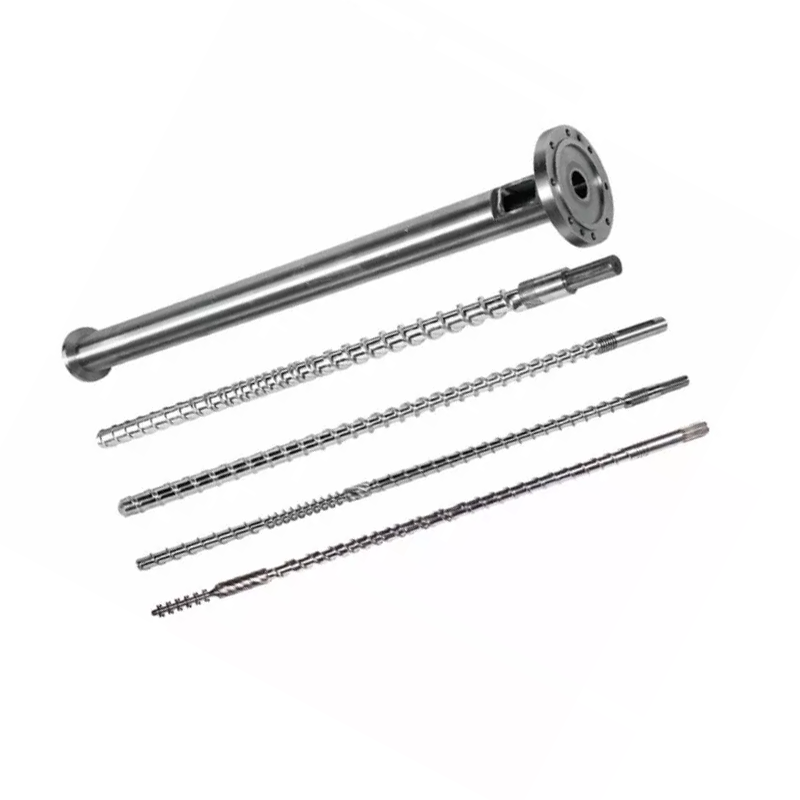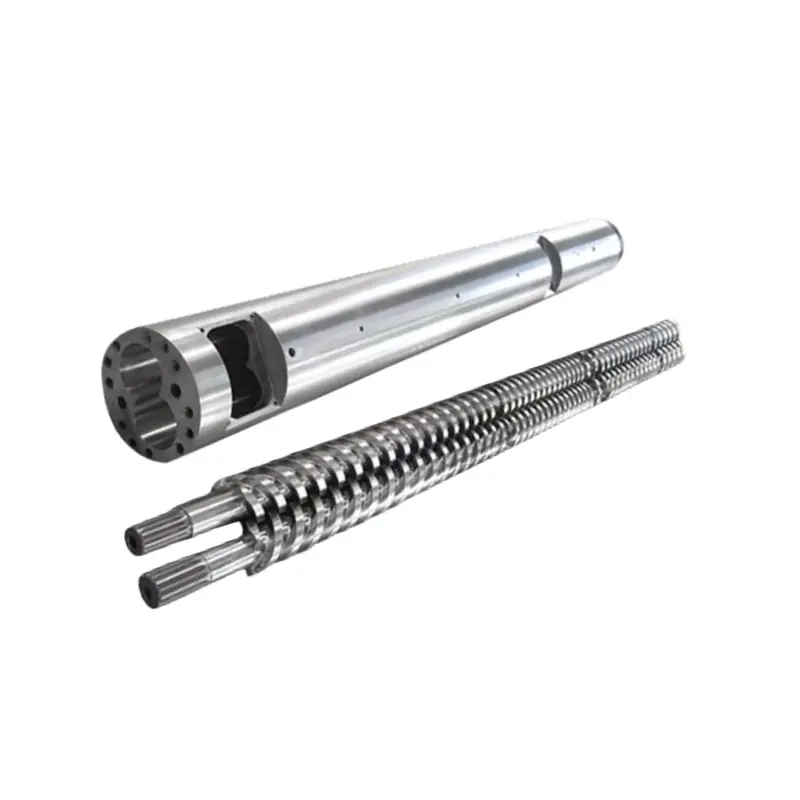
En slitstark yta är användbar endast när den matchar skademekanismen och cylinderns motyta. Jämför det faktiska materialet, det behandlade området, lagret, processen och inspektionsmetoden istället för att köpa det svåraste numret på en produktsida.
Snabbt svar
Välj nitrering när en behandlad stålyta passar det verifierade slitaget, korrosions- och dimensionskravet. Välj flyghård beläggning eller annan bimetallisk konstruktion när projektet behöver en annan legering i området med högsta slitage.
För hård service kan det bättre svaret vara en hårdskruvad skruv med en kompatibel bimetallpipa. Inget alternativ är automatiskt överlägset. Börja med felläget, godkänn sedan skruv- och cylindermaterial, lagerplatser, bearbetningsväg och inspektionskriterier tillsammans.
Nitrerad och bimetall beskriver olika konstruktioner
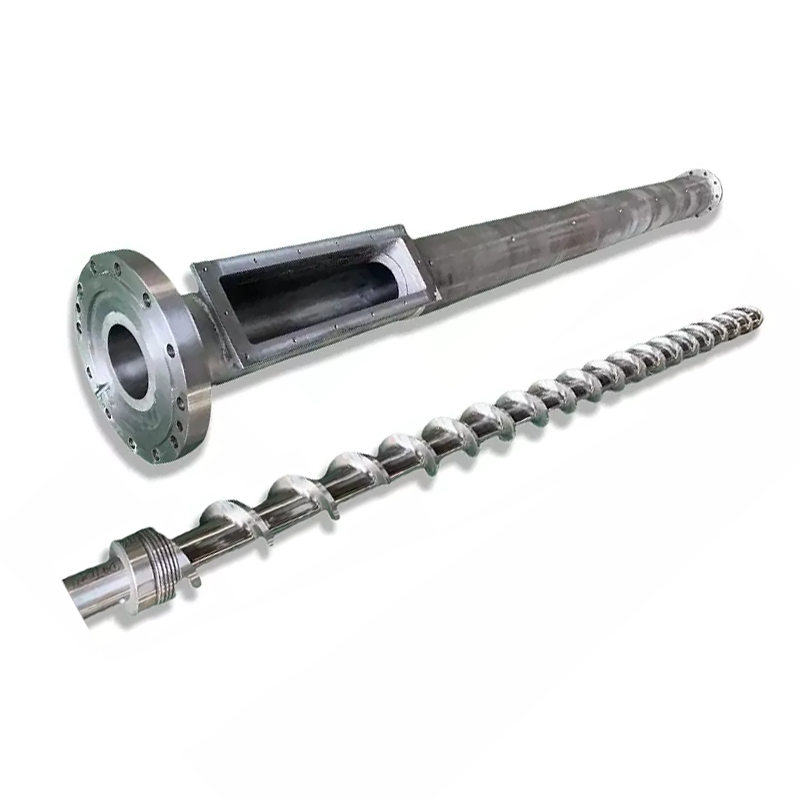
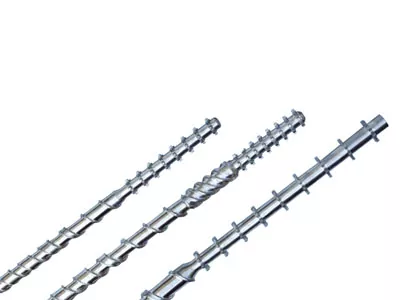
Nitrering introducerar kväve i en lämplig stålyta genom en kontrollerad termokemisk process. Resultatet inkluderar ett sammansatt skikt och diffusionszon vars struktur och egenskaper beror på stålets kondition, temperatur, tid, atmosfär och processkontroll. Behandlingen är inte en separat tjock hylsa placerad över skruven.
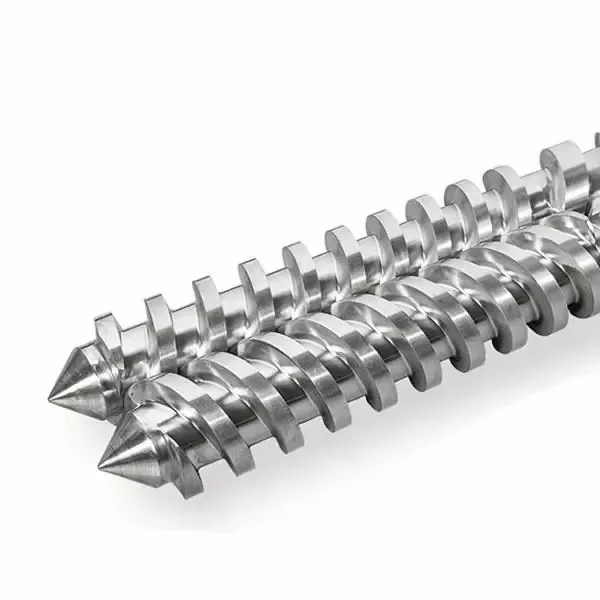
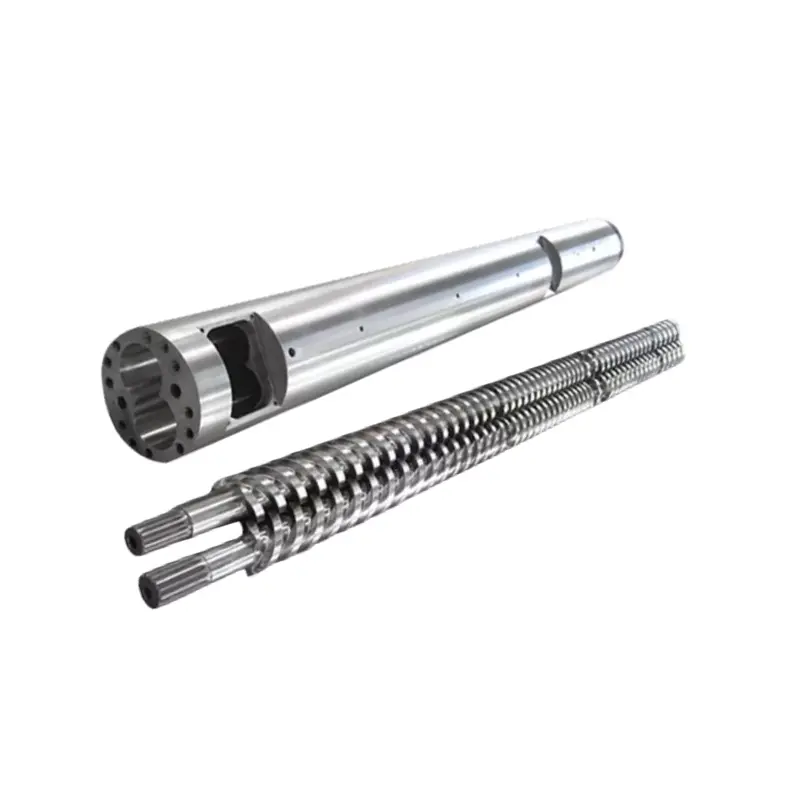
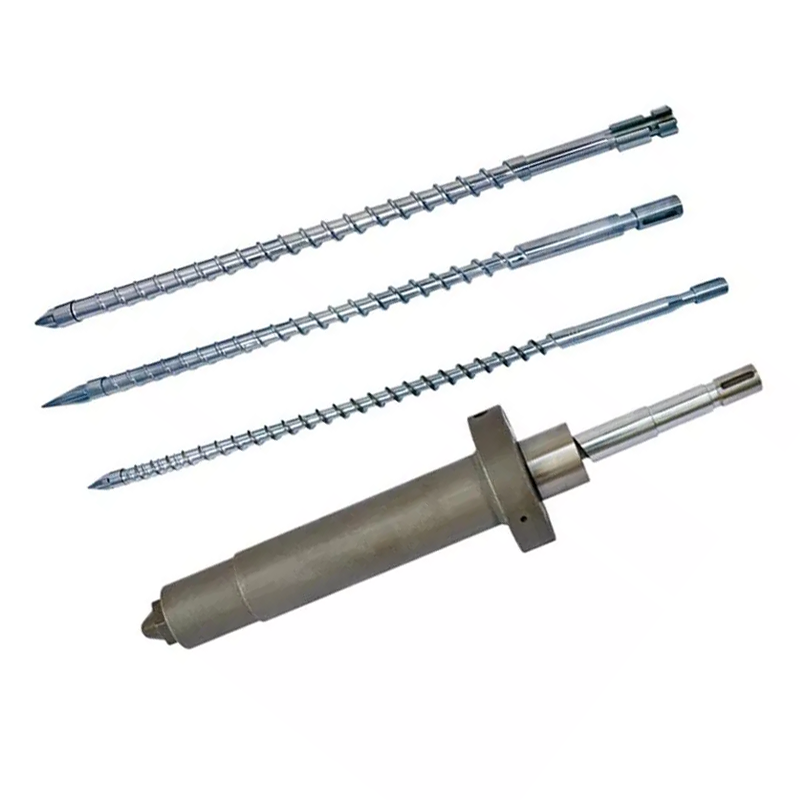
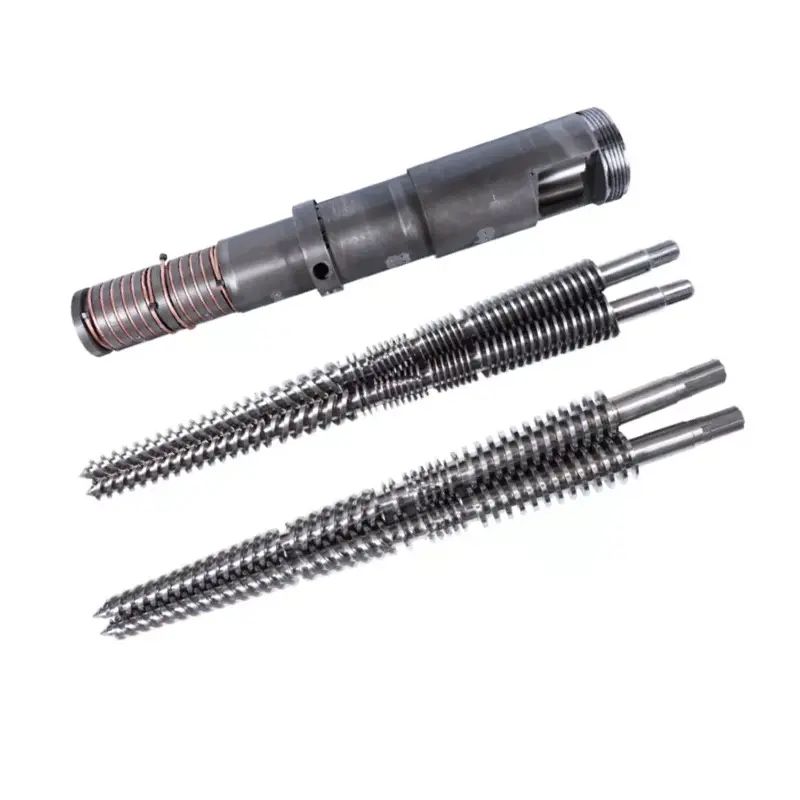
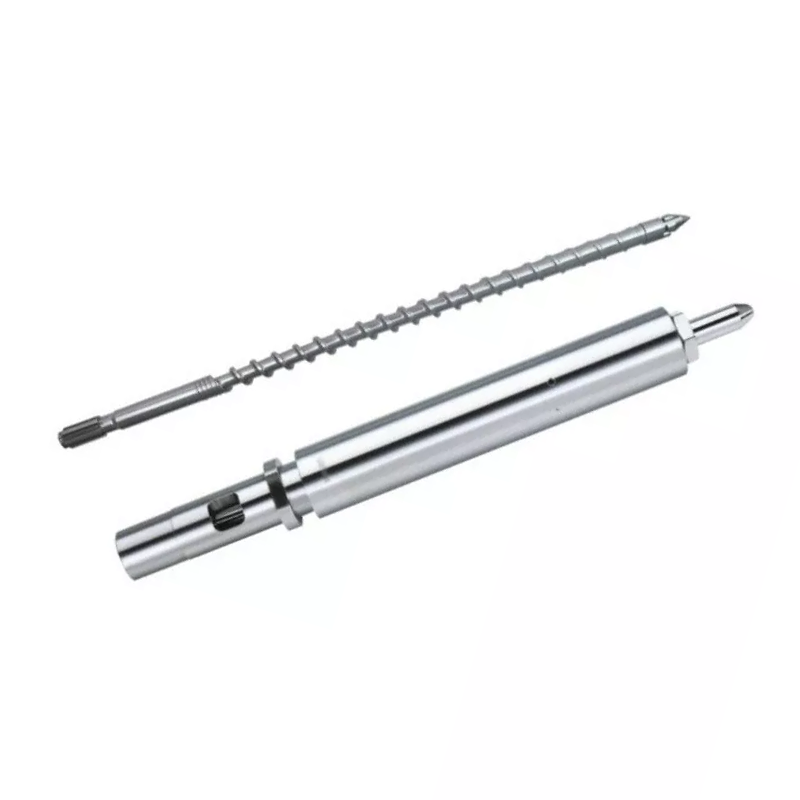
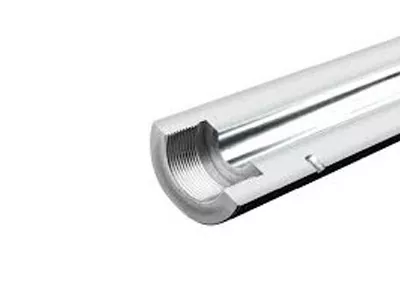
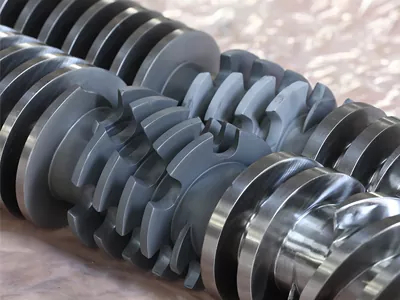
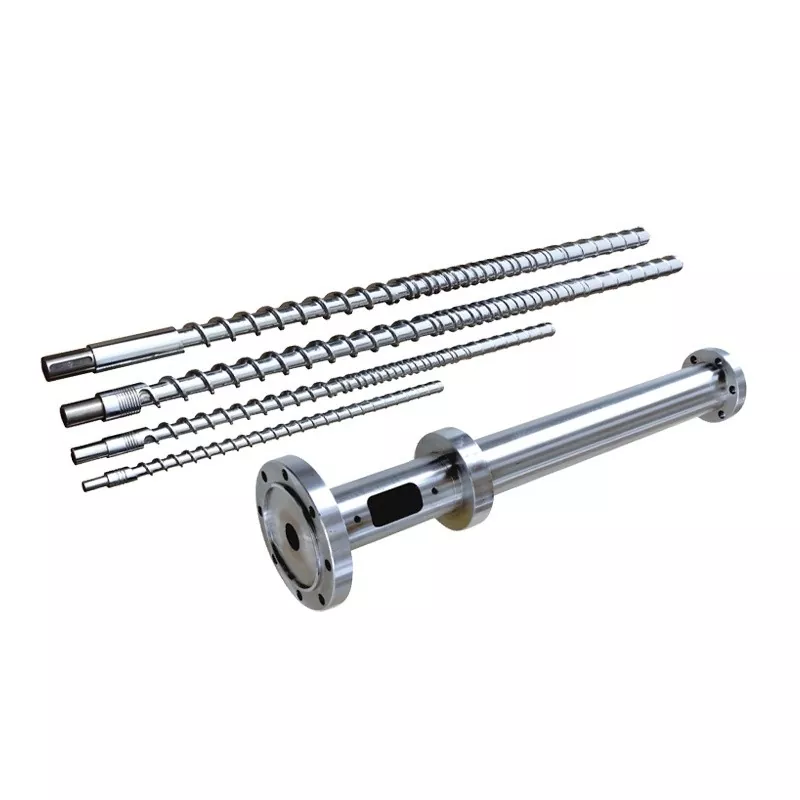
För en skruv betyder "bimetallisk" ofta en stålkropp med en annan legering applicerad på utvändig diameter, flygsidor eller en större yta. Metoder kan innefatta PTA eller andra svets- och sprutprocesser. För en tunna betyder bimetall vanligtvis ett strukturellt skal med en annan legeringsfoder i hålet.
Fråga vad leverantören menar med bimetallic.En hårdslipad flygspets, en belagd skruv, en inkapslad skruv och en bimetallisk cylinderfoder är inte samma konstruktion. Offerten och ritningen bör namnge basmaterial, legering, behandlad yta och nominellt lagertillstånd.
Börja med nötning, korrosion eller metallkontakt
Slipmedel kan runda flygkanter och öka spelrummet. Korrosion kan tömma en yta och skapa platser som kvarhåller och bryter ned polymer. Vidhäftande slitage eller nötning kan uppstå när skruven och cylindern kommer i kontakt under olämplig inriktning, smältning, spel eller materialkompatibilitet.
Reiloys skruv- och cylinderhandbok skiljer adhesivt, abrasivt och korrosivt slitage. Den identifierar glasfibrer, kalciumkarbonat och andra hårda partiklar som slipande källor, och den anger att skruv- och cylindermaterialskompatibilitet spelar roll när metallkontakt uppstår. Denna distinktion är mer användbar än att begära "maximal slitstyrka" utan en felkarta.
| Observerat tillstånd | Sannolikt undersökningsplikt | Bevis behövs innan urvalet |
|---|---|---|
| Avrundad flyg-OD och ökande frigång | Slipande partiklar, kontakt eller båda | Fyllmedel, kontaminering, slitagekarta, uppriktning och piphål |
| Gropar med nedbrutet eller svart material | Korrosion plus kvarhållen polymer | Harts, tillsats, fukt, avstängningshistorik och analys av avlagringar |
| Lokaliserad skåra på skruv och pipa | Metallkontakt, främmande material eller upphöjda skador | Matchade axiella lägen, rakhet, inriktning och skräp |
| Varva chips eller skal | Vidhäftning, sprödhet, slag eller inkompatibel rengöring | Processcertifikat, tvärsnitts- eller reparationshistorik och foton |
| Enhetlig polering utan större dimensionsförlust | Normal kontakt med polymer kan förekomma | Baslinjemått och trend, inte bara utseendet |
Vår fabriksvy:vi väljer inte en legering enbart från hartsnamnet. "PP med fyllmedel" är ofullständig. Vi behöver fyllmedelstyp och nivå, återvunnet innehåll, kontaminering, drifttrend och den axiella placeringen av slitage. Ytan måste lösa själva mekanismen snarare än den mest välbekanta.
Jämförelse med nitrerad vs bimetallisk enkelskruv
| Beslutsfält | Nitrerad skruv | Hård- eller bimetallskruv |
|---|---|---|
| Konstruktion | Kvävemodifierad yta på lämpligt stålsubstrat | En annan legering applicerad på utvalda gängor eller en bredare skruvyta |
| Primär designfråga | Passar stål- och nitridhöljet slitaget, korrosionen och dimensionskraven? | Vilken legering, placering, tjocklek och deponeringsprocess passar skadezonen? |
| Rapportering | Behandlingen kan täcka den tillgängliga skruvytan | Kan endast skydda flygland och sidor, eller ett bredare område, beroende på ritningen |
| Inspektion | Material, värmebehandling, ythårdhet, höljesprofil och mått enligt specificerade | Basmaterial, legeringsidentitet, avlagringsplats, bindning/processbevis, hårdhet och slutlig geometri |
| Reparationsfråga | Dimensionell restaurering kan kräva en annan godkänd rutt | Vissa deponerade områden kan vara reparationsbara, med förbehåll för grundtillstånd och processgranskning |
| Huvudsaklig köprisk | Att köpa ett hårdhetsnummer utan lagerdjup, sprödhet eller korrosionssammanhang | Att köpa ordet bimetall utan att känna till legering, täckning eller motytas kompatibilitet |
En peer-reviewed studie från 2015 om 38CrMoAlA-gasnitrering ändrade trycket samtidigt som andra testförhållanden kontrollerades. Man fann att tryck påverkade lagertillväxt, mikrostruktur, ythårdhet och slitagebeteende. Den användbara köplärdomen är att ett stålnamn och ordet nitrerad inte definierar den färdiga ytan.
Hur man använder Nanhaiyas aktuella webbplatssiffror
Nanhaiyas sidor publicerar flera användbara material och processreferenser, men de använder inte alltid samma utbud. Siffrorna nedan är bevarade som webbplatsdata. De bör inte kopieras till en inköpsorder utan att identifiera den exakta produkten och inspektionsmetoden.
| Nanhaiya sida | Publicerad uttalande | Hur en köpare ska använda den |
|---|---|---|
| Super slitstark enkelskruv | Listar 38CrMoAlA, SACM645 och 42CrMo som basmaterialalternativ; säger att fatlegeringens hårdhet överstiger HRC60 | Bekräfta vilket material och fatlegering som gäller för beställningen, plus testskala och plats |
| Super slitstark enkelskruv | Tillstånd jonnitrering kan nå HV1000 till 1200 | Behandla som ett anspråk på sidnivå tills en process- och hårdhetsrapport tillhandahålls |
| Befintlig version av denna artikel | Anger ett 0,3 till 0,6 mm nitrerat lager och HV900 till 1100 | Slå inte samman det här sortimentet med sortimentet för produktsidor; begära den orderspecifika ärendeprofilen |
| PE/PP höghastighets enkelskruv | Anger nickel- och volframbaserad legeringslängd över 400 mm, djup 2 till 3 mm och HRC58 till 65 | Använd som en tillgänglig webbplatsreferens, verifiera sedan täckning, legeringsbeteckning och inspektion |
| Super slitstark enkelskruv | Anger volframkarbid och nickelbaserade ytalternativ, PTA på toppar och sidor, och 3 till 8 gånger livslängd | Alternativen är relevanta; multiplikatorn saknar en publicerad baslinje, material och testmetod, så det är inte ett acceptansvärde |
Webbplatskonflikt avslöjad:HV900 till 1100 och HV1000 till 1200 visas båda på Nanhaiya-sidor. Värdena kan referera till olika processer eller produkter, men sidorna anger inte det sammanhanget. Denna artikel väljer inte en. Leverantören ska ange gällande process, hårdhetsskala, provbelastning, provtagningsplats och acceptansintervall för beställningen.
Den hårdare ytan måste fortfarande matcha motytan
En skruv och cylinder kan beröra om skruven böjs, materialet inte smälter korrekt, inriktningen är dålig eller spelet är fel. Att välja varje del isolerat kan skapa ett ogynnsamt materialpar. Enbart hårdhet förhindrar inte skador på den mindre motståndskraftiga ytan.
Bernex Bimetall, en skruv- och cylindertillverkare, uppger att vissa kombinationer är olämpliga och ger en nitrerad cylinder med hårdmetall av hårdmetall som ett exempel. Detta förbjuder inte alla karbidsystem. Den visar varför den exakta skruvlegeringen, cylinderfodret och driftsavståndet behöver skriftligt kompatibilitetsgodkännande.
Installera inte en hårdare ny skruv i en omätt gammal pipa.Pipan kan redan vara avsmalnande, oval eller lokalt sliten. Rengör och mät båda delarna efter axiell zon och godkänn sedan paret. Deenkel skruv och pipsslitagemätningsguideförklarar kartläggningsmetoden.
Slitskydd kan inte kompensera för dålig slutlig geometri
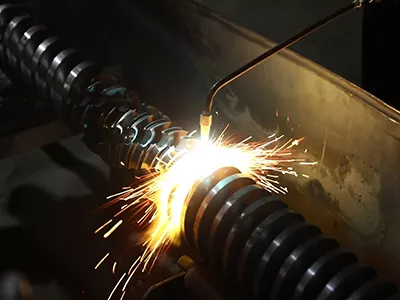
Värmebehandling och deponering kan ändra dimensioner eller skapa material som måste färdigbearbetas. Den sista skruven behöver fortfarande godkänd flygdiameter, stigning, kanalgeometri, rakhet, anslutning och yttillstånd. Pipan behöver motsvarande håldimensioner och inriktning.
Nanhaiyasutrustningssidaanger att dess CNC-svarvar kan hantera arbetsstycken upp till 6 m, dess borr- och fräsutrustning har 0,02 mm positioneringsnoggrannhet och femaxlig bearbetning används för oregelbundna rörelser och specialflänsar. Dessa är publicerade fabriksfunktioner, inte en ersättning för en orderinspektionsplan.
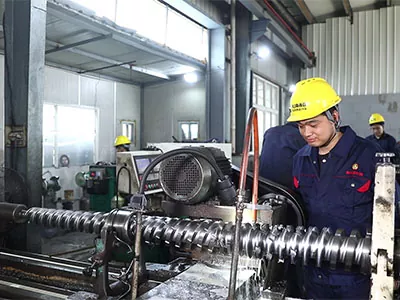

Vår fabriksvy:en köpare bör godkänna den färdiga delen samt behandlingsreceptet. Vi vill att det på ritningen ska stå vart skyddslegeringen går, vad som återstår efter slutbehandling och hur skruven ska mätas. Ett hårt lager på fel diameter är fortfarande fel skruv.
Välj ytan från applikationsbeviset
| Ansökningsbevis | Granska riktning | Anta inte |
|---|---|---|
| Ofyllt harts, stabil drift, måttlig slitagehistorik | Granska om ett nitrerat system uppfyller den dokumenterade skyldigheten | Varje linje behöver hårdskärning |
| Glasfiber, mineralfyllmedel eller slipmedel återvunnen kontaminering | Karta slitage och granska flight hardfacing plus en kompatibel fat foder | Enbart fyllnadsprocenten väljer legeringen |
| Frätande harts eller tillsatspaket | Prioritera verifierat korrosionsbeteende för alla exponerade ytor | Den högsta hårdheten är det bästa korrosionsvalet |
| Nötning och korrosion tillsammans | Specificera legeringen och konstruktionen mot båda mekanismerna | En generisk bimetalletikett täcker båda |
| Lokaliserat flygslitage med ljudkärna och känd historia | Se över möjligheten att reparera eller målinriktad hårdbeläggning | Varje sliten skruv kan byggas om på ett säkert sätt |
| Okänd gammal skruv och sliten pipa | Rengör, identifiera, mät och jämför ersättningsalternativ | En dimensionell kopia återställer det ursprungliga skicket |
Läs denföremål för för tidigt slitageför orsakskategorier, använd sedanrengöringsguideinnan man bedömer ytan. Rester kan dölja gropar och repor, medan aggressiv rengöring kan skapa nya.
Lägg bevisen i citatet och ritningen
- Namnge basmaterialet.Använd en erkänd beteckning och eventuell ägargodkänd motsvarande regel.
- Namnge ytprocessen och det behandlade området.Markera flygtoppar, sidor, rot, helyta eller piphål på ritningen.
- Definiera mätbar acceptans.Ange dimensioner, hårdhetsmetod och plats, lager- eller avsättningsbevis och yttillstånd där så är tillämpligt.
- Godkänn skruv- och pipparet.Anteckna både material, tillstånd och eventuella leverantörskompatibilitetsförklaringar.
- Bevara spårbarheten.Knyt behandlings- och inspektionsprotokoll till beställningen och komponentidentiteten.
- Ställ in en slitagebaslinje.Spara den nya delens dimensioner så att senare inspektioner mäter förändringar istället för att gissa det.
För ett ersättningsprojekt, kombinera detta medersättningsguide för enkelskruvoch jämförelsen avendast skruv kontra matchat skruv-och-pipbyte.
Data för en ytsystemrekommendation
- Hartstillverkare, kvalitet och smältflödestesttillstånd
- Fiber-, mineral-, pigment- och tillsatspaket
- Återvunnen procentandel och kontamineringshistorik
- Fukt, torkning och avstängningsprocedur
- Effekt, skruvhastighet, belastning, tryck och temperatur
- Aktuella skruv- och fatmaterialrekord
- Foton på rengjorda ytor med axiella placeringar
- Slitagekarta för skruvflygning och pipa
- Originalritningar och anslutningsmått
- Erforderlig hårdhets- och lagertestdokumentation
- Känd historia av reparationer, plätering eller hårdbeläggning
- Godkänd produktkvalitet och närvarande defekt
Vanliga frågor
Är en bimetallisk enkelskruv alltid mer slitstark än en nitrerad skruv?
Nej. Prestanda beror på den faktiska legeringen, avsatt yta, skiktkvalitet, harts, fyllmedel, korrosion, temperatur, skruvgeometri och cylinderns motyta. Orden bimetallisk och nitrerad identifierar inte tillräckligt med detaljer för att förutsäga livslängden.
Vad betyder bimetall för en enda skruv och pipa?
För en skruv hänvisar termen ofta till ett stålsubstrat med en annan slitstark legering applicerad på flygytor eller ett bredare inkapslat område. För en tunna avser det vanligtvis ett strukturellt skal med ett slit- eller korrosionsbeständigt legeringsfoder i hålet. Ritningen ska identifiera den exakta konstruktionen.
Vilken yta är lämplig för glasfylld plast?
Glasfyllt material skapar nötande verkan, men enbart fyllnadsprocent är inte tillräckligt för att välja en yta. Tillhandahåll fibertyp och belastning, harts, genomströmning, skruvhastighet, aktuell slitagekarta och produktkrav. Leverantören bör då specificera skruvytan och den kompatibla cylinderfodret tillsammans.
Kan jag para ihop en hårdmetallskruv med valfritt fat?
Nej. Ytets kompatibilitet spelar roll. Bernex noterar specifikt att vissa kombinationer är olämpliga, inklusive en nitrerad cylinder med hårdmetallskärning av volframkarbidskruv. Skaffa ett skriftligt kompatibilitetsgodkännande för de exakta skruv- och cylindermaterialen.
Bevisar enbart hårdhetssiffror den korrekta slitagelösningen?
Nej. Hårdhet beskriver inte skiktdjup, bindningskvalitet, seghet, porositet, korrosionsbeteende, dimensionsförändring eller kompatibilitet med den motsatta ytan. Fråga efter materialbeteckning, process, testmetod, provtagningsplats och acceptansintervall.
Vad ska jag skicka till Nanhaiya för en rekommendation av ytsystem?
Skicka hartskvaliteten, fyllmedels- och tillsatspaketet, förorening, fukt, produktion, skruvhastighet, temperatur och tryckhistorik, presentera skruv- och cylindermaterial, slitkarta, foton på rengjorda ytor, originalritningar och nödvändiga inspektions- eller godkännandedokument.
Redaktionellt avslöjande: Detta är en väsentlig uppdatering av artikeln den 11 maj 2026 på samma webbadress. Ostödda universalavstånd, temperatursänkning, grovhet och livslängdsanspråk från den tidigare kopian togs bort eller kvalificerades. Nanhaiyas webbplatssiffror visas som företagspublicerade referenser och konflikter avslöjas. Slutliga produktkrav beror på den godkända ritningen, materialdokumentationen och inspektionsplanen.