Nyheter

Branschnyheter

Distributiv vs dispersiv blandning: skruvdesign och konfiguration för dubbelskruvextrudering27 2026-10

Distributiv vs dispersiv blandning: skruvdesign och konfiguration för dubbelskruvextrudering

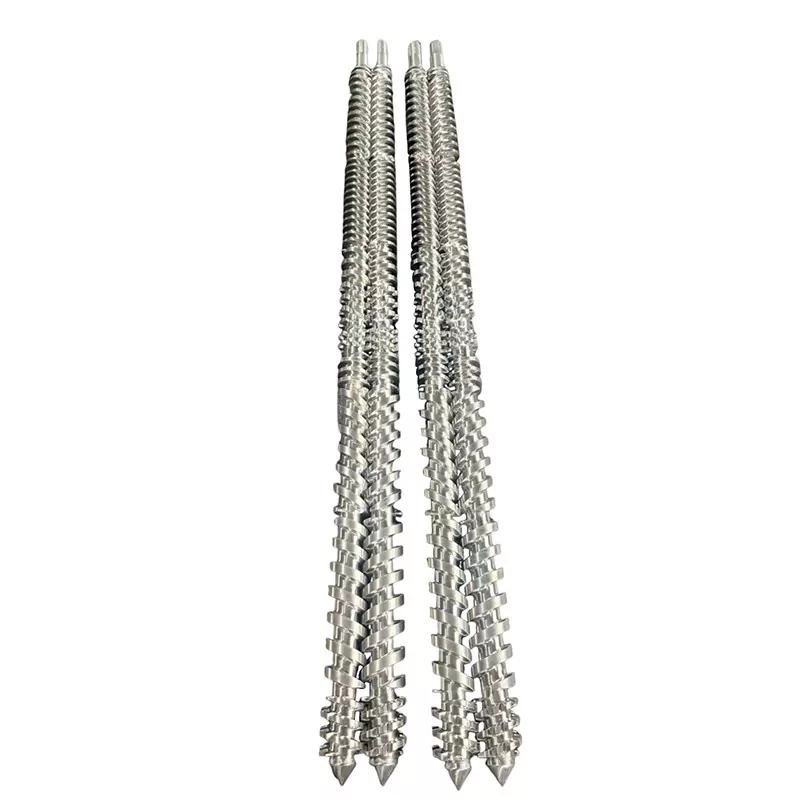
Distributiv blandning sprider komponenter genom smältan; dispersiv blandning bryter agglomerat eller minskar storleken på en dispergerad fas. En dubbelskruvskonfiguration behöver ofta båda, men balansen bör följa defekten och formuleringen snarare än en preferens för högre skjuvning. Identifiera först problemet och jämför sedan blandningskvaliteten inom linjens termiska och mekaniska gränser.
Konisk dubbelskruvextruder vs parallell dubbelskruvextruder för PVC27 2026-10

Konisk dubbelskruvextruder vs parallell dubbelskruvextruder för PVC

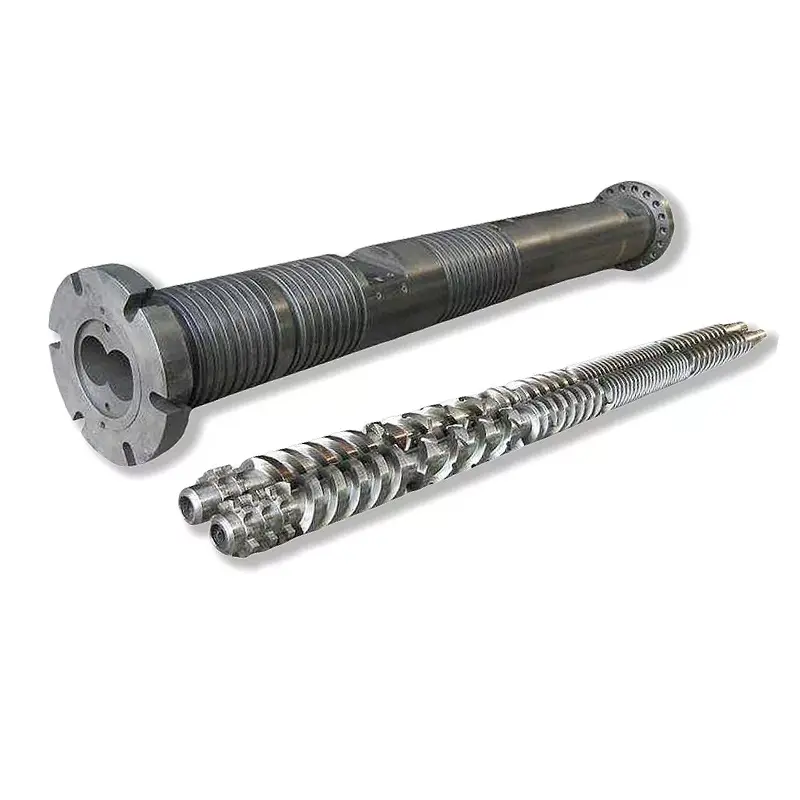
Välj en konisk dubbelskruvextruder eller en parallell dubbelskruvextruder genom PVC-formuleringen, önskat produktionsfönster och maskinkonfiguration, inte enbart geometrietiketten. Jämför motsvarande processuppgifter och kontrollera sedan accepterad produktion, produktkvalitet, energianvändning och mekanisk kompatibilitet. För en befintlig linje, bestäm om du behöver reservdelar eller en annan maskinarkitektur innan du begär en offert.
Extruderskruvstigning och bly: hur de påverkar transport, tryck och smältkvalitet26 2026-10

Extruderskruvstigning och bly: hur de påverkar transport, tryck och smältkvalitet

Extruderskruvstigning är det axiella avståndet mellan intilliggande öppningar; bly är den axiella frammatningen av samma spiral genom ett helt varv. De är lika på en vanlig enkelstartssektion, men inte på varje skruv. Välj ett blybyte utifrån dess effekt på matning, smältning och trycktillförsel, snarare än att anta att bredare avstånd garanterar bättre effekt.
Extruderns skruvkanaldjup: hur det påverkar uteffekt, tryck och smälttemperatur26 2026-10

Extruderns skruvkanaldjup: hur det påverkar uteffekt, tryck och smälttemperatur

Extruderskruvens kanaldjup beskriver utrymmet mellan skruvroten och en definierad yttre referens. En djupare kanal ger mer utrymme, men den ger inte automatiskt bättre uteffekt mot stansmotstånd. Välj profilen efter dess matning, smältning och pumpning, med de faktiska dimensionerna, materialet och matchande fat definierade.
Single Screw Extruder L/D-förhållande: Hur man väljer rätt skruvlängd26 2026-10

Single Screw Extruder L/D-förhållande: Hur man väljer rätt skruvlängd

Enkelskruvextruder L/D-förhållande är den specificerade arbetslängden dividerad med den nominella skruvdiametern. Välj det utifrån det utrymme som behövs för matning, smältning, blandning, ventilering och tryckutveckling, inte genom att anta att en längre skruv ger mer effekt. Bekräfta mätdata och maskinkompatibilitet innan du jämför offerter.
Extruderingsskruvkompressionsförhållande: Hur man väljer för ditt material26 2026-10

Extruderingsskruvkompressionsförhållande: Hur man väljer för ditt material

​Extruderingsskruvens kompressionsförhållande beskriver minskningen av kanalvolymen från matning till dosering; för konventionella skruvar med samma ledning i båda zonerna uttrycks det vanligtvis som matningskanaldjup dividerat med mätkanaldjup. Välj det med de faktiska djupen, övergångslängden, råvaran och fatdesignen, inte bara från polymernamnet. Ett högre förhållande är inte automatiskt en bättre skruv.
X
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies. Sekretesspolicy
AvvisaAcceptera