Nyheter

Branschnyheter

Enkelskruv vs parallell dubbelskruv pelleteringslinje: vilken passar ditt material?09 2026-09

Enkelskruv vs parallell dubbelskruv pelleteringslinje: vilken passar ditt material?

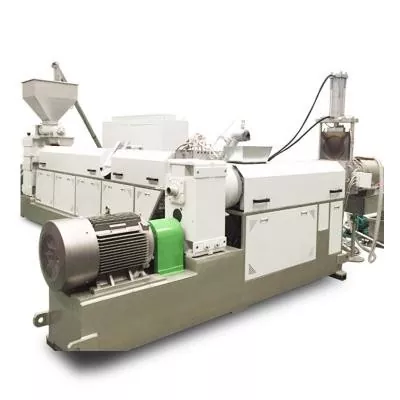
Välj en pelleteringslinje med en skruv när råvaran redan är nära den slutliga formuleringen och huvudjobben är stabil transport, smältning, smältfiltrering, tryckgenerering och pelletsskärning. Det är en praktisk utgångspunkt för konsekvent PE- eller PP-omslipning, enkel ompelletering, laboratoriearbete och liten till medelstor produktion. Välj en parallell pelleteringslinje med dubbla skruvar när maskinen måste kompoundera såväl som pelletisera. Det är bättre lämpat för fyllmedel, pigment, polymerblandningar, masterbatch, modifierade plaster, multipla matningsflöden och starkare devolatilization. Köp inte dubbelskruvslinan bara för att dess listade effekt är högre. Köp den när dess processfunktioner matchar formuleringen.
Planetskruv vs enkel- och dubbelskruv: när är uppgraderingen värd det?31 2026-08

Planetskruv vs enkel- och dubbelskruv: när är uppgraderingen värd det?

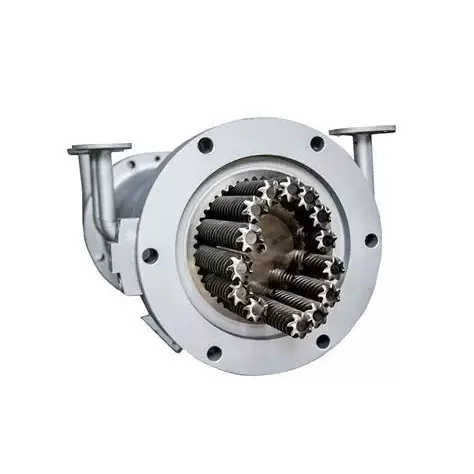
Välj en planetskruv när formuleringen behöver utmärkt fördelande blandning, bred värmeöverföringsyta, självtorkande verkan eller stegvis avgasning, speciellt med värmekänslig PVC, högfyllda föreningar, elastomerer, lim och kompositmaterial. Håll dig med en enda skruv när processen är stabil och främst behöver ekonomisk smältning, transport och tryck. Välj en samroterande dubbelskruv när höghastighetsblandning, flexibel sidomatning eller starkare dispersivt arbete är prioritet. Om dynan behöver mer tryck än vad planetsektionen kan ge, planera nedströms trycksteg innan beställning.
Val av formsprutningsskruvspets: kontrollera ringslitage, passform och checklista för RFQ31 2026-08

Val av formsprutningsskruvspets: kontrollera ringslitage, passform och checklista för RFQ

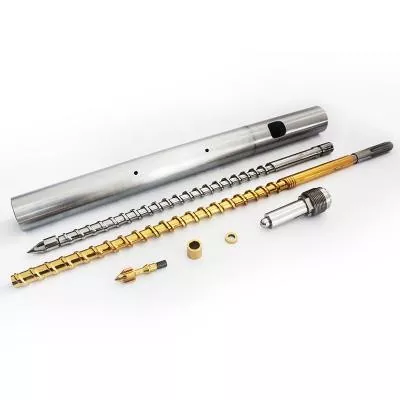
Välj en formsprutningsskruvspets genom fyra saker: backventilens design, det exakta gränssnittet mellan skruven och cylindern, det bearbetade hartset och fyllmedlet och slitagemönstret för den befintliga enheten. Enbart maskinmodell räcker inte när versioner, tidigare reparationer eller icke-standardskruvar kan finnas. För en ersättningsbeställning, skicka den ursprungliga ritningen när den finns tillgänglig, verifiera sedan gängan, skuldran, spetslängden, ringvägen, sätet, ytterdiametern och smältkanalerna mot den faktiska maskinen. Ett bra citat börjar med geometri. Material och ytbehandling kommer härnäst.
Nitrerade vs bimetalliska enkla skruvar: matcha ytan med hartset och fyllmedlet31 2026-08

Nitrerade vs bimetalliska enkla skruvar: matcha ytan med hartset och fyllmedlet

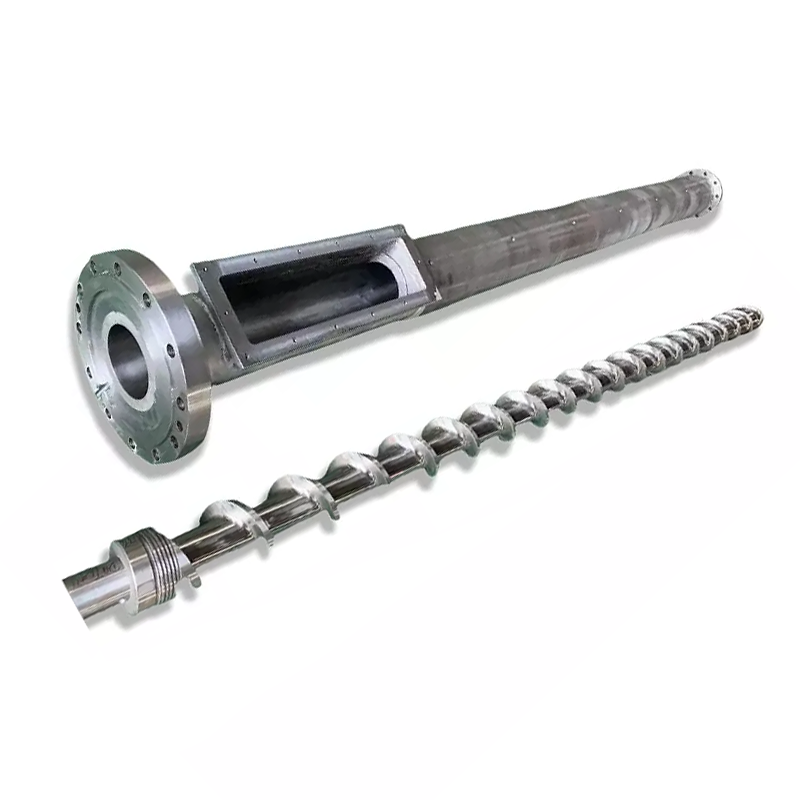
Välj nitrering när en behandlad stålyta passar det verifierade slitaget, korrosions- och dimensionskravet. Välj flyghård beläggning eller annan bimetallisk konstruktion när projektet behöver en annan legering i området med högsta slitage. För hård service kan det bättre svaret vara en hårdskruvad skruv med en kompatibel bimetallpipa. Inget alternativ är automatiskt överlägset. Börja med felläget, godkänn sedan skruv- och cylindermaterial, lagerplatser, bearbetningsväg och inspektionskriterier tillsammans.
Skruvhastighet, smälttemperatur och effekt: varför en inställning ändrar den andra31 2026-08

Skruvhastighet, smälttemperatur och effekt: varför en inställning ändrar den andra

Ökande skruvhastighet ökar vanligtvis motståndsflödet och hastigheten med vilken material kommer in i processen, men förhållandet är inte obegränsat eller perfekt linjärt. Mer varvtal kan också tillföra skjuvvärme, förkorta uppehållstiden och exponera en svag matnings- eller smältsektion. Ändra en styrd variabel åt gången, vänta på ett stabilt tillstånd, jämför sedan effekt, smälttemperaturprofil, tryck, motorbelastning och produktkvalitet. Stanna när en av dessa når sin godkända gräns, även om drevet kan svänga snabbare.
Hur man rengör en extruder med en skruv utan att skada skruven eller cylindern28 2026-08

Hur man rengör en extruder med en skruv utan att skada skruven eller cylindern

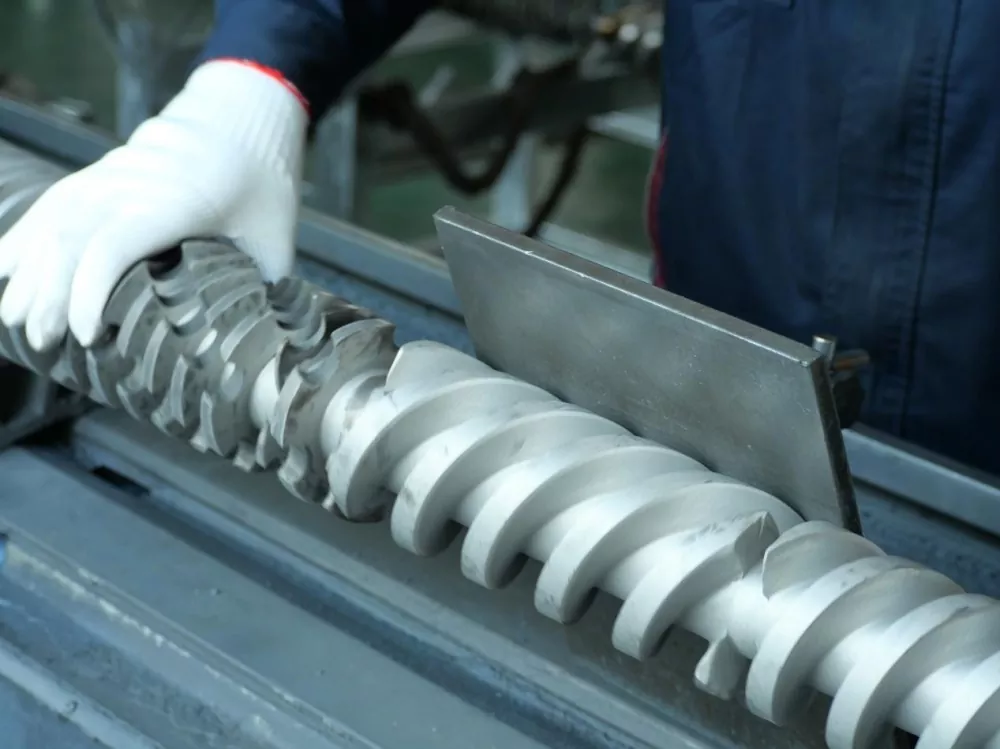
Använd en skiktad metod. Börja med material- och maskinleverantörens godkända rensningsprocedur medan extrudern förblir under normal driftkontroll. Om rester återkommer eller skruven måste exponeras, stoppa, isolera och verifiera farlig energi enligt anläggningsproceduren. För en borttagen skruv, använd komponentgodkända icke-skadliga verktyg. Branschvägledning rekommenderar mässingsverktyg, kopparväv och bomullstyg och varnar för stålskrapor och lokal uppvärmning av brännaren. Inspektera de rena ytorna innan du bestämmer dig för att problemet är slitage.
X
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies. Sekretesspolicy
AvvisaAcceptera