Nyheter

Branschnyheter

Glasfylld nylonformsprutningsskruv: ange slitagesystemet, inte bara diametern30 2026-09

Glasfylld nylonformsprutningsskruv: ange slitagesystemet, inte bara diametern

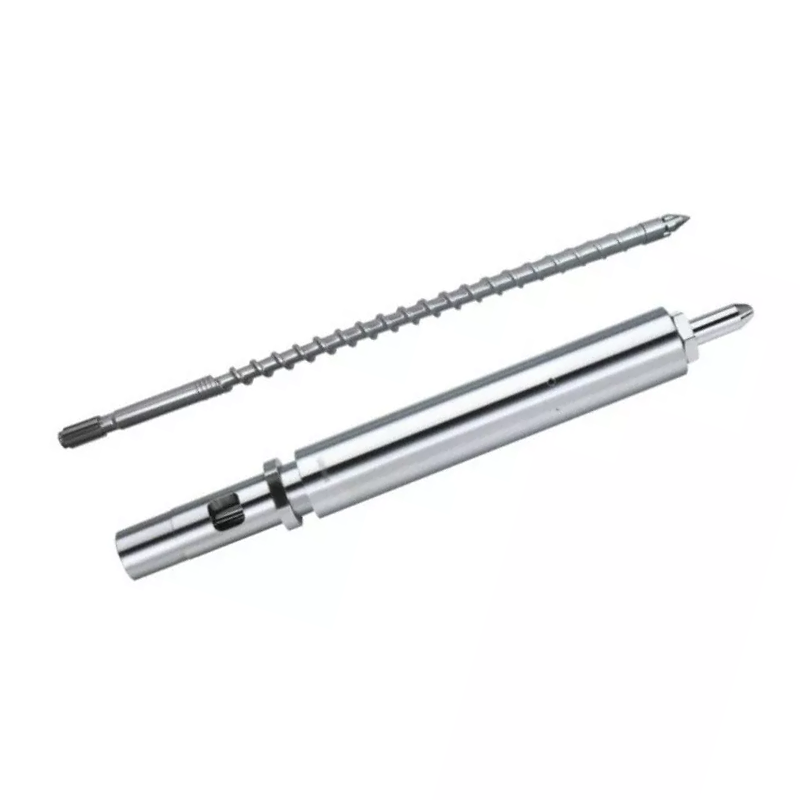
För glasfylld nylonformsprutning, börja med exakt PA-kvalitet och glasfiberinnehåll. Nanhaiya listar härdade och härdade 38CrMoAlA-insprutningsskruvar för armerad plast som innehåller upp till 30 % glasfiber, inklusive PA-GF. Dess produktsidor beskriver också nitrering och förstärkning av nickel-volframlegeringar för slitagebenägna skruv- och trumområden. Välj geometri och ytsystem mot den verkliga plikten, kontrollera sedan cylinderloppet och skruvspetsen eller kontrollringen innan du accepterar en ersättning. Min regel på fabrikssidan är enkel: ett hårdhetsvärde räddar inte en felaktig geometri, och en ny skruv räddar inte en läckande frontände. Sätt alla tre gränssnitten på ritningen och alla tre beteenden i försöksplanen.
Mutant vs gradvis formsprutningsskruv: hur man väljer kompressionsprofil30 2026-09

Mutant vs gradvis formsprutningsskruv: hur man väljer kompressionsprofil

Välj en mutant eller abrupt formsprutningsskruv som utgångspunkt för kristallina eller halvkristallina material som drar nytta av snabb komprimering och smältning. Nanhaiya listar PE, PP, PA, POM och PTFE. Dess muterade kompressionssektion upptar cirka 5 % till 15 % av den totala skruvlängden. Välj en gradvis skruv som utgångspunkt för amorfa eller värmekänsliga material som behöver en mjukare övergång. Nanhaiya listar hård PVC, PS, PC, PSU och ABS. Dess gradvisa kompressionssektion upptar normalt 40 % till 60 % av den totala längden, varav cirka 50 % beskrivs som typiska. Bekräfta båda valen med den faktiska graden, fyllmedel, fukt, kulanvändning, återhämtningstid, smälttillstånd och gjutgods.
Hur man specificerar en enkelskruv med hög hastighet för PE och PP extrudering30 2026-09

Hur man specificerar en enkelskruv med hög hastighet för PE och PP extrudering

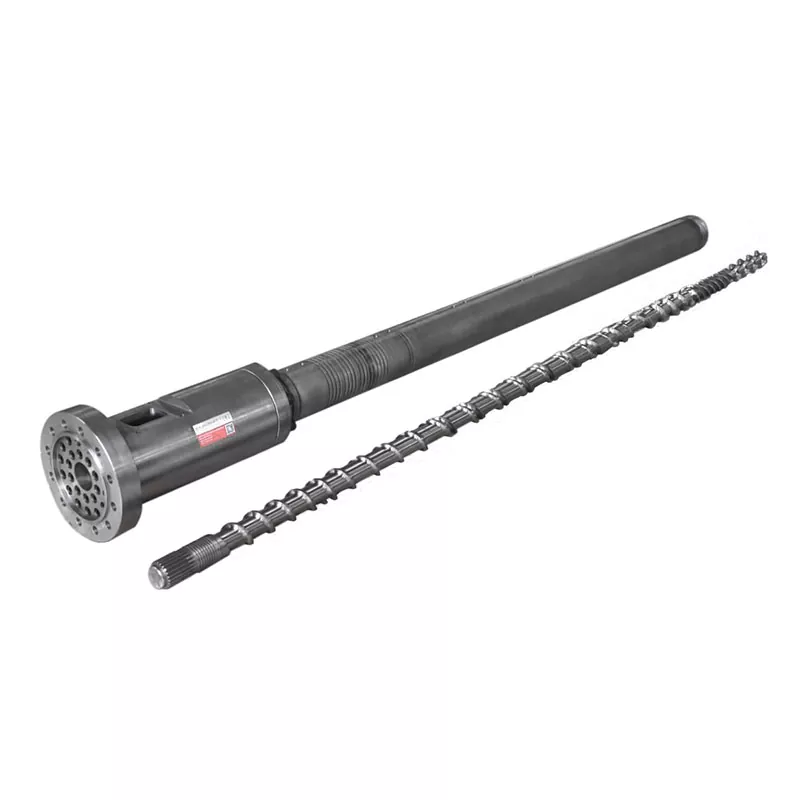
Specificera en PE- eller PP-enkelskruv med hög hastighet efter det verkliga materialet, säljbar produktion, produkt och form, skruvythastighet, smälttemperaturfönster, tryck, motor- och växellådans drift, kylkapacitet, slitmiljö och acceptansmetod. Köp inte enbart från diameter och maximalt varvtal. Nanhaiya publicerar nio enkelskruvsmodeller från NHY20 till NHY150, med effektintervall från 3 till 1 300 kg/h och hastighetsintervall från 10 till 150 rpm över hela familjen. Dess PE- och PP-höghastighetsprodukt använder optimerad skruvgeometri, en växellåda med högt vridmoment, speciella matarspår och slitstark legeringskonstruktion. Förvandla varje projektmål till en stabil testpunkt med hjälp av det namngivna hartset, formen, kvalitetsfönstret och elektriska mätgränser.
Hur man specificerar en enskild skruv för glasfylld, mineralfylld och återvunnen plast30 2026-09

Hur man specificerar en enskild skruv för glasfylld, mineralfylld och återvunnen plast

För att specificera en slitstark enkel skruv, skicka exakt harts och kvalitet, fyllmedel eller fibertyp och procentandel, återvunnet innehåll, kontaminering, inmatningsform, fukt, MFR- eller MVR-testtillstånd, erforderlig effekt, skruvhastighet, motorbelastning, smälttryck, temperatur, drifttimmar och nuvarande slitkarta. Välj sedan ytan efter skadeplats. Nanhaiya erbjuder 38CrMoAlA, SACM645, 42CrMo och smidda stålsubstrat, med djup jonnitrering, PTA-skydd på flygplanets toppar och sidor, plus volframkarbid och nickelbaserade ytalternativ. Den föreslagna skruven måste kontrolleras med den passande pipan, eftersom en ny hård yta inte kan korrigera en förstorad eller felinriktad borrning.
Köpguide för extruderväxellåda av plast: matcha vridmoment, förhållande och maskingränssnitt30 2026-09

Köpguide för extruderväxellåda av plast: matcha vridmoment, förhållande och maskingränssnitt

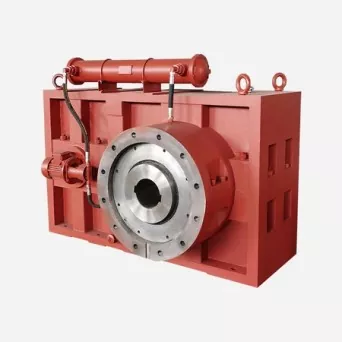
För att köpa en plastextruderväxellåda, specificera motoreffekt och nominell hastighet, erforderligt skruvhastighetsområde, kontinuerligt och toppvridmoment, skruvkvantitet och rotation, material och effekt, drifttimmar, ingående och utgående axelgränssnitt, monteringsposition, dragkraftsbelastning, smörjning, kylning och acceptanstest. Enbart motorkraft är inte en växellådasspecifikation. Två ledningar med samma motor kan påföra olika vridmoment, värme, stötar, synkronisering och lageruppgifter. Den signerade ritningen ska identifiera motoraxeln och skruvsidans axel, deras hastigheter, rotationsriktningar, förhållande, monteringsdatum och varje anslutning som behövs för installationen.
Köpguide för extruderrörfläns: ange gränssnittet innan du beställer15 2026-09

Köpguide för extruderrörfläns: ange gränssnittet innan du beställer

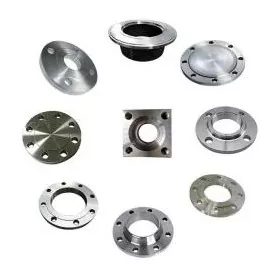
För att köpa en extrudercylinderfläns, skicka en kontrollerad ritning som identifierar hål, ytterdiameter, tjocklek, lokaliseringsregister, bultmönster, tätningsyta, material, ytbehandling och passande delar. Lägg till den faktiska temperatur- och tryckgrunden, extruder- eller formhuvudmodell, kvantitet och inspektionskrav. Beställ inte en anpassad maskinfläns enbart från orden "ANSI", "DIN", "JIS" eller "PN16". Dessa referenser kan definiera en standardrörfläns endast när den fullständiga standardbeteckningen och servicegrunden anges. En extruderanslutning behöver vanligtvis en egen gränssnittsritning, även när ena sidan följer ett känt flänsmönster.
X
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies. Sekretesspolicy
AvvisaAcceptera