En planetskruv är inte ett premiumsvar på alla svåra formuleringar. Det förtjänar sin plats när det verkliga problemet är att kombinera blandning, värmeöverföring och avgasning utan att ge materialet mer termisk historia än det kan tolerera.


Snabbt svar
Välj en planetskruv när formuleringen behöver utmärkt fördelande blandning, bred värmeöverföringsyta, självtorkande verkan eller stegvis avgasning, speciellt med värmekänslig PVC, högfyllda föreningar, elastomerer, lim och kompositmaterial.
Håll dig med en enda skruv när processen är stabil och främst behöver ekonomisk smältning, transport och tryck. Välj en samroterande dubbelskruv när höghastighetsblandning, flexibel sidomatning eller starkare dispersivt arbete är prioritet. Om dynan behöver mer tryck än vad planetsektionen kan ge, planera nedströms trycksteg innan beställning.
Se först till att alla menar samma planetskruv
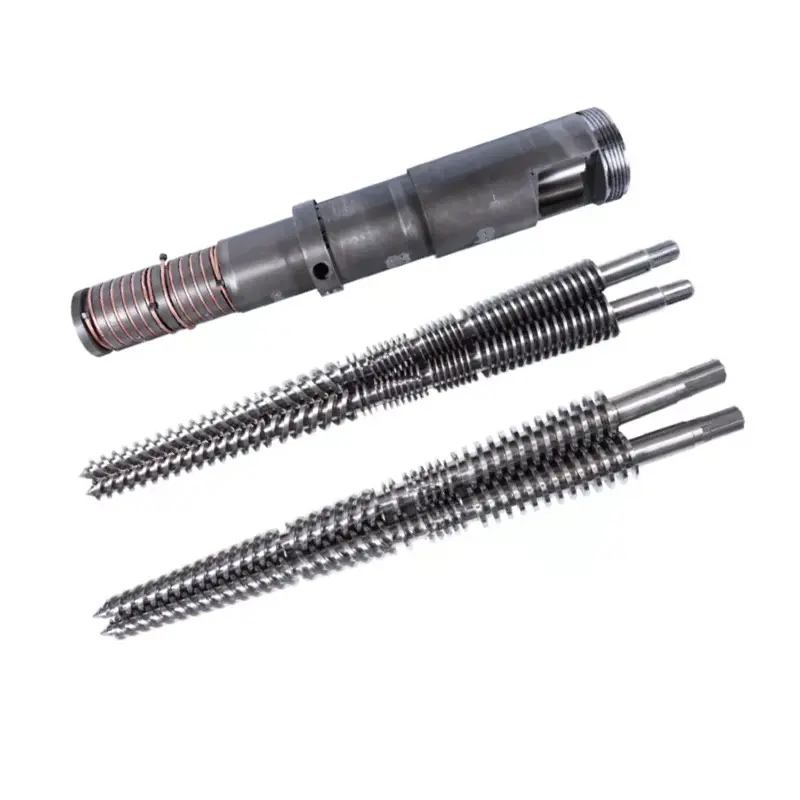
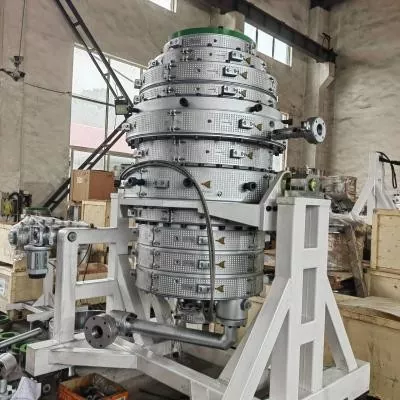
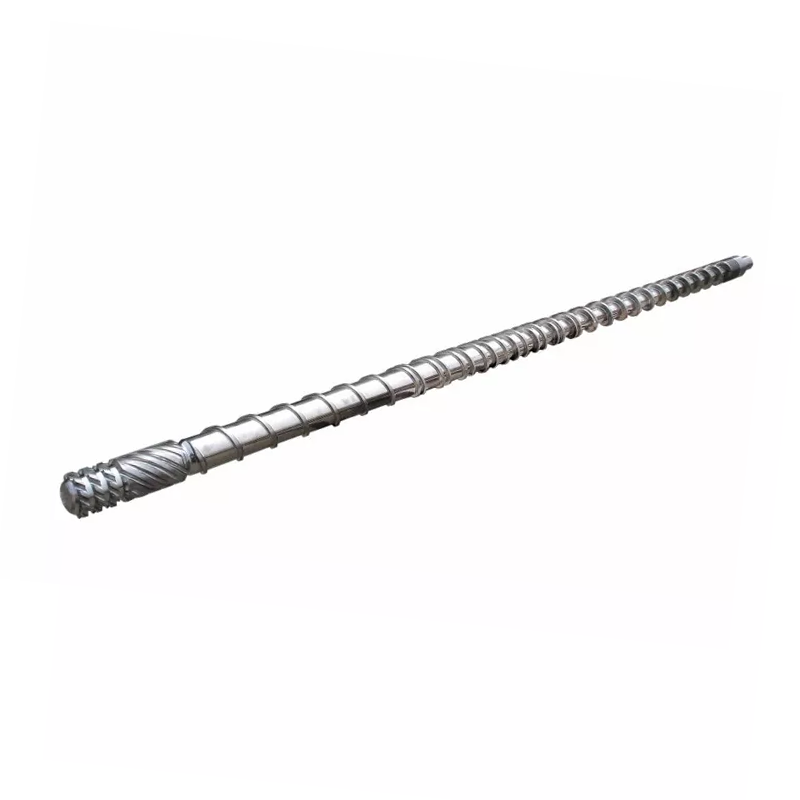
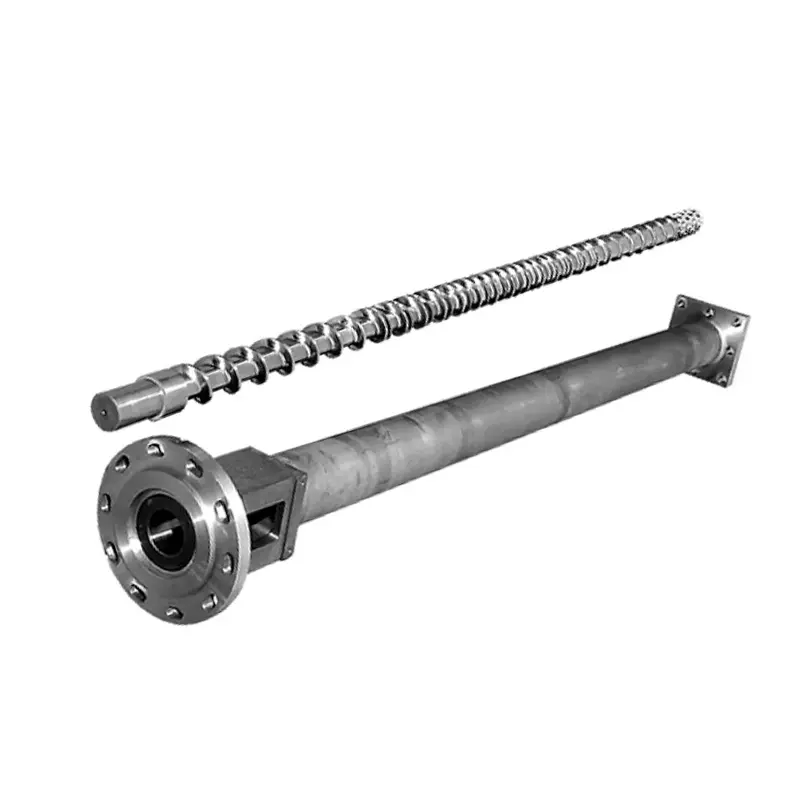
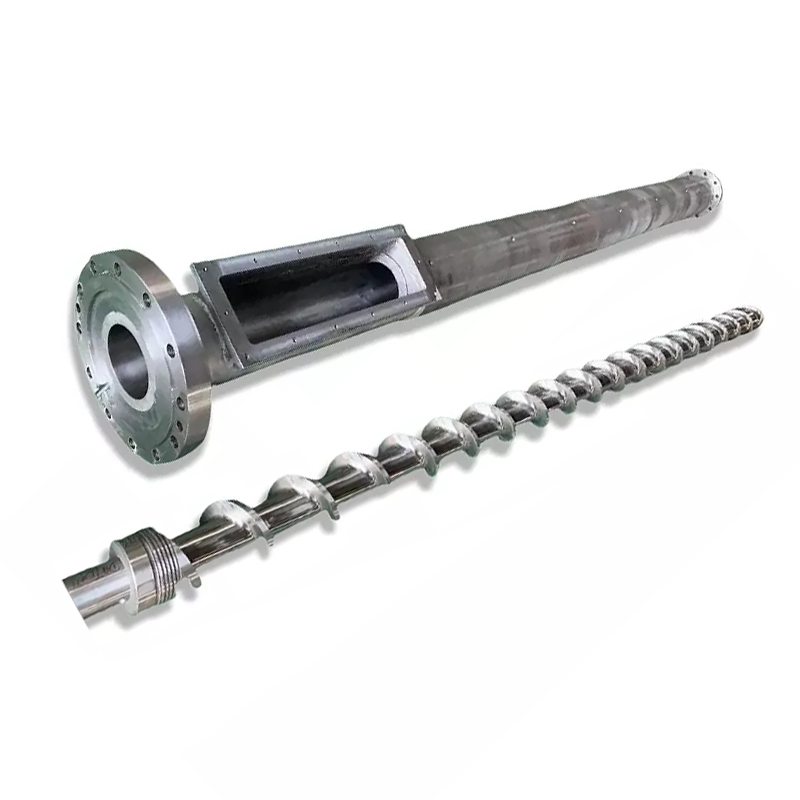
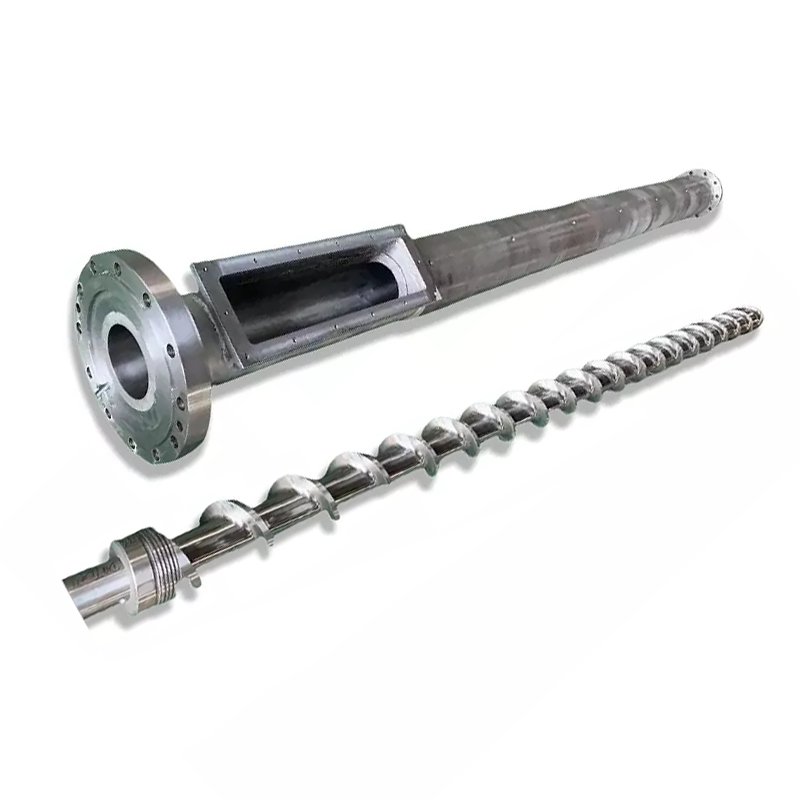
I denna guide betyder planetskruv plastiseringssystemet även kallat en planetrullextruder. Det är inte en planetarisk rullskruvaktuator som används för linjär rörelse. Polymerbearbetningsenheten innehåller en central skruv, flera mindre planetskruvar och en cylinder med invändiga tänder.
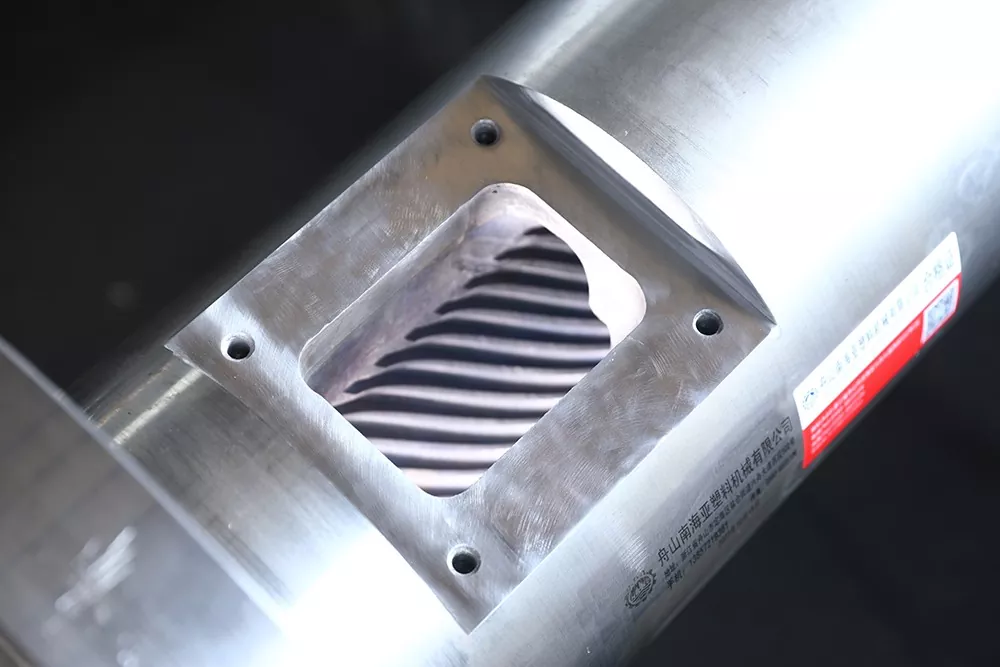
Nanhaiya bygger sin standardplanetsektion med 6 till 18 planetskruvar, beroende på segmentets diameter. Det typiska tandavståndet är 0,2 till 0,4 mm. Material passerar upprepade gånger genom utrymmena mellan den centrala skruven, planetskruvarna och den tandade cylindern.
Vår fabriksvy:en köpare ska aldrig skicka en förfrågan som bara säger "planetskruv". Ange om du behöver den kompletta mjukningssektionen, centralskruven, planetskruvarna, den tandade pipan, spridarringen eller en ersättningsmodul. Dessa delar fungerar som en geometriuppsättning.
Varför geometrin ändrar blandningsjobbet
Planetskruvarna rullar runt den centrala skruven inuti den invändigt tandade pipan. Material delas upprepade gånger, sträcks ut i tunna lager och kombineras på nytt medan det rör sig framåt. Detta skapar många ytkontakter för blandning och värmeväxling.
En recension från 2024 iExpress Polymer bokstäverbeskriver den rullande och kalandreringsliknande verkan och kopplar samman den stora kontaktytan med fördelningsblandning, temperaturkontroll och devolatilisering. En flödessimulering från 2021 fann att spindelgeometrin förändrar distributiv och dispersiv blandning, med förlängningsflöde och frekventa förändringar i flödestyp som hjälper till att förklara resultatet.
Nanhaiya kan dela en planetsektion i två stadier med en spridarring mellan dem. Ringen höjer det lokala mottrycket, tillför skjuvning, uppmuntrar tidigare smältning och stöder blandning och avgasning. Detta är ett processelement, inte dekoration, så dess position hör hemma i projektdesignen.


Jämför processtiden, inte antalet skruvar
Enkel-, tvilling- och planetsystem kan alla smälta och transportera polymerer, men de fördelar inte arbetet på samma sätt. Den användbara jämförelsen börjar med formuleringen, erforderlig blandningsmekanism, temperaturfönster, avluftningsbelastning och tryck efter blandningssektionen.
| Beslutsfaktor | Enkel skruv | Samroterande dubbelskruv | Planetskruv |
|---|---|---|---|
| Bästa utgångspunkten | Stabilt, känt material med huvudsakligen smält- och transportuppgift | Blandning med flexibel matning och modulära blandningselement | Värmekänsliga, mycket fyllda eller svåra blandningar som kräver bred kontaktyta |
| Distributiv blandning | Begränsad om inte blandare tillsätts | Bra och konfigurerbart | Utmärkt genom upprepad division och rullande aktion |
| Dispersiv blandning | Geometriberoende och ofta begränsad | Stark med rätt knådnings- och blandningselement | Måttlig till stark beroende på spindeldesign och spridarringar |
| Termisk kontroll | Enkelt system, mindre bytesyta | Bra men kan tillföra rejäl mekanisk värme | Stor yta stödjer nära värmeväxling |
| Avgasning | Tillgänglig men mindre flexibel | Bra med ventilations- och vakuumsektioner | Utmärkt när tunna lager och ventilationssteg är utformade tillsammans |
| Höghastighetsdrift | Bra för lämpliga extruderingsuppgifter | Ofta det starkaste valet | Vanligtvis inte valt för maximal skruvhastighet |
| Tryckgenerering | Bra | Acceptabel och designberoende | Behöver ofta en separat nedströms trycklösning |
| Rengöring och avtorkning | Kan hålla kvar material i områden med lågt flöde | Självtorkande med korrekt sammanfogande design | Stark självtorkning genom planetariskt engagemang |
| Mekanisk komplexitet | Lägst | Högre | Högst, med flera precisionskomponenter |
Vår fabriksvy:inte betala för en planetsektion när en väldesignadenkel skruvhåller redan produktion och kvalitet. Välj inte planetarisk när det verkliga behovet är höghastighetsblandning och flexibel sidomatning som aparallell dubbelskruvhanterar bättre. Uppgradera endast när formuleringen exponerar en specifik processgräns.
Där en planetskruv tjänar sin kostnad
Nanhaiya riktar sig till tre krävande applikationsgrupper: högfyllnadsblandningar, elastomerer och flexibla plaster och speciell pulverfylld blandning eller granulering. Dess planetariska 3D-klippningssystem hanterar PP med minst 60 % kalciumkarbonat, PA med minst 40 % glasfiber och högviskös TPU och TPE.
Samma produktsortiment minskar mjukningstiden med 30 % till 50 % jämfört med traditionella enkelskruvsystem. För högfyllda applikationer är målet för draghållfasthetsavvikelsen vid eller under 5 %. För specialpulverfyllda material är målspridningen på eller över 90 %.
Högfyllande föreningar
Typiskt arbete inkluderar PP-golvsubstrat med 50 % till 70 % kalciumkarbonat och PA-fordonskonstruktioner med 30 % till 50 % glasfiber.
Köp för:upprepad uppdelning av fyllmedelsrik smälta, temperaturkontroll och konsekventa egenskaper.
Värmekänsliga flexibla material
Typiskt arbete inkluderar TPR-leksaker, TPE-tätningslister och flexibelt PVC-rör med minst 30 % mjukgörare.
Köp för:blandning och värmeväxling samtidigt som uppehållstid och förångning kontrolleras.
Speciella pulversystem
Typiskt arbete inkluderar kopparfyllda PE ledande föreningar och aluminiumoxidfyllda PC slitstarka föreningar.
Köp för:pulverdistribution, agglomeratkontroll och planerad avgasning.

Dessa siffror definierar Nanhaiyas applikationsområde. En inköpsspecifikation behöver fortfarande exakt hartskvalitet, fyllmedelspartikelform, tillsatsförpackning, fukt, matningsmetod, temperaturtak och acceptanstest för köparens produkt.
Där planetariskt är fel val
Planetsystemet har fler passande komponenter och kräver exakt tandgeometri, spelrum och värmebehandling. Inköpspriset och underhållskostnaden kan överstiga alternativen med enkel- och dubbelskruv. 2024 års granskning identifierar också hög skruvhastighet och tryckgenerering som relativa svagheter.
Trycket spelar roll eftersom en blandningssektion och en dyna gör olika jobb. En planetsektion kan förbereda smältan, men behöver fortfarande en nedströms enkel skruv eller kugghjulspump för att stabilisera trycket vid ett begränsande munstycke. Det beslutet påverkar motorbelastning, kontroller, uppehållstid och linjelayout.
Välj ett annat system när:formuleringen är lätt att smälta och linjen uppfyller redan kvalitet; affärsfallet beror huvudsakligen på den lägsta initiala kostnaden; processen behöver aggressiv höghastighetsblandning; sidomatning dominerar receptet; eller så måste munstyckstrycket komma från samma enkla mjukningssteg.
Skalan ändrar också svaret. En experimentell uppskalningsstudie från 2023 fann att geometri, materialviskositet, genomströmning och transporthastighet förändrade smälttemperatur, tryck och uppehållstid. Ett framgångsrikt litet försök kan inte överföras enbart med diameterförhållande.
Standard eller muterad planetskruv?
Destandard planetskruvseparerar stabil matning från planetblandning med ett värmeisoleringsskikt. Dess strömlinjeformade flödesväg minskar stillastående områden och stödjer rengöring vid batch- eller materialbyten. Den används för styv, halvstyv och mjuk PVC, plus ABS, TPO, TPU och fylld polyeten.
Demuterad planetskruvkan ändra skruvarrangemanget eller tandprofilen runt en specialiserad arbetsuppgift. Forcerad matningskylning hjälper till att förhindra att värmekänsligt material brinner vid matningsanordningen. Dedikerad ventilation och en inre spiralförseglingslock kan öppnas eller stängas runt processkraven.
| Projektets skick | Standarddesign | Muterad design |
|---|---|---|
| Brett utbud av kända PVC-, ABS-, TPO-, TPU- eller fyllda PE-produkter | Stark utgångspunkt | Använd endast om standardarrangemanget inte kan uppfylla en definierad gräns |
| Värmekänsligt foder börjar fastna eller brytas ned före blandningssektionen | Se över foderisolering och kylning | Tvångskylning kan integreras runt driften |
| Avlägsnande av fukt eller flyktiga ämnen är ett huvudsakligt kvalitetskrav | Sektion och spridarring kan stödja avgasning | Dedikerade avgas- och tätningsarrangemang möjliggör mer anpassning |
| Lim, silikon, kabelblandning, WPC eller ovanlig komposit | Möjligt efter formuleringsgenomgång | Bättre väg när tandprofil, uppehållstid eller ventilering måste ändras |
| Frekvent produktbyte | Strömlinjeformad kanal och självrengörande åtgärd är användbara | Extra funktioner ska inte skapa onödig rengöringskomplexitet |
Nanhaiya konstruktion och driftområde
Nanhaiya tillverkar den centrala skruven, planetskruvarna och den tandade cylindern från 38CrMoAlA stål till GB/T 3077. Huvudskruven får dubbel nitrering, de drivna skruvarna använder härdning plus nitrering, och utloppsporten är elektropläterad för korrosionsskydd.
| Punkt | Nanhaiya produktdata |
|---|---|
| Planetskruvar per sektion | 6 till 18, proportionell mot planetsegmentets diameter |
| Typiskt tandavstånd | 0,2 till 0,4 mm |
| Huvudskruvens hastighet | 3 till 60 r/min över den publicerade NHY-SW-familjen |
| Drivkraft | 119 till 250 kW över den publicerade modelltabellen |
| Krav på värmeöverföringsolja | 400 till 600 dm3 över den publicerade modelltabellen |
| Maximal produktion av transparenta PVC-ark | 500 till 1 800 kg/h över den publicerade modelltabellen |
| Maximal utmatning av PVC-färgade hårda ark | 700 till 2 000 kg/h över den publicerade modelltabellen |
| Maximal mjuk PVC-filmeffekt | 900 till 2 400 kg/h över den publicerade modelltabellen |
| Släckande hårdhet | HB260-290 |
| Nitrering hårdhet och djup | HV900-1100; 0,5 till 0,8 mm |
| Nitrerande sprödhet | Betyg 1 eller lägre |
| Ytjämnhet och rakhet | Ra0,4; 0,015 mm |
| Legeringens hårdhet och djup | HRC55-62; 0,8 till 2,0 mm |
Dessa serier hjälper till att definiera produktfamiljen. Den slutliga effekten beror på vald modell, formulering, matning, ventilation, temperaturkontrollsystem, nedströms tryckbelastning och produktspecifikation.

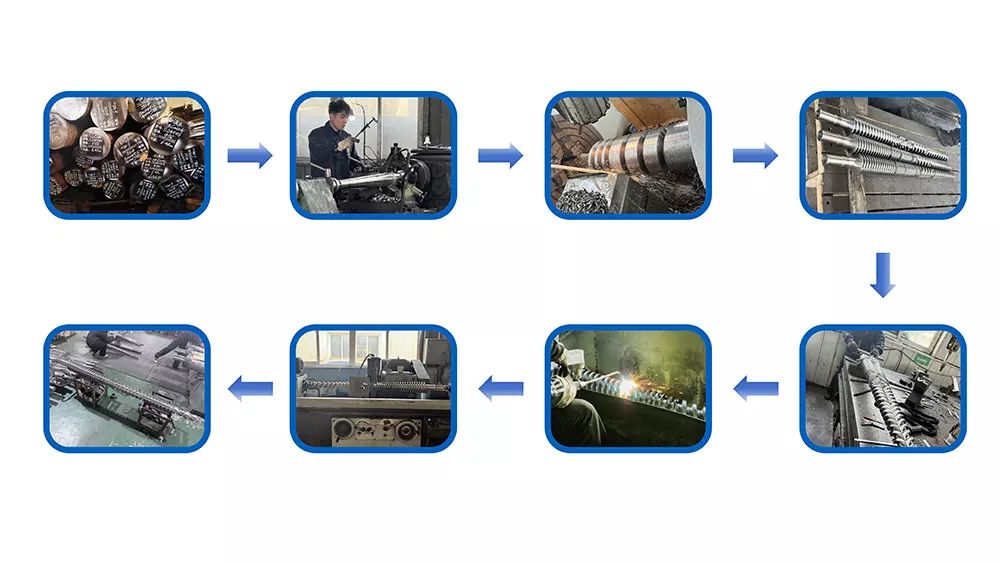
Nanhaiyasproduktionsutrustninginkluderar CNC-svarvar för arbetsstycken upp till 6 m, borr- och fräsutrustning med 0,02 mm positioneringsnoggrannhet och femaxlig kapacitet för komplexa skruvkonstruktioner. Deserviceteamstödjer pre-sales ritning och process granskning.
Kör en testversion som svarar på köpfrågan
Ett försök bör jämföra den nuvarande processen med den föreslagna planetariska konfigurationen under en skriftlig acceptplan. Bedöm inte systemet utifrån ett attraktivt prov som gjorts med en annan formulering eller lägre effekt.
- Frys in formuleringen.Registrera varje polymer, fyllmedel, mjukgörare, stabiliseringsmedel, pigment, fuktvärde och återvunnen fraktion.
- Definiera den nuvarande gränsen.Ange om problemet är agglomeration, färgstrimmor, termisk nedbrytning, dålig avgasning, varierande egenskaper, effekt eller rengöringstid.
- Ställ in önskat produktresultat.Använd mätbar dispersion, draghållfasthet, färg, flyktighet, tjocklek, yta eller defektkriterier.
- Spela in processfönstret.Fånga matningshastighet, hastighet, zontemperaturer, smälttemperatur, tryck, vridmoment eller motorbelastning, vakuum och uppehållstidsindikator.
- Kontrollera nedströmstrycket separat.Bekräfta om planetsektionen, ett enskruvs utloppssteg eller en kugghjulspump har funktionen.
- Inspektera efter körningen.Granska rester, rengöring, tandytor, avlagringar och material som finns kvar runt dispergeraren eller ventilen.
Vår fabriksvy:den mest övertygande planetariska rättegången är inte den som har högst effekt. Det är den som visar köparen exakt vilken gammal gräns som försvann, vilken ny gräns som dök upp och om kvalitetsfönstret höll sig öppet tillräckligt länge för riktig produktion.
RFQ checklistaa för ett planetariskt skruvprojekt
- Komplett formulering med viktprocent
- Hartskvaliteter, viskositeter och temperaturgränser
- Fyllmedelstyp, partikelform, storlek och fuktighet
- Bulkdensitet och nuvarande matningsmetod
- Mål och nuvarande produktion i kg/h
- Nödvändiga spridnings- eller produktegenskaper
- Nuvarande skruvsystem och känd flaskhals
- Begärd standard eller muterad konfiguration
- Avluftnings-, vakuum- och flyktiga laster
- Dystryck och nedströmsutrustning
- Rengöringsfrekvens och materialbytessekvens
- Tillgängliga ritningar och anslutningsmått
- Motor, växellåda och temperaturkontrolldata
- Foton, prover och bevis av bristfällig kvalitet
Om detta är en ersättning, inkludera den centrala skruven, planetskruvarna, invändigt tandad cylinder och dispergerringens dimensioner som en uppsättning. Att blanda nya och slitna passande komponenter utan mätning kan ändra spelrum och lastfördelning.
Vanliga frågor
Vad är en planetskruv i polymerbearbetning?
Det är ett mjukgörande och blandningssystem med en central skruv, flera planetskruvar och en internt tandad cylinder. Planetskruvarna roterar runt den centrala skruven medan material rullas till tunna lager, blandas och transporteras genom enheten.
När är en planetskruv bättre än en enda skruv?
Ett planetsystem blir attraktivt när en enda skruv inte kan ge tillräckligt med fördelande blandning, värmeöverföringsyta eller avgasning för en högfyllnad, värmekänslig, elastomerisk eller flerkomponentsformulering. En enda skruv förblir enklare när jobbet huvudsakligen är smältning, transport och tryckgenerering.
När är en tvillingskruv bättre än en planetskruv?
En samroterande dubbelskruv är ofta det bättre valet för höghastighetsblandning, flexibel sidomatning och stark dispersiv blandning. Ett planetsystem är starkare där skonsam termisk kontroll, utmärkt fördelningsblandning, självtorkning och avgasning är de dominerande behoven.
Kan en planetskruv bearbeta högfyllda föreningar?
Ja. Nanhaiya konfigurerar planetskruvar för högfylld PP, glasfiberförstärkt PA, fylld polyeten, WPC och andra sammansatta system. Matare, spindelarrangemang, temperaturkontroll, slitpaket och nedströms trycksteg måste matcha den exakta formuleringen.
Vad är skillnaden mellan standardskruvar och muterade planetskruvar?
Nanhaiyas standarddesign använder definierade matnings- och planetblandningssektioner för ett brett utbud av PVC, ABS, TPO, TPU och fyllda polyetenapplikationer. Muterade versioner kan använda ett ändrat spindelarrangemang eller tandprofil, tvångsmatningskylning, dedikerad ventilation och en invändig tätningslock för mer specialiserade processuppgifter.
Genererar en planetskruv tillräckligt med formtryck av sig själv?
Inte för varje rad. Planetariska rullsystem väljs huvudsakligen för blandning, värmeöverföring och avgasning, och deras tryckalstringsförmåga kan vara lägre än för en enskild skruv. Vissa linjer använder en nedströms enkelskruv eller kugghjulspump när formen kräver mer stabilt tryck.
Vilken data ska jag skicka till Nanhaiya för ett planetskruvprojekt?
Skicka den fullständiga formuleringen, komponentprocent, bulkdensitet, fukt och flyktiga ämnen, temperaturgränser, måleffekt, erforderlig spridning, aktuell utrustning, tryckbelastning, ventilationsbehov, produktspecifikation, rengöringsschema och tillgängliga ritningar.
Kommersiell information: Nanhaiya tillverkar planetskruvarna och relaterade komponenter som är länkade i den här guiden. Slutligt urval och godkännande beror på formulering, utrustningskonfiguration, godkänd ritning och projekttestplan.