Den högra linjen avgörs inte av enbart skruvräkning. Det avgörs av vad som måste hända mellan ett ojämnt råmaterial och en acceptabel pellet: mata den, smält den, blanda den, ta bort gas, filtrera föroreningar, bygg tryck, skär den och torka den.


Välj enenskruvs pelletslinanär råvaran redan är nära den slutliga formuleringen och huvudjobben är stabil transport, smältning, smältfiltrering, tryckgenerering och pelletsskärning. Det är en praktisk utgångspunkt för konsekvent PE- eller PP-omslipning, enkel ompelletering, laboratoriearbete och liten till medelstor produktion.
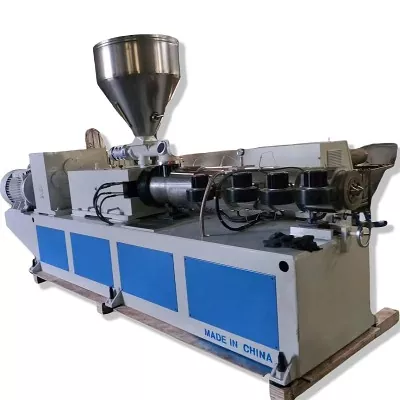
Välj enparallell pelleteringslinje med dubbelskruvnär maskinen ska blanda såväl som pelletisera. Det är bättre lämpat för fyllmedel, pigment, polymerblandningar, masterbatch, modifierade plaster, multipla matningsflöden och starkare devolatilization. Köp inte dubbelskruvslinan bara för att dess listade effekt är högre. Köp den när dess processfunktioner matchar formuleringen.
Börja med materialomvandlingen, inte maskinnamnet
En köpare ber oss ofta om en dubbelskruvlinje efter att ha sett orden "hög effekt" eller "bättre blandning". Det hoppar över den viktigaste frågan: vad kommer in i behållaren, och hur annorlunda måste det bli innan det når påsen?
Om rena, enhetliga granulat bara behöver smältas och skäras igen, lägger en komplex blandningsmaskin till kontroller, rengöringsarbete och slitpunkter utan att nödvändigtvis förbättra den säljbara pelletsen. Om flera pulver, färgämnen och polymerer måste bli en konsekvent sammansättning, kan en enkel transportskruv lämna det verkliga kvalitetsproblemet orört.
| Produktionsplikt | Bästa utgångspunkten | Varför | Vad kan förändra svaret |
|---|---|---|---|
| Ompelletering av en stabil, sorterad PE- eller PP-ström | Enkel skruv | Direkt smältning, tryckgenerering och filtrering med lägre linjekomplexitet | Fukt, lukt, tryck, blandat smältflöde, tillsatser eller kraftig förorening |
| Återvunna filmflingor med låg bulkdensitet | Enkelskruv med konstruerad matning | Den första flaskhalsen kan vara foderkonsistens, inte blandning | Allvarliga flyktiga ämnen, blandade polymerer eller receptkorrigering kan gynna dubbelskruv |
| Färg eller additiv masterbatch | Parallell dubbelskruv | Modulära blandningselement och kontrollerad ingredienstillsats stöder dispersion | Ett beprövat färdigblandat recept med blygsam spridningsbehov kan köras på en specialiserad enkelskruv |
| Kalciumkarbonat eller annan fylld förening | Parallell dubbelskruv | Separat matning och konfigurerbara fördelnings- och spridningszoner | Fyllmedelsbelastning, partikelform, nötningsförmåga och erforderlig enhetlighet |
| Polymerlegering eller reaktiv modifiering | Parallell dubbelskruv | Uppehåll, blandning och avluftning kan ordnas efter processzon | Reaktionskinetik, värmekänslighet och nedströms tryckkrav |
| Laboratorie- eller pilotompelletisering | Enkel skruv | Kompakt layout, enklare drift och enklare underhåll | Experimentet i sig kan kräva flexibel modulär sammansättning |
| PVC-blandning | Definiera receptet först | Båda Nanhaiya-familjerna listar PVC, men de har olika processuppgifter | Pulvermatning, termisk känslighet, fyllmedel, mjukgörare, blandning och pelletsskärningsmetod |
| Hög genomströmning modifierad plast | Parallell dubbelskruv | Högre publicerad linjekapacitet plus alternativ för blandning, sidomatning och devolatilisering | Storlek inte från enbart kg/h; vridmoment, bulkdensitet och produktspecifikation anger den användbara hastigheten |
Vår fabriksvy:den billigaste maskinen är den linje som slutför den nödvändiga omvandlingen utan att lägga till onödiga steg. Ibland är det den enda skruven. Ibland förhindrar dubbelskruven upprepad blandning, dubbelextrudering eller off-spec pellets. Vi ser hellre hela receptet än en köpares förvalda skruvantal.
En pelleteringslinje är en kedja av sammanlänkade processsteg
Båda linjetyperna behöver mer än en extruder. Nanhaiyassortiment av plastextrudermaskinerbeskriver fem kärnsystem: utfodring; plasticering med skruv, tunna, uppvärmning och kylning; överföring; dö huvud; och formning, kylning och dragkraft. I ett pelletsprojekt fullbordar filtrering, skärning, torkning eller sållning och uppsamling kedjan.
1. Förbered och mata
Definiera om insatsen är pellets, pulver, flingor, film, agglomerat eller en blandning. Bulkdensitet, bryggbildning och matningshastighetsstabilitet avgör om en gravitationstratt, forcerad matare eller separata viktförlustmatare behövs.
2. Smält och transformera
Skruven och cylindern måste smälta, transportera och blandas utan att överskrida materialets temperatur eller skjuvgräns. För blandning kan linjen också behöva sidomatning, knådningssektioner och atmosfäriska eller vakuumventiler.
3. Filtrera och bygg upp trycket
En skärmväxlare tar bort osmält fysisk förorening. En dyna behöver stabilt tryck och flöde, så skruvutloppet, smältpumpalternativet och filtreringsområdet måste dimensioneras som en sektion.
4. Skär smältan
Strand, vattenring och undervattenssystem skapar pellets på olika sätt. Smältstyrka, klibbighet, vattenkänslighet, utmatning och växlingsrutin betyder mer än vana.
5. Kyl, torka och klassificera
Vattentemperatur, uppehållstid, avvattning och sållning påverkar pelletstemperatur, fukt, finmaterial och form före lagring.
6. Kontrollera linjen
Temperaturzoner, hastighet, motorskydd, tryck, matarhastighet, vakuum och larm måste tala om för operatören om varje steg är stabilt. Enbart en display gör inte processen kontrollerad.

När en enskruvs pelletslina räcker
A enkelskruvsextruderär fundamentalt stark på kontinuerlig transport, smältning och tryckgenerering. Det kan också ge användbar fördelningsblandning när skruvgeometrin, blandaren och arbetspunkten matchar materialet. Det gör det till en förnuftig bas för ompelletisering av ett råmaterial som redan är sorterat, blandat eller formulerat.
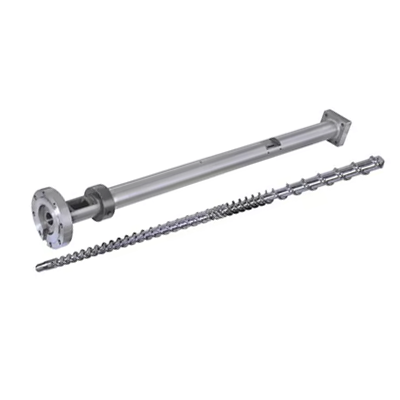
Nanhaiyas enskruvs pelletiseringslinje kombinerar en enkelskruvsextruder, smältfiltrering, munstyckshuvud, vattenkylning, pelletsmaskin och uppsamlingsenhet. Dess listade applikationer inkluderar ny eller återvunnen plast, laboratorier, pilotproduktion och pellets för formsprutning, filmblåsning eller extrudering. Valfritt automatiskt silbyte, vakuumavgasning och extra matning gör att baslinjen kan hantera svårare matningsförhållanden utan att förvandla den till en komplett blandningsplattform.
Använd en skruv som baslinje när:foderreceptet fixeras före extrudering; polymerfamiljen och smältbeteendet är konsekventa; dispersion är inte huvudproduktpåståendet; kontaminering kan hanteras av det specificerade filtret; flyktigt avlägsnande är måttligt; och utgången kan hållas utan att tvinga fram instabil matning eller för hög smälttemperatur.


Enkel skruv betyder inte "ingen ingenjörskonst". Degranuleringsskruvdesignändras fortfarande med flingmatning, smältlängd, ventilationsläge, silmotstånd och pelletiseringsmetod. En ledning kan ha tillräckligt med installerad kraft och fortfarande öka eftersom behållaren levererar material ojämnt eller att skruven tappar sin smälttätning nära ventilen.
När en parallell dubbelskruvlinje tjänar sin extra kostnad
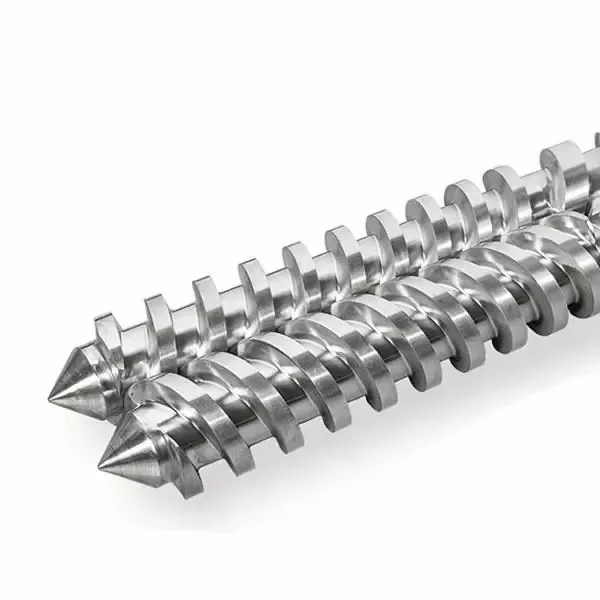
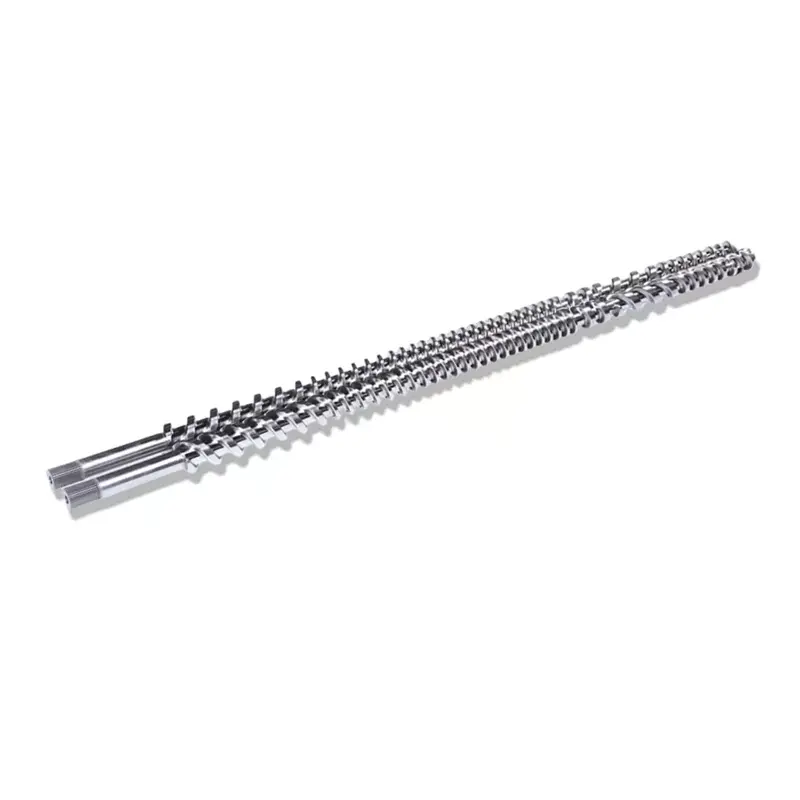
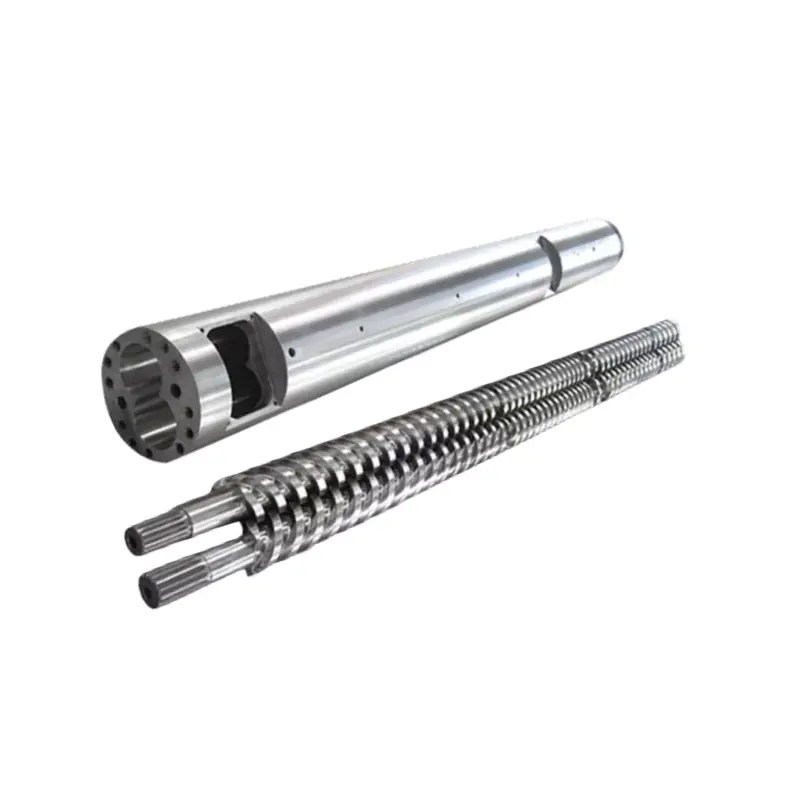
En parallell dubbelskruvlinje blir värdefull när extrudering måste förändra formuleringen, inte bara omforma den. Nanhaiyas linje använder en parallell dubbelskruvextruder med högt vridmoment med modulära skruvelement. Dess processomfång inkluderar blandning och dispergering av tillsatser, fyllmedel och färgämnen, plus valfri tvillingmatning, vakuumavgasning och automatiskt silbyte.
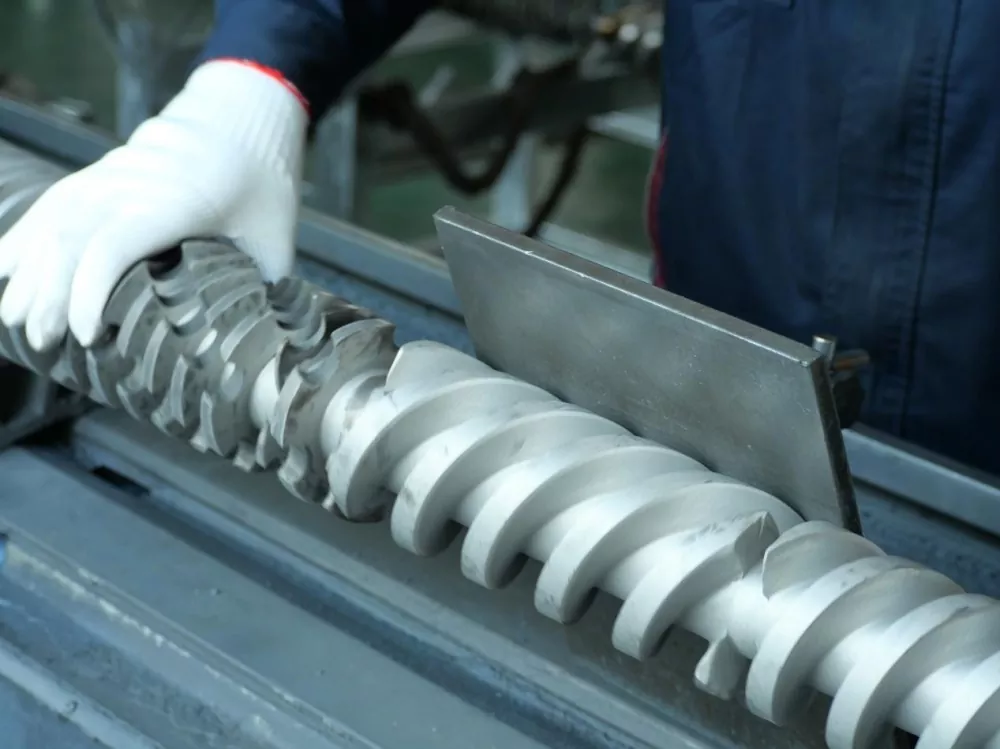
Den modulära cylindern och skruvtåget låter konstruktionen tilldela olika jobb längs maskinen: transportera ett foder, smält polymeren, tillsätt ett fyllmedel nedströms, applicera fördelande eller dispersivt arbete, öppna smältytan för avgasning, bygg en smälttätning och stabilisera utsläpp. Forskning om dubbelskruvsextrudering kopplar likaledes geometrin till snabbare smältning och förbättrad blandning, medan industriella blandningsreferenser arrangerar transport, mjukgöring, blandning, devolatilizing och tryckuppbyggnad som separata processzoner.
Använd parallell dubbelskruv som baslinje när:flera ingredienser måste doseras separat; pigment- eller fyllmedelsdispersion styr värdet; pulverintag är svårt; formuleringen behöver ett eller flera ventileringssteg; produktförändringar kräver ett modulärt skruvrecept; eller så måste linjen blandas och pelletiseras i en kontrollerad passage.


Vår fabriksvy:ett dubbelskruvköp misslyckas tidigt när leverantören endast får ett hartsnamn och mål kg/h. "PP plus filler" är inte en processspecifikation. Vi behöver fyllmedelsprocent, partikelform, bulkdensitet, fuktighet, nötningsförmåga, matarplan, spridningsmål och tillåten smälttemperatur. Dessa detaljer avgör elementen och fatsektionerna som köparen faktiskt betalar för.
För återvunnet material, separera fyra problem
Återvinningsförfrågningar kombinerar ofta foderinstabilitet, fukt, kontaminering och dålig blandning under en etikett: "återvunnet material". Varje problem behöver en annan linjefunktion. Att öka skruvhastigheten kan inte fixa dem alla.
| Observerat problem | Sannolik processfråga | Linjefunktion att specificera | Acceptansbevis |
|---|---|---|---|
| Produktionen stiger och sjunker | Överbryggar flingor med låg densitet eller matning ojämnt? | Tvångsinmatning, agglomeration eller förtätning, stabil magasingeometri och matarkontroll | Utgångs- och motorbelastningstrend över en definierad kontinuerlig körning |
| Bubblor, lukt eller porösa pellets | Vilken fukt och flyktig belastning kommer in i smältan? | Torkning vid behov, ventilationsplats, smälttätningar, vakuumkapacitet och ytförnyelse | Fukt eller flyktigt resultat plus visuell pelletgräns |
| Trycket fortsätter att stiga | Hur mycket osmält förorening når filtret? | Filterarea, nätsekvens, skärmväxlartyp, trycksensorer och bytesintervall | Tryckökning och skärmbytesfrekvens vid målutgång |
| Färg eller egenskaper varierar | Förändras fodersammansättningen eller är blandningen otillräcklig? | Uppströms sortering och blandning först; tvåskruvsblandning om receptkorrigering eller dispergering krävs | Överenskommen färg, smältflöde eller mekanisk egenskapsvariation |
Association of Plastic Recyclers definierar smältfiltrering som att tvinga smält plast genom en fin skärm för att avlägsna metaller, trä, papper, härdplaster och annan osmält fysisk förorening. Filtrering kan inte ta bort alla upplösta polymerer, lukter eller flyktiga ämnen. Det tillför också flödesmotstånd, så silpaket, filtreringsområde, utloppstryck och bytesmetod måste specificeras tillsammans.


Välj pelletiseringsmetoden som en del av linjen
Skruvaval får mest uppmärksamhet, men instabil skärning kan göra en väl mjukgjord smälta osäljbar. Nanhaiyas enkelskruvlinje inkluderar vattenkylning och en pellets. Dess parallella dubbelskruvlinje kan använda en vattenring- eller trådpelletiserare och inkluderar de relevanta kylnings-, silnings- och uppsamlingssektionerna.
| Metod | Behandla | Bra utgångspunkt | Frågor innan beställning |
|---|---|---|---|
| Vattenbadstrand | Extrudera strängar, kyl i ett tråg, ta bort ytvatten, dra och skär | Flexibelt blandnings- och återvinningsarbete där operatörer kan hantera uppstartssträngar | Har smältan tillräckligt med strängstyrka? Hur ofta är färgbyten? Hur kommer trasiga trådar att hanteras? |
| Torrskuren eller bälteskyld tråd | Bär heta trådar på ett bälte med luft, vatten eller kombinerad kylning innan du skär | Vattenkänsliga, ömtåliga, elastiska eller mycket fyllda formuleringar | Erforderlig remlängd, kylbelastning, stränghastighet, sprödhet och golvyta |
| Vatten-ring munstycke | Skär i formytan och bär pellets i en cirkulerande vattenring | Kompakt, kontinuerlig pelletisering när smältan skär rent vid formen | Infrysning av hål, bladslitage, vattentemperatur, pelletsform och avvattning |
| Under vattnet | Skär i formytan inuti en vattenfylld kammare, avvattna sedan och torka | Automatiserad drift och breda industriella pelletiseringsuppgifter | Minsta stabila sats, startavfall, plattvärme, vattensystem, torktumlare och rengöring |
MAAG:s torrskurna bältessystem är designade för vattenkänsliga, mycket fyllda eller ömtåliga produkter, medan dess undervattenssystem täcker sammansättningar, masterbatch, återvinning och jungfruliga polymerer. Det gör inte en metod universellt överlägsen. Den visar varför materialets beteende efter tärningen måste vara en del av köpbeslutet.

Nanhaiya enkel och parallell dubbelskruvlinjedata
Följande värden kommer från Nanhaiyas aktuella produktsidor. De är användbara för att jämföra de publicerade konfigurationerna. Ett köpekontrakt bör upprepa de slutliga värdena för det godkända materialet, hjälpmedel och testförhållanden.
| Punkt | Nanhaiya enkelskruvs pelletslina | Nanhaiya parallell pelleteringslinje med två skruv |
|---|---|---|
| Publicerad kapacitet | 100 kg/h | 300 till 600 kg/h |
| Huvudkraft | 75 kW huvudmotor | 160 kW |
| Värmekraft | 120 kW | Inte separat listad |
| Skruvtyp | Enkel skruv | Parallell dubbelskruv |
| Skruvlängd och diameter | Anpassad | Anpassad |
| Publicerat skruvmaterial | 38CrMoAlA | 38CrMoAlA |
| Publicerat materialutbud | PVC, CaCO3 masterbatch, TR, PET, PS, EVA, ABS, PE, TPR, TPE, TPV och PP | PE, PP, PVC, ABS, HDPE, HDPE/PP, PA, PE/PP, LLDPE, ABS/PP och PPR |
| Core line utrustning | Extruder, smältfiltrering, munstyckshuvud, vattenkylning, pelletiserare och uppsamling | Extruder med högt vridmoment, smältfiltrering, munstyckshuvud, vattenringpelletiserare, kylning och automatisk uppsamling |
| Produktdetaljer | Nitrerad skruv och pipa, pellets, vattentank, vibrerande skärm, silo och PLC-styrning | Höghård legeringsskruv och -pipa, modulära element, smältpump, dyna, vattenring- eller strängpelleteringsanordning, tråg, vibrerande sikt och silo |
| Alternativ | Automatisk skärmväxlare, vakuumavgasning och hjälpmatning | Vakuumavgasning, automatisk skärmväxlare, dubbelmatning för fyllmedel och fjärrövervakning |
| Publicerad växellåda | Ej listad | 2,5:1 eller 3:1 |
| Stöd | Fjärrinstallation, idrifttagning och driftvägledning | Installationsvägledning, driftsättningsstöd och operatörsutbildning |


Nanhaiya är baserat i Zhoushan, Zhejiang, och tillverkar skruvar, fat och extruderingsutrustning av plast. Köpare kan granska fabrikensproduktionsutrustning, certifikatochserviceprocessinnan den tekniska diskussionen.
Förvandla jämförelsen till en köpspecifikation
En användbar offertförfrågan gör konkurrerande offerter jämförbara. Det förhindrar också att linjen designas runt ett rent prov medan produktionen senare får våt, dammig eller lågdensitetsmatning.
- Varje polymerkvalitet och viktprocent
- Virgin, postindustriellt eller post-konsument ursprung
- Pellets, pulver, flingor, film eller agglomerat
- Minsta och maximala skrymdensitet
- Fukt, flyktiga ämnen, lukt och tvättskick
- Föroreningstyp, storlek och förväntad procentandel
- Fyllmedel, pigment, fibrer och tillsatsdetaljer
- Obligatorisk matningsmetod för varje ingrediens
- Nuvarande produktion och mål nettoförsäljningsproduktion
- Tillåtet smälttemperaturfönster
- Filtreringsfinhet och skärmbytesplan
- Sträng, vatten-ring eller undervattens pelletisering preferens
- Pelletsstorlek, form, fukt- och finhaltsgränser
- Erforderliga färg-, smältflödes- eller mekaniska tester
- Tillgänglig spänning, frekvens, vatten och tryckluft
- Anläggningslayout, höjdhöjd och materialflödesriktning
- Kontrollspråk, dataloggning och säkerhetsstandard
- Reservdelar, driftsättning och utbildningsomfattning
Skriv inte "effekt: 500 kg/h" ensamt.Ange den exakta formuleringen, foderförhållandena, tillåten avvisningshastighet och testets varaktighet. Grov extruderutsläpp är inte detsamma som torr, siktad, säljbar pellets som levereras till uppsamlingssystemet.
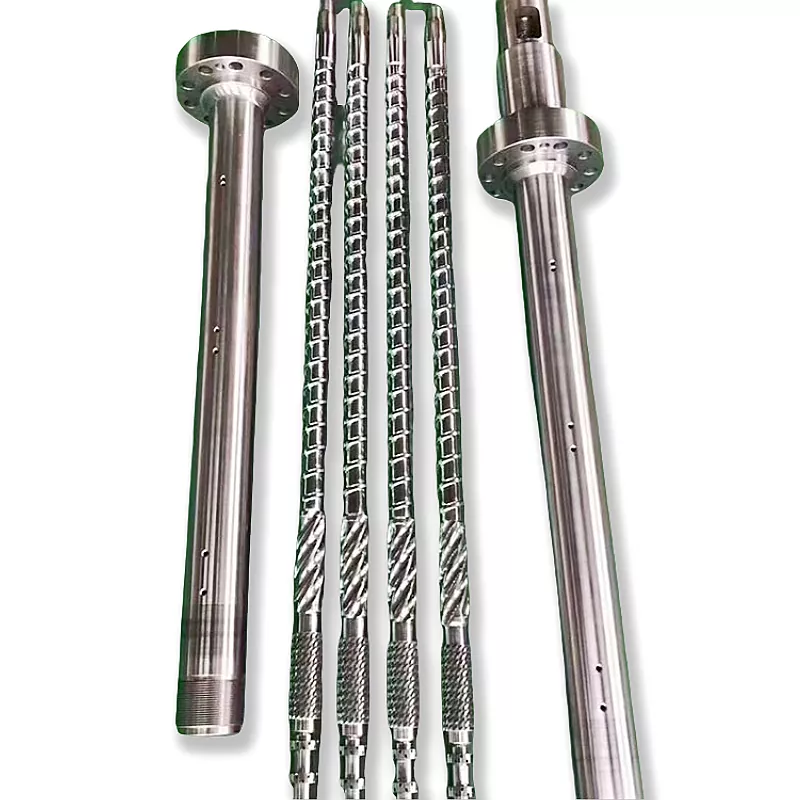
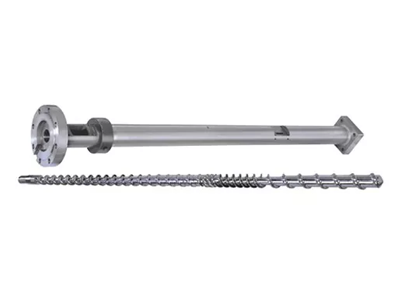
Slitskydd hör också till i detta skede. Slipmedel, glasfiber och förorenat återvinningsmaterial kan ändra strategin för skruv- och cylindermaterial. Recensera Nanhaiya'sparallella dubbelskruvskomponenter, enkla skruvarochreservdelarmed det förväntade fodret, snarare än att lägga till ett generiskt alternativ för hård yta i slutet.
Acceptera linjen med material och mätbara resultat
Ett rotationstest utan last kontrollerar monteringen, men det bevisar inte pelletiseringsprestanda. Fabrikens acceptanstest bör använda ett överenskommet material eller en tydligt dokumenterad motsvarighet och bör pågå tillräckligt länge för att exponera matning, tryck, ventilering och skärinstabilitet.
- Bekräfta testmaterialet.Registrera parti, formel, foderform, bulkdensitet, fukt och beredning. Behåll ett bevarat prov.
- Verifiera linjens omfattning och säkerhet.Kontrollera motorer, värmare, skydd, förreglingar, nödstopp, verktyg, instrument och rotation innan du matar polymer.
- Nå stadig drift.Registrera matarhastighet, skruvhastighet, zoninställningar, uppmätt smälttemperatur, tryck, vridmoment eller motorbelastning, vakuum och kylvattenförhållanden.
- Mät säljbar produktion.Väg torra pellets efter siktning under en bestämd tid. Registrera startavfall, strängbrott, agglomerat och skärmbyten separat.
- Testa pelletskvalitet.Använd överenskommen pelletsstorlek, finmaterial, fukt, bulkdensitet, färg, smältflöde, dispersion eller nedströms gjutningstest.
- Utmana en rutinmässig händelse.Demonstrera skärmbyte, normal omstart, feeder-återställning eller färgbyte om det har betydelse för den dagliga produktionen.
- Inspektera maskinen.Kontrollera ventilationsutsläpp, formavlagringar, fräsens skick, onormalt ljud, läckage och tillgängliga rengöringspunkter efter körningen.
Vår fabriksvy:acceptera inte en rad eftersom den en kort stund når rubrikutgången. Vi letar efter ett stabilt fönster: mataren förblir full, trycket driver inte, ventilen förblir fri, fräsen skapar inte för mycket finkorn och pelletsen klarar köparens nedströmstest. Stabil säljbar produktion är siffran som betyder något.
Vanliga frågor
Är en dubbelskruvs pelletslina alltid bättre än en enkelskruvslina?
Nej. En parallell dubbelskruvlinje är starkare när processen måste blanda polymerer, dispergera fyllmedel eller pigment, tillsätta ingredienser genom sidomatare eller avlägsna betydande flyktiga ämnen. En enkelskruvsledning är ofta det mer direkta valet när en stabil, förberedd råvara huvudsakligen behöver smältning, filtrering, tryckgenerering och pelletsskärning.
Vilken pelleteringslinje är bättre för återvunnen PE eller PP?
Det beror på omslipningens tillstånd. En sorterad, tvättad och någorlunda konsekvent PE- eller PP-ström kan passa en enkelskruvsledning med rätt inmatning, avgasning och smältfiltrering. Blandade formuleringar, tillsats av fyllmedel, avlägsnande av lukt eller flyktiga ämnen och krävande homogenisering kan motivera en parallell dubbelskruvlinje.
Vilken linje ska jag välja för masterbatch eller högfyllda föreningar?
Starta utvärderingen med en parallell dubbelskruvlinje eftersom modulära skruvelement och separata matningszoner ger mer kontroll över fördelande och dispersiv blandning. Fyllmedelstyp, belastning, skrymdensitet, nötningsförmåga och erforderlig spridning avgör fortfarande mataren, skruvkonfigurationen och slitagepaketet.
Kan en enskruvs pelletsledning använda vakuumavgasning?
Ja. Nanhaiya erbjuder vakuumavgasning som tillval på sin pelleteringslinje med en skruv. Ventilationsposition, skruvfyllningsnivå, matarfuktighet, smälttätning och vakuumkapacitet måste samverka så att materialet inte svämmar över ventilen.
Vad är skillnaden mellan pelletisering av sträng och vattenring?
Ett strängsystem extruderar kontinuerliga strängar, kyler dem och skär dem sedan till cylindriska pellets. Ett vattenringsystem skär av smältan vid formytan och transporterar bort pelletsen i vatten. Materialbeteende, genomströmning, omställningsbehov, pelletsform och operatörsinblandning bör avgöra metoden.
Hur mycket produktion kan Nanhaiya-pelleteringslinjer producera?
Nanhaiya listar 100 kg/h för sin pelleteringslinje med en skruv och 300 till 600 kg/h för sin parallella pelleteringslinje med två skruv. Dessa är publicerade produktkonfigurationer, så den slutliga offerten bör ange den exakta formuleringen, foderskicket och acceptansgrunden för den valda maskinen.
Vilken information ska jag skicka med en pelletiseringslinje RFQ?
Skicka polymerkvaliteter och procentsatser, foderform, bulkdensitet, fukt, kontaminering och flyktiga nivåer, tillsatser och fyllmedel, nuvarande och målproduktion, pelletsstorlek, filtreringskrav, bruksförhållanden, anläggningslayout, kontrollstandard och ett mätbart acceptanstest.
Kommersiell information: Nanhaiya tillverkar pelletiseringslinjerna, skruvarna, faten och extruderingskomponenterna som är länkade i denna guide. Slutligt val beror på köparens material, godkända linjeomfattning, tekniskt avtal och acceptanstest.