En skruvspets är tillräckligt liten för att behandlas som en reservdel, men ändå tillräckligt exakt för att avgöra om varje skott börjar med samma volym smälta. Köp den som en matchad flödes- och tätningsenhet, inte som en gängad metallspets.


Snabbt svar
Välj en formsprutningsskruvspets genom fyra saker: backventilens design, det exakta gränssnittet mellan skruven och cylindern, det bearbetade hartset och fyllmedlet och slitagemönstret för den befintliga enheten. Enbart maskinmodell räcker inte när versioner, tidigare reparationer eller icke-standardskruvar kan finnas.
För en ersättningsbeställning, skicka den ursprungliga ritningen när den finns tillgänglig, verifiera sedan gängan, skuldran, spetslängden, ringvägen, sätet, ytterdiametern och smältkanalerna mot den faktiska maskinen. Ett bra citat börjar med geometri. Material och ytbehandling kommer härnäst.
Skruvspetsen styr flödet i båda riktningarna
Under skruvåtervinningen öppnas backventilen och låter smält polymer passera mot skruvens framsida. I början av injektionen stängs den så skruvrörelse och tryck påverkar skottet istället för att trycka smältan bakåt längs skruven.
Det är därför skruvspetsen, kontrollringen och sätet tillhör processen, inte bara underhållet.ENGELs handledning för backventilbeskriver samma två drifttillstånd och kopplar stängningsbeteende direkt till injektionens repeterbarhet.
Vår fabriksvy:det dyraste skruvspetsmisstaget är sällan skillnaden mellan två materialkvaliteter. Det är en del som träs på skruven men som inte rör sig, tätar eller riktar in sig korrekt. Ett lyckat passformstest är mer värdefullt än en lång lista med försäljningsadjektiv.
Välj montering kring formningsplikten
Rätt design måste öppnas fritt under återhämtningen, stängas förutsägbart under injektionen och undvika alltför stora begränsningar i smältbanan. Det måste också överleva hartsets nötande, vidhäftande och korrosiva belastning utan att skada dess motverkande ytor.
| Köpfråga | Varför det ändrar skruvspetsen | Vad ska leverantören skicka |
|---|---|---|
| Vilket harts formas? | Viskositet, smörjbarhet, nedbrytningskänslighet och korrosionsförmåga påverkar flödespassager, material och ytbehandling. | Exakt hartskvalitet, färgsystem, flamskyddsmedel och normalt bearbetningsområde. |
| Är hartset förstärkt eller fyllt? | Glasfiber, mineralfyllmedel och återvunnen kontaminering kan påskynda slitaget på ringen, sätet och smältkanalerna. | Fyllnadstyp, viktprocent och om det ändras efter produkt. |
| Hur exakt måste skottet vara? | Tunnväggiga, flerhåliga och täta delar exponerar små förändringar i ventilstängning och läckage. | Delvikt, antal hålrum, skottviktstolerans och senaste trenddata. |
| Vad är den nuvarande ventilstilen? | Glidring, ball-check och andra konstruktioner har olika flödesområden, rörelse- och stängningsbeteende. | Originalartikelnummer, ritning, foton och den kompletta borttagna monteringen. |
| Har skruven bytts ut tidigare? | En maskinmodell kanske inte längre identifierar den installerade gängan, spetslängden eller sätesgeometrin. | Aktuell skruvritning och direkta mått, inte bara maskinens namnskylt. |
| Varför byts delen ut? | En trasig gänga, eroderad flödesbana och läckande ring pekar inte på samma korrigerande åtgärd. | Bärfoton, processsymptom, underhållshistorik och misslyckade dimensioner. |
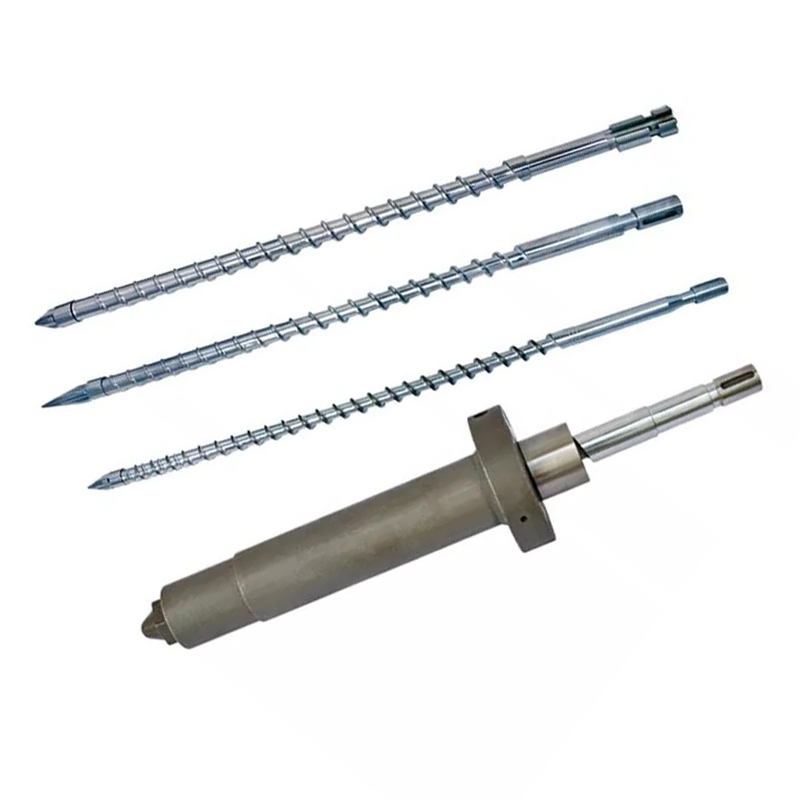
Nanhaiya erbjuder standard och skräddarsydda gängmönster, plus alternativ för omvänd flödesspets för speciella polymerer. Den valda delen kan matchas med enformsprutningsskruveller levereras som en del av den bredaresortiment av reservdelar för formsprutning och extrudering.


Läs processsignaler innan du tar bort enheten
En variabel kudde, drivande skottvikt eller dålig överföringsrepeterbarhet kan peka på ventilläckage, men ingen av dem bevisar det ensamt. Hartsförändringar, matningsinstabilitet, temperaturkontroll, trumslitage, luft i smältan, tryckinställningar och mögelförhållanden kan skapa liknande symptom.
ENGEL rekommenderar att man kontrollerar backventilen, skruven och mjukgöringsröretnär smältkudden fluktuerar. Samma felsökningsguide kopplar ihop kudd- och skottviktsvariation med processinställningar och komponentslitage.
| Observerad signal | Eventuell skruvspetsanslutning | Kontrollera innan du beställer |
|---|---|---|
| Kuddens position varierar från skott till skott | Ringen kan stängas vid en annan punkt eller läcka efter att den har satts. | Trend faktisk position, tryck och skottvikt under en stabil process. |
| Delvikten avviker medan inställningarna förblir fasta | Återflöde kan minska den effektiva volymen som levereras till formen. | Uteslut orsaker till matning, temperatur, material och mögelhåla. |
| Korta bilder visas med jämna mellanrum | Ventilen kanske inte tätar upprepade gånger, särskilt efter återhämtningsförändringar. | Jämför överföringssvar och kör maskintillverkarens godkända ventiltest. |
| Återhämtningen blir begränsad | En skadad ring, avlagring eller underdimensionerad flödesbana kan motstå framåtgående smältflöde. | Inspektera för fri rörlighet, avlagringar, skavning och passagehinder. |
| Svarta prickar följer en materiell förändring | Döda fläckar eller skadade ytor kan hålla kvar och frigöra nedbruten polymer. | Inspektera hela smältbanan, munstycket, skruvfronten och rengöringsproceduren. |
| Metalliskt brus eller ringanfall | Skavning, deformation, snedställning eller främmande material kan förekomma. | Stanna och inspektera enligt maskintillverkarens säkra underhållsprocedur. |
När enheten har tagits bort, undersök kontrollringens ytterdiameter, båda ändytorna, sätesytan, spetskroppen, smältkanalerna och gängan. EnARBURG teknisk artikelidentifierar nötning, vidhäftning och korrosion som slitagemekanismer och visar att slitage på ringdiameter, ändyta och tätningssäte kan förändra ringens rörelse och dämpningsstabilitet.
Diagnostisera inte en kontrollring genom att lägga till hålltryck tills delen fylls.En inställningsändring kan dölja läckage utan att korrigera det. Fånga en stabil baslinje, följ maskintillverkarens godkända testmetod och inspektera hårdvaran innan du ändrar ersättningsspecifikationen.
Byt endast ut en del när de passande delarna fortfarande är bra
En rutring kan bytas ut av sig själv när dess passande spets och säte håller sig inom de godkända måtten, tätningsytorna är sunda och den nya ringen kan röra sig fritt genom hela sin rörelse. Detta är den billigare reparationen, men bara när inspektionen stödjer det.
Byt ut den matchade spetsen, ringen och sätet när flera ytor är slitna, en ring har fastnat eller gnagt mot en annan komponent, de gamla delarna har blandats över maskiner eller inga tillförlitliga originalmått finns kvar. Att kombinera en ny tätningsdel med två slitna passande delar kan skapa en ny läckagebana.
Vår fabriksvy:ett slitet prov är bevis, inte en masterritning. Om vi kopierar en eroderad sits, förkortad ring eller skadad gänga exakt kan den nya delen återskapa det gamla problemet med en renare yta. Vi rekonstruerar det avsedda förhållandet från ritningen, passande komponenter och oanvända referenspunkter.


Nanhaiya formsprutning skruvspets data
DeNanhaiya formsprutningsskruvspetsär byggd som gränssnittet mellan skruv- och munstyckssidans smältbana. Den finns för olika skruvdiametrar och märken för injektionsmaskiner, med anpassade gängor och komponentgeometri för utbytesarbete.
| Specifikation | Nanhaiya produktdata | Inköpsrelevans |
|---|---|---|
| Basmaterial | D2 | Anteckna det faktiska materialet på offert- och besiktningshandlingarna. |
| Hårdhet | HRC45-62 | Det valda värdet måste stämma överens med värmebehandlingen, slitstyrkan och passningsmaterialen. |
| Rakhet | 0,02 mm/m | Geometri och inriktning spelar roll vid gränssnittet mellan skruven och framsidan. |
| Bepansrat ansikte | Bimetallisk | Ger ett slitstarkt alternativ på utsatta arbetsytor. |
| Glasfiberkonfigurationer | 30 % / 60 % | Ange den faktiska glasfiberprocenten och hartskvaliteten i RFQ. |
| Delvikt | 1 kg | Referensvärde på produktsidan; slutvikten följer den godkända geometrin. |
| Tillverkningsväg | CNC-bearbetning, värmebehandling och precisionspolering | Dessa operationer styr form, yttillstånd och färdig passform. |
| Standardapplikationer | PE, PP, ABS och PVC termoplast gjutning | Skicka även tillsatser, färgämnen, återvunnet innehåll och fyllnadsdata. |
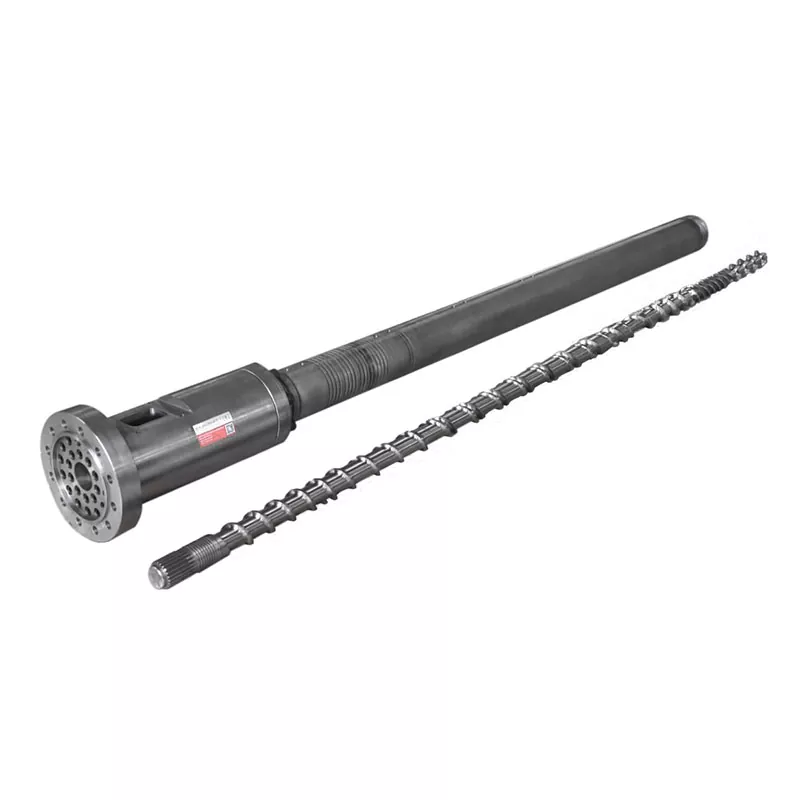
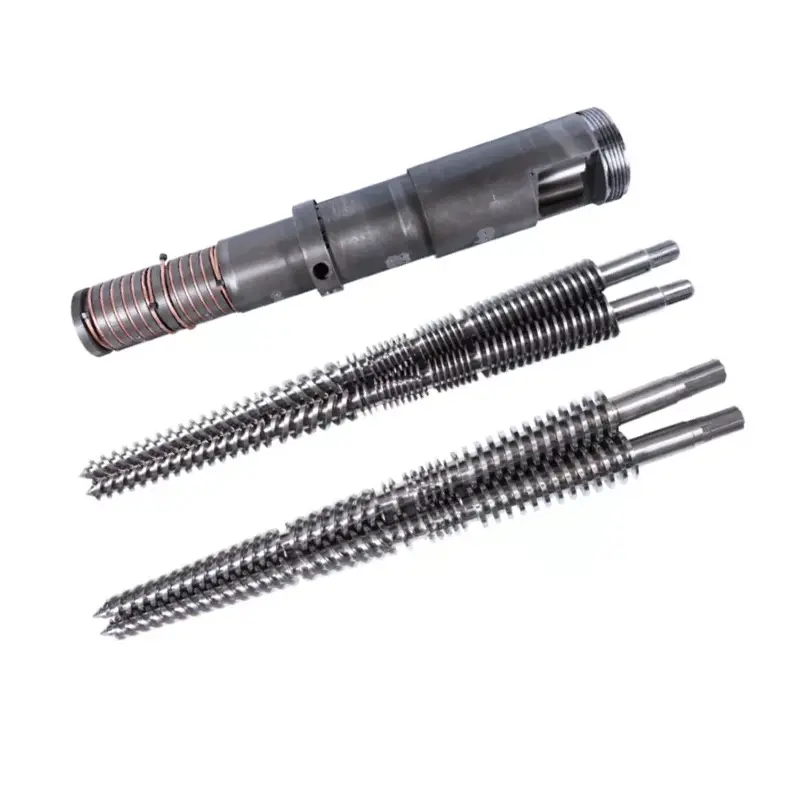
För den kompletta mjukningsenheten tillverkar Nanhaiya ocksåmutanta formsprutningsskruvar, gradvisa formsprutningsskruvaroch matchande ersättningsfat. Den intilliggandeinsprutningsmunstyckekan granskas samtidigt när läckage, inriktning eller smältflödesproblem sträcker sig utanför skruvspetsen.
Mått som avgör om delen passar
En maskintillverkare och modell kan begränsa sökningen, men den kan inte ersätta en ritning. Modellfamiljer kan använda flera storlekar för injektionsenheter, och en maskin kan redan ha en ersättningsskruv som skiljer sig från den ursprungliga konstruktionen.
- Identifiera den installerade skruven.Registrera maskintillverkare, modell, injektionsenhetsbeteckning, skruvdiameter, serieinformation och eventuellt tidigare byte av skruv.
- Definiera tråden helt.Inkludera större och mindre diameter, stigning, gängriktning, gänglängd, startposition, avlastning och skuldrans placering.
- Mät den axiella stapeln.Registrera den totala spetslängden, ringens längd, sitslängden, ringens rörelse och varje axel som styr stängningspositionen.
- Mät radiella gränssnitt.Anteckna spetskroppsdiameter, ring utvändig och innerdiameter, sätesdiametrar, piphålsreferens och nödvändig arbetsavstånd.
- Kartlägg smältbanan.Visa antal räfflor, passagebredd, passagedjup, nosprofil och eventuell radie som påverkar flöde eller rengöring.
- Märk tätnings- och slitytor.Identifiera vilka ytor som kommer i kontakt under stängning och vilka dimensioner som mäts från oanvända referenser.
Göm inte osäkerhet i en tolerans.Om den gamla ytan är sliten, märk det uppmätta värdet som en faktisk sliten dimension. Håll den föreslagna färdiga dimensionen åtskild. Den distinktionen gör att ingenjören kan korrigera delen istället för att godkänna en exakt kopia av skadan.
Inspektera ersättningen innan den sätts i produktion
Inkommande inspektion bör verifiera identitet, dimensioner och rörelse innan monteringen utsätts för värme och tryck. Håll godkänd ritning, materialprotokoll och kontrollresultat under samma artikelnummer.
- Artikelnummer och ritningsrevision matchar inköpsordern
- Material- och värmebehandlingsrekord matchar offerten
- Kritiska diametrar och axiella längder ligger inom ritningstoleransen
- Gängmätare eller passningskontroller bekräftar anslutningen
- Kontrollera att ringen rör sig fritt utan synliga gungningar eller kramper
- Ring och säte kommer i kontakt med de avsedda tätningsytorna
- Smältkanalerna är rena, släta och fria från grader
- Polerade ytor visar inga hanteringsskador eller beläggningsdefekter
- Monteringsriktning och komponentordning dokumenteras
- Baslinjeskottvikt och kudde registreras efter installationen
Efter installationen, använd en godkänd startprocedur och jämför processen med den bibehållna baslinjen. En ny spets kan ändra återhämtningen, dekompressionsresponsen eller ventilens stängningsbeteende, så anta inte att varje gammal inställning måste förbli orörd.
Vad fabriken måste kontrollera
Skruvspetskvalitet kommer från förhållandet mellan delarna. Gängans koncentricitet, skulderposition, ringrörelse, tätningsytans geometri, flödesvägsfinish och värmebehandlingsskick måste fungera tillsammans. Ett imponerande hårdhetstal kan inte kompensera för en felaktig stapellängd eller en grov tätningsyta.
Nanhaiyasproduktionsutrustninginkluderar CNC-sågar med matningsfel på eller under 0,1 mm, CNC-svarvar för arbetsstycken upp till 6 m samt borr- och fräsutrustning med 0,02 mm positioneringsnoggrannhet. Femaxlig bearbetning används för oregelbundna flygningar och speciella flänsstrukturer.

För köpare är den praktiska frågan inte om en leverantör äger en verktygsmaskin. Fråga hur ritningen granskas, vilka dimensioner som kontrolleras, hur material och värmebehandling spåras och hur den färdiga ringrörelsen kontrolleras. Nanhaiya tillhandahåller pre-sales ritningsgranskning och teknisk support genom sinserviceteam.
RFQ checklistaa för en ersättningsskruvspets
Skicka ett tydligt paket istället för en serie delmeddelanden. Följande information låter leverantören avgöra om jobbet är ett standardbyte, en omvänd konstruktionskomponent eller en omkonstruktion.
- Maskintillverkare, modell, serienummer och injektionsenhetsstorlek
- Installerad skruvdiameter och skruvritning
- Original skruvspets artikelnummer och ritningsrevision
- Komplett gammal montering med delar i ordning
- Foton från framsidan, sidan, gängan och tätningsytorna
- Gänga, axel, ring, sits och passagemått
- Hartskvalitet, fyllmedelstyp och fyllmedelsprocent
- Färgämne, återvunnet innehåll och frätande tillsatser
- Normal smälttemperatur och skottstorlek
- Delvikt, antal hålrum och accepterad variation
- Kudde, överföring och återhämtningstrend före borttagning
- Observerat slitage, felläge och erforderlig mängd
Om ritningen saknas, markera varje uppmätt yta och fotografera mätinställningen. Skicka inte en enda ytterdiameter och be fabriken att sluta sig till gängan, sätet och resan från den.
Vanliga frågor
Vad gör en formsprutningsskruvspets?
Skruvspetsenheten har en backventil. Den öppnas under skruvåtervinning så att smältan kan röra sig framför skruven, stängs sedan under insprutning för att begränsa tillbakaflödet och överföra trycket till formen.
Vilka är tecknen på en sliten rutring eller skruvspets?
Vanliga processsignaler inkluderar en variabel smältkudde, inkonsekvent skottvikt, dålig tryckrepeterbarhet, korta skott efter att andra orsaker har uteslutits och en längre eller mindre stabil överföringsrespons. Bekräfta slitage med ett kontrollerat läckagetest och dimensionsinspektion.
Kan jag beställa en ersättningsskruvspets endast efter maskinmodell?
Maskintillverkaren och modellen är användbara utgångspunkter, men en tillförlitlig ersättningsorder bör också innehålla skruvdiameter, gäng- och ansatsmått, spetslängd, mått på ringen och sätet, flödesväg, harts, fyllmedelsinnehåll, ritning och tydliga foton.
Ska jag byta endast kontrollringen eller hela skruvspetsenheten?
Byt endast ut den slitna komponenten när den passande spetsen, sätet och gängan håller sig inom godkända dimensioner och yttillstånd. Byt ut den matchade enheten när flera tätningsytor är slitna, dimensioner är osäkra eller blandade gamla och nya delar inte kan ge tillförlitlig rörelse och tätning.
Vilket material använder Nanhaiya för att formspruta skruvspetsar?
Nanhaiya erbjuder D2 formsprutade skruvspetsar med ett publicerat hårdhetsområde på HRC45-62, 0,02 mm/m rakhet och ett alternativ med bimetallisk pansaryta. Den slutliga konfigurationen är anpassad till harts, fyllmedel, maskingränssnitt och slitage.
Håller en hårdare skruvspets alltid längre?
Nej. Hårdhet är bara en del av slitageprestanda. Legeringskemi, värmebehandling, korrosionsbeständighet, passande material, ytfinish, inriktning, frigång och det bearbetade hartset påverkar alla livslängden.
Vad ska jag skicka till Nanhaiya för en offert för skruvspets?
Skicka till maskintillverkaren och modellen, skruvdiameter, harts- och fyllnadsprocent, originalartikelnummer eller ritning, kompletta passningsmått, bilder från flera vinklar, slitagesymptom, skottviktstrend och önskad mängd.
Kommersiell information: Nanhaiya tillverkar formsprutningsskruvspetsarna och relaterade komponenter som är länkade i den här guiden. Tekniska rekommendationer bör tillämpas med maskintillverkarens säkerhetsrutiner och den godkända projektritningen.