Vad är skillnaden mellan distributiv och dispersiv blandning?
Tänk på distribution som en fråga om plats och spridning som en fråga om storleken på domäner eller agglomerat. Att flytta en stor pigmentklump till en annan del av smältan ändrar dess plats. Att bryta den klumpen i mindre agglomerat ändrar dess spridning. Det ena resultatet fastställer inte det andra.
| Fråga | Distributiv blandning | Dispersiv blandning |
|---|---|---|
| Vad bör förändras? | Rumslig enhetlighet av komponenter. | Agglomerat eller dispergerad fasstorlek. |
| Vad gör flödet? | Dela, omorientera och kombinera material. | Applicera tillräcklig belastning för deformation eller sönderdelning. |
| Vad ska vi undersöka? | Sammansättning eller färgkonsistens över definierade prover. | Återstående agglomerat eller fasmorfologi. |
| Vad är otillräckligt bevis? | En fin partikelstorlek i ett isolerat prov. | En enhetlig pelletsfärg. |
Skillnaden förklaras iNC State Extensions guide för skruvfunktionalitet. De flesta verkliga element bidrar till båda processerna. Den användbara frågan är om materialet får den balans som krävs, inte om ett element permanent tillhör en kategori.
För inköp, skriv önskat resultat som ett observerbart krav. Identifiera vad som måste bli mer enhetligt, vilka agglomerat eller fasegenskaper som är oacceptabla och hur laboratoriet kommer att rapportera dem. En begäran om "bättre blandning" lämnar dessa beslut olösta.
Denna guide avser samroterande dubbelskruvsblandning. Fastställ först utrustningsplikten om du jämför en enskruvslinje eller en PVC-process med motsatt rotation. Våren-skruv kontra två-skruv materialguidetar upp det bredare valet.
Diagnostisera defekten innan du byter skruv
Beskriv defekten innan du namnger ersättningselementet. Vi skulle begära prover kopplade till samma driftsperiod som mataren, hastighet, temperatur och belastning. Ett prov utan dess processbetingelser gör det svårt att skilja ett repeterbart konfigurationsproblem från en tillfällig störning.
| Observation | Bevis vi skulle begära | Första beslutet |
|---|---|---|
| Färgen förändras över tiden | Tidsmärkta prover och matarleveransposter. | Undersök doseringskonsistensen innan du ändrar geometri. |
| Synliga fläckar | Sektioner eller mikrofotografier jämfört med inkommande ingredienser. | Identifiera agglomerat, osmält material, nedbrytning eller kontaminering. |
| En defekt började efter en receptändring | Tidigare och nuvarande formuleringar, foderformulär och inställningar. | Separera en ny bearbetningsuppgift från slitagerelaterad försämring. |
Vad jag kollar innan jag rekommenderar starkare blandning
När jag bedömer ett problem med blandning av två skruv, separerar jag först ojämn sammansättning från partiklar som inte har gått sönder. Synliga fläckar i ett pelletsprov är inte tillräckligt för att motivera en starkare knådningssektion. Jag frågar efter hartskvalitet, tillsatsform och laddning, aktuell skruvlayout, matningsregister och prover som samlats in under stabila driftsförhållanden.
Mitt nästa steg är att fastställa vad dessa prickar faktiskt är. Jag skulle undersöka delar av materialet och jämföra defekten med de ursprungliga ingredienserna. Agglomererat pigment, osmält harts och nedbrutet material kräver olika reaktioner. Att lägga till blandningsintensitet innan man identifierar defekten kan skicka utredningen i fel riktning. Skillnaden mellan dålig smältning och dålig blandning är också en central varning iJim Franklands enskruvs blandningsguide.
För skruvgenomgången tar jag hänsyn till skivbredd, blocklängd, förskjutningsvinkel och transportriktning tillsammans. Jag kontrollerar även omgivande element, matningsplatser och uppmätta spelrum. Ett knådningsblock kan inte enbart bedömas korrekt från dess vinkel. Dess position i processen och de materiella förutsättningarna som kommer in i den spelar roll.
Innan jag rekommenderar en förändring skulle jag fastställa en baslinje för genomströmning, faktisk smälttemperatur, drivlast och relevanta kvalitetsmätningar. Jag skulle sedan jämföra en motiverad konfigurationsändring efter att processen har stabiliserats, vilket håller formuleringen och provtagningsmetoden konsekvent. Om utfodringen är instabil eller de befintliga komponenterna är slitna, skulle jag lösa dessa problem innan jag använder en ny blandningssektion för att kompensera.
Mitt acceptanskriterium är den överenskomna produktspecifikationen. En konfiguration som tar bort synliga agglomerat men skadar den erforderliga fibermorfologin eller överskrider driftsgränserna är inte en acceptabel förbättring. Jag skulle behålla konfigurationen som ger den erforderliga blandningskvaliteten inom linjens termiska och mekaniska gränser, snarare än att fortsätta lägga till begränsningar helt enkelt för att maskinen kan tolerera det.
Hur dubbelskruvsextrudrar genererar blandning
Flödesomläggning och lokal stress gör olika jobb
Distributiv verkan kommer från upprepad klyvning, sträckning och omarrangering av material. Dispersiv verkan kräver spänningar som är tillräckliga för att deformera en dispergerad fas eller övervinna resistans inom ett agglomerat. Skjuvnings- och utsträckningsflöde beskriver deformationsmekanismer; de är inte separata kvalitetsmål som ersätter distribution och spridning.
Charlie Martinsteknisk översyn av dubbelskruvs kontinuerlig blandningbeskriver samverkan mellan skruvelement, fyllda bearbetningsområden och transportsektioner. Dess utrustningsdiskussion är användbar här; Farmaceutiska formuleringsförhållanden i den granskningen bör inte överföras till ett industriellt plastrecept.
Hastighet är en input, inte acceptansresultatet
För en lokal tolkning av skjuvflöde beror spänningen på materialets viskositet vid relevant temperatur och deformationshastighet. An rpm figure alone does not define those conditions, as thepartikelspårningsjämförelse nedanillustrerar. Jämför en föreslagen hastighetsändring tillsammans med den faktiska smälttemperaturen, matningshastigheten och kvalitetsresultaten, istället för att använda hastigheten som ett substitut för en dispersionsmätning.
Se bortom genomsnittlig uppehållstid
Uppehållstidsfördelning beskriver hur länge olika delar av material finns kvar i en process. För granskningsrapporten, fråga var ett spårämne kommer in, var det detekteras och vilka driftsförhållanden som gäller. Ett medelvärde utan den informationen räcker inte för att jämföra två layouter.
Vårt rekommenderade försöksregister skiljer indata från resultat. Rekordinställningar och materialleverans som indata; registrera det färdiga materialets konsistens och morfologi som resultat. Håll temperatur och belastning som driftsbegränsningar. Denna struktur förhindrar att en testrapport kallar en högre energiinsats en kvalitetsförbättring innan produkten har bedömts.
Extruderskruvelement och deras blandningsfunktioner
En elementfamilj är en användbar startetikett, inte en fullständig prestandaspecifikation.NC States elementguidesärskiljer transporterande, reverserande, knådande och tandade element och förklarar att nomenklaturen varierar mellan tillverkare. Vi skulle använda den faktiska ritningen och geometrin, istället för att överföra en annan leverantörs kod till en offert.
| Element familj | Roll att granska | Vad vi skulle begära |
|---|---|---|
| Att förmedla | Transport och lokala fyllningsförhållanden. | Bly, längd, handenhet och angränsande begränsningar. |
| Knådningsblock | Deformation, blandning och transport eller begränsning. | Skivans bredd, antal, total längd, förskjutning och transportriktning. |
| Tandad eller dedikerad mixer | Flödesomläggning och geometriberoende spänningsexponering. | Fullständig profil, driftställning och bevis för den tilltänkta uppgiften. |
Anta inte att transportelement inte bidrar med någonting till blandningen, eller att varje tandelement är exklusivt distribuerande. Rätt jämförelse är mellan definierade geometrier under angivna förhållanden. Fastställ om ritningen beskriver en segmenterad montering eller en skruv i ett stycke innan du diskuterar utbytesflexibilitet.
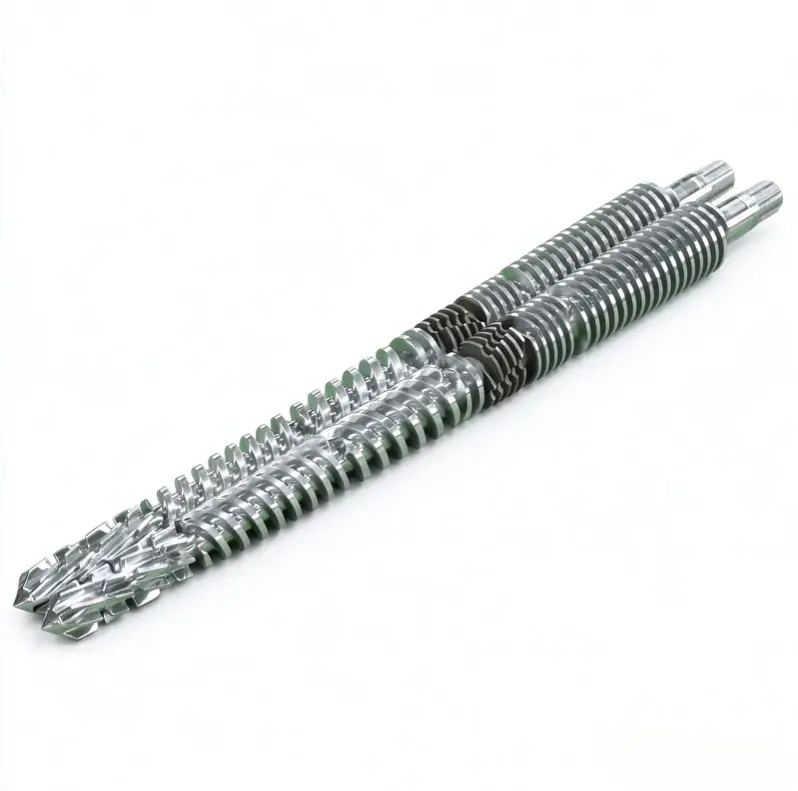
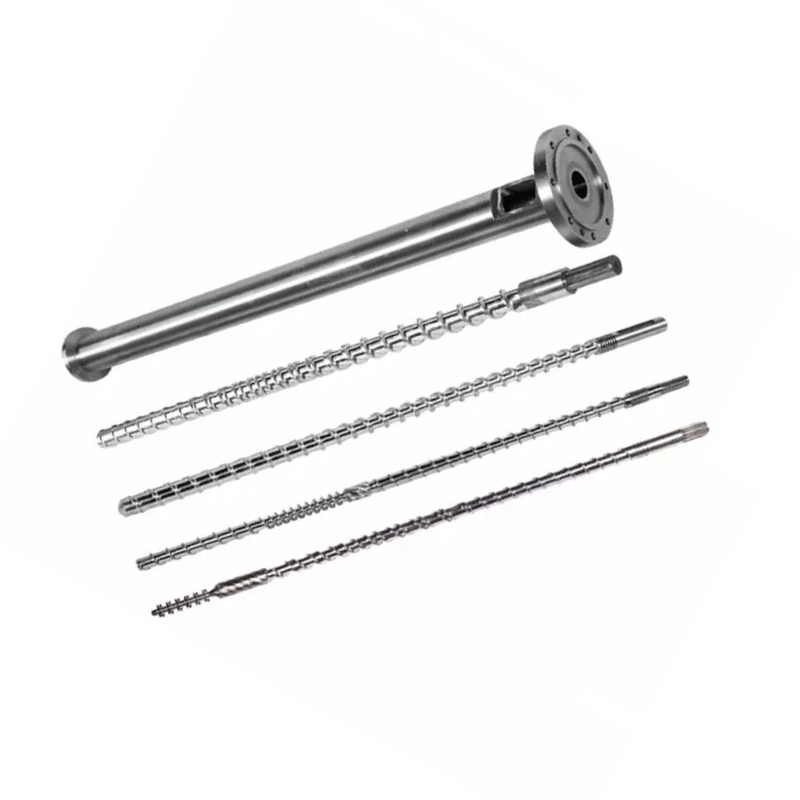
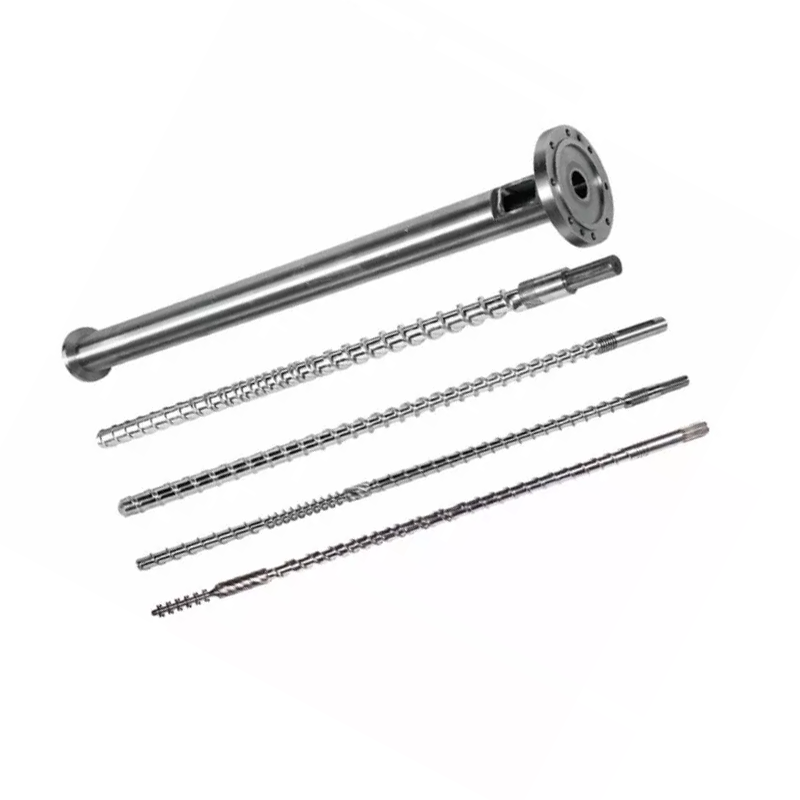
Vårsamroterande parallell dubbelskruvcylinderproduktsidan identifierar rotation i samma riktning, sammankoppling och blandningsapplikationer. Dessa uppgifter fastställer den relevanta utrustningskategorin. För en beställning behöver den godkända konfigurationen fortfarande identifiera de enskilda arbetssektionerna och matchande gränssnitt.


Skruvdesignfunktioner som styr blandning, värme och slitage
Separat skivbredd, skivantal och blocklängd
Dessa är relaterade dimensioner, men de är inte utbytbara beskrivningar. Kenneth Russellsdubbelskruvsblandningsanalysförklarar den välbekanta tendensen hos bredare skivor att gynna dispersiv verkan och smalare skivor att gynna division och omfördelning. Det betonar också påverkan av begränsning, fyllning och smälttemperatur.
Den tendensen är inte en universell köpregel. Om en jämförelse ändrar skivbredd, blocklängd och transportbeteende tillsammans kan resultatet inte enbart hänföras till bredden. Fråga vilken variabel som ändrades och vilken kvalitetsmätning som förbättrades.
Avläs förskjutningsvinkel med transportriktning och fyll
Ett neutralt knådningsblock har ingen inneboende pumpverkan framåt; material kan fortfarande passera under påverkan av den omgivande processen. Omvända element motverkar transport framåt. Deras användbarhet beror på de avsedda fyllnings- och tryckförhållandena. Varken "neutral" eller "omvänd" är en automatisk instruktion för att förbättra varje blandningssektion.
| Förslag till ändring | Obligatorisk jämförelsepost | Skäl att avslå rättegången |
|---|---|---|
| Olika knådningsgeometri | Dimensioner, elementsekvens, kvalitetsdata och stabil genomströmning. | Måldefekten kvarstår eller en nödvändig egenskap försämras. |
| Större begränsning | Faktisk smälttemperatur, tryck, drivlast och matnings-/ventilationsbeteende. | En maskin- eller materialgräns har överskridits. |
| Återställda arbetsavstånd | Matchade skruv-/pipmått vid namngivna positioner. | Monteringen uppfyller inte sina godkända passnings- eller spelkrav. |
Hållbarhet börjar med den faktiska plikten
Vi publicerar 38CrMoAlA och ett nitreringsdjupsområde på 0,50 till 0,70 mm påsamroterande produktspecifikation. Dessa är material- och behandlingsdata, inte ett betyg om blandningskvalitet eller en livslängdsgaranti. De definierar inte löpavståndet.
För en slipmedelsformulering skulle vi begära fyllmedelsidentitet, belastnings- och slitagekarta innan vi väljer ytsystem. Geometrigranskning och slitageskydd är separata beslut. En hårdare yta kan inte visa att en olämplig blandningsprofil är korrekt. Vårparallellt dubbelskruvsspel och slitstyrkaförklarar det matchade inspektionsprotokollet.
Inspektera endast komponenter enligt anläggningens godkända isolerings-, kylnings- och hanteringsprocedurer. Minska inte ett spelrum eller ändra en sammansättning utanför maskintillverkarens godkända gränser för att söka mer blandning.
Hur man arrangerar en dubbelskruvsprofil för blandning
Granska sekvensen av bearbetningsuppgifter innan du väljer ett blandningsblock. Martinskontinuerlig blandningsgranskningbeskriver mättad matning, transport, smältning, fyllda blandningsområden och utsläpp. En profil måste tillhandahålla dessa funktioner tillsammans. En rekommendation för fristående element lämnar dess inloppsförhållanden och nedströms tryckbelastning ospecificerade.
Definiera vad som når varje blandningssektion
För en föreslagen ändring, ange om ingrediensen kommer in som pellets, pulver, vätska eller koncentrat, och identifiera dess foderposition. Vi skulle fråga vilka smältnings- eller vätningsförhållanden som krävs innan den avsedda spridningsuppgiften. En blandningsjämförelse bör inte dölja en förändring i hur ingrediensen kommer in i processen.
Håll matning, begränsning och ventilation uppkopplade
Innan du lägger till ett begränsande element, be processdesignern att kontrollera tryck- och fyllningskraven runt sidomatare och ventiler. Vi skulle inte godkänna ändringen från en skiss som endast är blandning som utelämnar dessa gränssnitt. Anteckna det acceptabla beteendet vid varje öppning som en del av testrapporten.
Identifiera var materialtemperaturen mäts och var kvalitetsprovet tas. Annars kan en varmare avläsning på en annan plats förväxlas med en temperaturhöjning orsakad av det nya elementet. Håll mätplatserna fasta när syftet är en direkt jämförelse.
Matcha blandningsbalansen med formuleringen
Ange ingrediensen när den kommer in i extrudern. Ett fördispergerat färgkoncentrat och ett agglomererande råpigment har inte samma uppgift. Vi skulle begära leverantörens materialinformation och granska den inkommande blanketten innan vi beslutar om det huvudsakliga behovet är omfördelning, deagglomering eller bådadera.
| Materialkort | Fråga att besvara | Bevis att inkludera i acceptans |
|---|---|---|
| Fördispergerad färg masterbatch | Är dosering och distribution konsekvent och finns kvarvarande agglomerat? | Tid/positionsprovtagning, färgkonsistens och tillämplig spridningsbedömning. |
| Agglomererande pigment eller mineralfyllmedel | Har ingrediensen blötts och har oacceptabla agglomerat kvarstått? | Definierade agglomeratmått och erforderliga produktegenskaper. |
| Glasfiberblandning | Uppfyller blandningen kraven på enhetlighet och bibehållen fiber? | Fibermorfologi och specificerade mekaniska egenskaper. |
| Polymerblandning eller värmekänslig förening | Vilken fasmorfologi och temperatur/tidsgränser gäller? | Morfologi, nedbrytningsindikatorer och relevanta färdiga produkttester. |
Russellsblandad diskussionanvänder kohesiv kimrök som ett exempel på ett material som behöver dispergering och kontrasterar intensiva sektioner med skonsammare behandling av fibrer. Det stöder en materialspecifik brief, inte en regel om att varje fyllt material behöver den mest restriktiva konfigurationen.
Ange inte en profil för varje granuleringstull
Vårgranulering parallell dubbelskruvsidan listar termoplastisk pelletsproduktion, inklusive PE och PP, och stöder jungfruliga och återvunna material med konfigurationsanpassning. För en offert måste dessa breda kategorier begränsas till den faktiska kvaliteten, tillsatsladdning, foderform och önskad produkt.
Vi skulle fråga om ett återvunnet foder har ändrat sammansättning eller föroreningsnivå innan vi tillskriver skruven en ny defekt. På samma sätt skulle vi inte acceptera en kontroll av enbart färg för en fiberförstärkt kvalitet vars inköpsspecifikation inkluderar mekanisk prestanda. Acceptanstestet bör följa anledningen till att tillsatsen är närvarande.
Hur man verifierar blandningskvalitet istället för att gissa
Varför jag jämför stressexponering snarare än enbart skruvhastighet
Jag skulle använda studien av Jan Philipp Oldemeier och Volker Schöppner som en användbar utgångspunkt när jag jämför blandningskonfigurationer. Deras forskning undersökte skruvelement med hjälp av tredimensionell flödessimulering och partikelspårning, snarare än att anta att varje partikel upplever samma blandningsförhållanden.
För ZSK25-geometrin med PP FPH50 specificerade forskarna en smälttemperatur på 220°C och en genomströmning på 20 kg/h. Ökning av det tandade blandningselementets hastighet från 200 till 400 rpm höjde medelvärdet av de spårbundna partiklarnas maximala skjuvspänningar från cirka 37 900 till 54 400 Pa. För KB24-knådningsblocket under samma förhållanden ökade motsvarande värden från cirka 27 900 till 48 Pa.
Dessa var simulerade spänningsresultat, inte uppmätta förbättringar i den färdiga blandningens kvalitet. Författarna uppgav också att experimentell validering fortfarande pågick.Läs originalstudien.
Min tekniska slutsats är att enbart hastighet är en ofullständig specifikation. Innan jag rekommenderar någon av elementen för produktion, skulle jag kräva bevis på att dess stressexponering åtgärdar den faktiska defekten, följt av kontroller av spridning, smälttemperatur, drivbelastning och produktens erforderliga egenskaper.
Välj ett test som passar provet
ISO 23900-5:2015, bekräftad 2025, beskriver filtertrycksvärdetestet för att bedöma färgämnesdispersion i termoplastiska polymerer. Det är en relevant metod att överväga för färgkoncentrat som används vid extrudering och smältspinning; laboratoriet måste fastställa tillämpliga berednings- och testförhållanden.
ISO 18553:2025behandlar partikel-/agglomeratstorlek och dispersionsklassificering i polyolefinrör, kopplingar och föreningar. Dess angivna omfattning inkluderar kimrökshalt under 3 viktprocent och pigmenthalt under 5 %. Applicera inte det omfattningen automatiskt på en högkoncentrerad masterbatch eller på alla fyllmedelssystem.
Separera kvalitetsposten från driftposten
För distribution, definiera var och när prover tas och vilken konsistensmätning som är lämplig. För dispergering, definiera provberedningen och relevant agglomerat- eller morfologibedömning. Kom överens om acceptanskriterierna med produktspecifikationen och laboratoriet före försöket, snarare än att välja en godkänd tröskel efter att ha sett resultatet.
För energijämförelser, ange om det rapporterade värdet är drivinsats, uppskattad axeleffekt eller en bredare linjemätning, och identifiera massflödesbasen. Jämför inte till skillnad mot "SME"-siffror och behandla inte en genomsnittlig energisiffra som bevis på lokal stressexponering. Vi skulle registrera energi och belastning vid sidan av kvalitet, inte ersätta kvalitetstesterna med dem.
Vår rekommendation: behåll separata kolonner för kvalitet, stabil accepterad effekt, smälttemperatur och mekanisk belastning. Godkänn konfigurationen endast när den uppfyller det överenskomna kravet i varje relevant kolumn.
Granskning av skruvkonfiguration för blandningskvalitet och hållbarhet
Använd en kontrollerad granskning snarare än en sekvens av orelaterade justeringar. Följande arbetsflöde är vår föreslagna metod för att förvandla ett blandningsklagomål till en konfigurationsbeskrivning. Den tillåter inte drift utanför maskintillverkarens gränser eller ersätter anläggningens förändringskontroll och säkerhetsprocedurer.
-
Definiera defekten och acceptansmål
Beskriv defekten med representativa prover och önskad produktspecifikation. Bestäm vilka distributions-, spridnings- och färdiga mått som kommer att avgöra acceptans innan du ändrar linjen.
-
Spela in en jämförbar baslinje
Anteckna formuleringsrevision, ingrediensform, matningshastigheter, skruvhastighet, uppmätt smälttemperatur, tryck, drivlast och stabilt accepterat uttag. Märk prover med samma driftsperiod och mätplatser.
-
Kontrollera matning, smältning och slitage
Granska matarens konsistens och identifiera partiklarna i defekten. Om slitage misstänks, skaffa matchade skruv- och cylindermått enligt godkända inspektionsprocedurer innan du rekommenderar en reviderad blandningsgeometri.
-
Välj en motiverad ändring
Ange vilken mekanism ändringen är avsedd att åtgärda. Dokumentera elementets dimensioner, riktning, sekvens och berörda gränssnitt. Låt den ansvariga processingenjören godkänna ändringen och dess driftsgränser.
-
Jämför efter att processen har stabiliserats
Använd den överenskomna stabiliserings- och provtagningsproceduren. Håll formuleringen och testmetoden konsekventa, registrera eventuella oundvikliga skillnader och jämför kvalitet med temperatur, belastning och accepterad effekt.
-
Acceptera, revidera eller återgå till baslinjen
Acceptera ändringen endast om den uppfyller de fördefinierade kvalitets- och driftskriterierna. Om det misslyckas, bevara resultaten och följ det godkända retur- eller revisionsförfarandet istället för att lägga till ytterligare en begränsning utan en ny hypotes.
Vad vi behöver för komponentbrevet
Skicka maskinens identitet, konfigurationsritning, nominell skruvdiameter, centrumavstånd, axel- eller drivanslutningsdetaljer och eventuell uppmätt slitagekarta. Inkludera material- och driftsuppgifterna ovan. För ett segmenterat system, identifiera elementsekvensen; för en skruv i ett stycke, identifiera arbetssektionerna på den fullständiga ritningen. Mekanisk passning och blandningsprestanda kräver separata acceptanskontroller.
Vanliga frågor
Kan distribuerande blandning bryta upp pigmentagglomerat?
Distributiv blandning omfördelar primärt material; det fastställer inte i sig att den tillgängliga spänningen är tillräcklig för att bryta ett agglomerat. Ett riktigt element kan bidra till båda blandningslägena. Undersök de kvarvarande agglomeraten separat från färg- eller sammansättningslikformighet innan du bestämmer om mer dispersiv verkan behövs.
Förbättrar en ökad skruvhastighet alltid blandningen?
Nej. Hastighet är en driftingång, medan acceptabel blandning är ett uppmätt produktresultat. Jämför en hastighetsändring med matningsförhållandena, verklig smälttemperatur, drivlast och överenskomna kvalitetstest. Acceptera inte en högre varvtalsinställning om de erforderliga produktegenskaperna eller driftsgränserna inte längre uppfylls.
Är 90-graders knådningsblock alltid bättre för spridning?
Nej. Förskjutningsvinkel är bara en geometrivariabel. Skivbredd, total blocklängd, transportriktning, fyllningsförhållanden och den omgivande konfigurationen behöver också ses över. Ett neutralt block kan passera material under verkan av den omgivande processen; neutral betyder inte att materialet förblir stationärt.
Kan tandade blandningselement också ge dispersiv blandning?
Ja, beroende på geometri och driftsförhållanden. Ett element som beskrivs som en fördelningsblandare kan fortfarande generera lokala spänningar. Begär bevis för den faktiska profilen och materialplikten istället för att behandla kategorinamnet som en fullständig beskrivning av dess prestanda.
Varför kan färgstrimmor finnas kvar efter att man lagt till fler knådningsblock?
Fler knådningsblock identifierar eller eliminerar inte orsaken av sig själva. Kontrollera doseringsstabilitet, inkommande ingrediensform, smältförhållanden och prover som samlats in under jämförbar drift. Bestäm sedan om det återstående problemet är rumslig fördelning, odispergerade agglomerat eller en annan defekt innan du gör en ytterligare konfigurationsändring.
Vad betyder skruvbladskonfiguration vid dubbelskruvsextrudering?
För denna guide är den användbara konfigurationen det axiella arrangemanget av transport-, knådnings- och blandningssektioner, inklusive deras dimensioner och riktning. Använd dessa specifika termer på ritningen. Att kalla hela aggregatet för en bladkonfiguration specificerar inte dess bearbetningsfunktioner eller gör olika leverantörers elementkoder utbytbara.