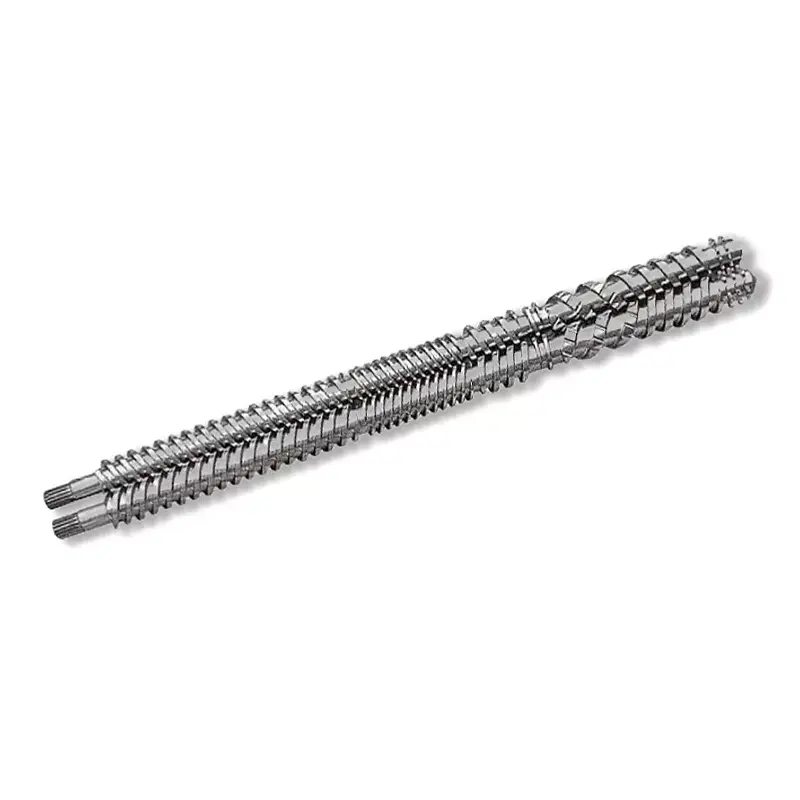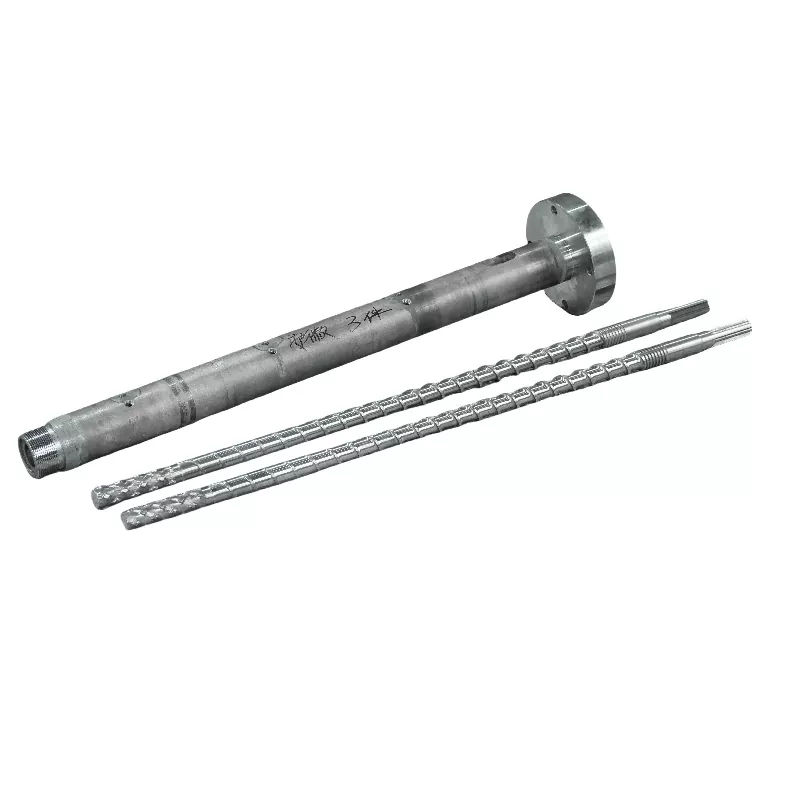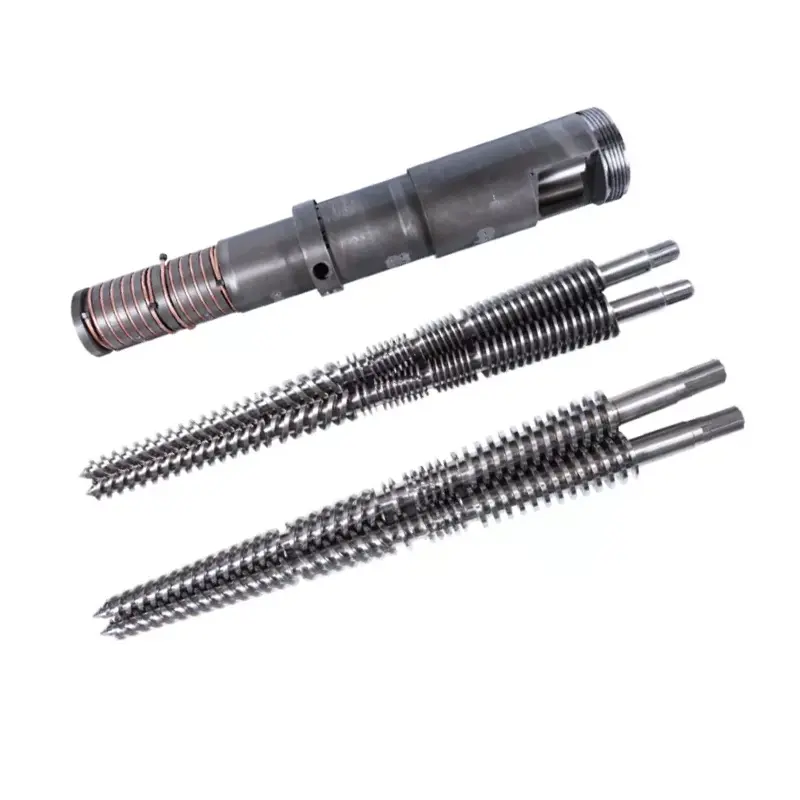

Vad skruvpipan faktiskt gör
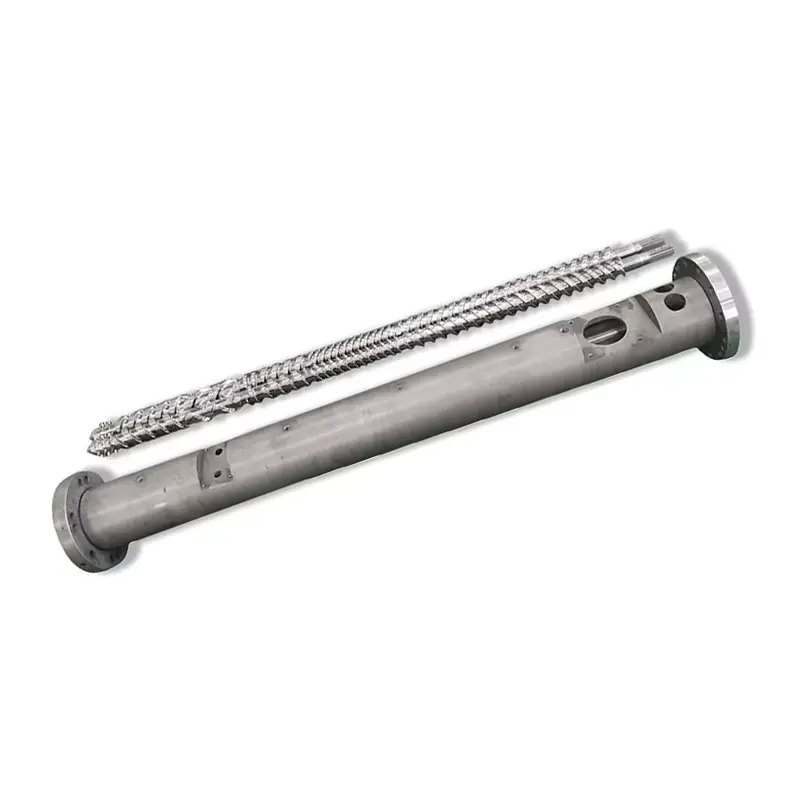
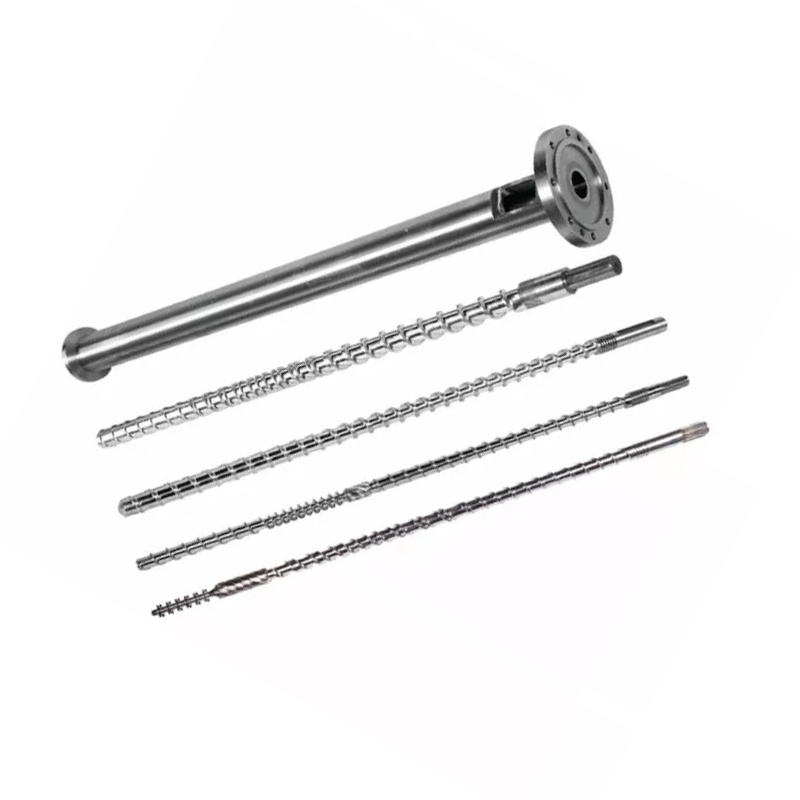
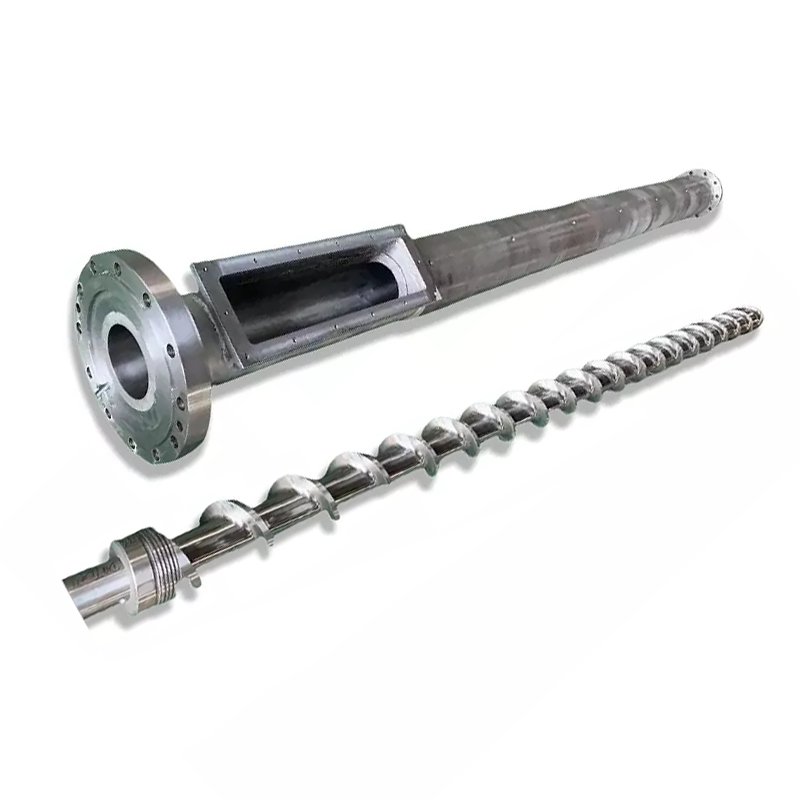
Skruven och pipan fungerar som ett matchat par. Här är sekvensen för varje cykel:
- Matning— Plastpellets faller från behållaren till matningszonen.
- Smältande— Den roterande skruven genererar skjuvvärme. I kombination med fatvärmare smälter pellets och komprimeras.
- Mätning— Smältan blir enhetlig i temperatur och tryck före injektion.
- Injektion— Skruven rör sig framåt som en kolv och trycker in smält plast i formen.
Varje designvariabel – geometri, zonproportioner, ytbehandling – påverkar hur väl dessa fyra steg sker. En oöverensstämmelse i någon av dem visar sig som ett produktionsproblem.
Beslut 1: L/D-förhållande
L/D-förhållandet (skruvens längd dividerat med dess diameter) är den viktigaste siffran på specifikationsbladet. Den styr uppehållstid, blandningskvalitet och värmefördelning.De flesta generella formsprutningsapplikationer använder 20:1.
| Harts | Rekommenderad L/D |
|---|---|
| PP, PE, PS (standard) | 18:1 – 20:1 |
| ABS, PC | 20:1 – 24:1 |
| PVC (värmekänslig) | 16:1 – 20:1 |
| SÄLLSKAPSDJUR | 20:1 – 22:1 |
| Nylon (PA) | 18:1 – 20:1 |
| GF-förstärkta material | 20:1 – 24:1 |
Beslut 2: Kompressionsförhållande
Kompressionsförhållandet (CR) mäter hur mycket skruvkanalen smalnar av från matningszonen till doseringszonen. Högre CR komprimerar smältan mer aggressivt - bra för amorfa hartser som mjuknar gradvis. Nedre CR är skonsammare, vilket är vad du behöver för värmekänsliga eller fiberfyllda material.
| Harts | Kompressionsförhållande |
|---|---|
| ABS, PC, PMMA (amorf) | 3,0 – 3,5:1 |
| PP, PE, Nylon (halvkristallin) | 2,5 – 3,0:1 |
| PVC | 2,0 – 2,5:1 |
| SÄLLSKAPSDJUR | 2,3 – 2,6:1 |
| GF-förstärkt (≥15%) | 2,0 – 2,5:1 |
Beslut 3: Zonproportioner
En standardinsprutningsskruv delar in i tre zoner. Andelen av varje zon har lika stor betydelse som den totala L/D.
- Matningszon (L1):Djupa kanaler som tar emot fasta pellets från behållaren. Längre = mer genomströmningskapacitet.
- Kompressionszon (L2):Kanaldjupet minskar successivt. Det mesta av smältningen sker här.
- Mätzon (L3):Grunda, konsekventa kanaler. Säkerställer enhetlig smälttemperatur och tryck före injektion.
| Harts | Mata (L1) | Kompression (L2) | Mätning (L3) |
|---|---|---|---|
| PP / PE | 50 % | 25 % | 25 % |
| ABS/PC | 40 % | 40 % | 20 % |
| SÄLLSKAPSDJUR | 40 % | 40 % | 20 % |
| Nylon (PA) | 35–45 % | 35–40 % | 20–25 % |
| PVC | 35 % | 50 % | 15 % |
Beslut 4: Skruva fatmaterial
38CrMoALA — Standardbaslinjen
Nanhaiyas formsprutningsskruvar är tillverkade av38CrMoALA legerat stål, värmebehandlade och släckta. Detta basmaterial klarar standard termoplaster som PE, PP, PS och ABS bra, med en livslängd på ca.10 000–20 000 timmarunder normala driftsförhållanden.
Nitrering
Gasnitrering vid 500–560°C bildar ett nitrerat skikt0,5–0,8 mm tjockmed en hårdhet på950–1050 HV (~62 HRC). Detta förbättrar slitstyrkan med 30–40 % jämfört med obehandlat stål. Standard för de flesta formsprutningsapplikationer med ofyllda eller lätt fyllda material.

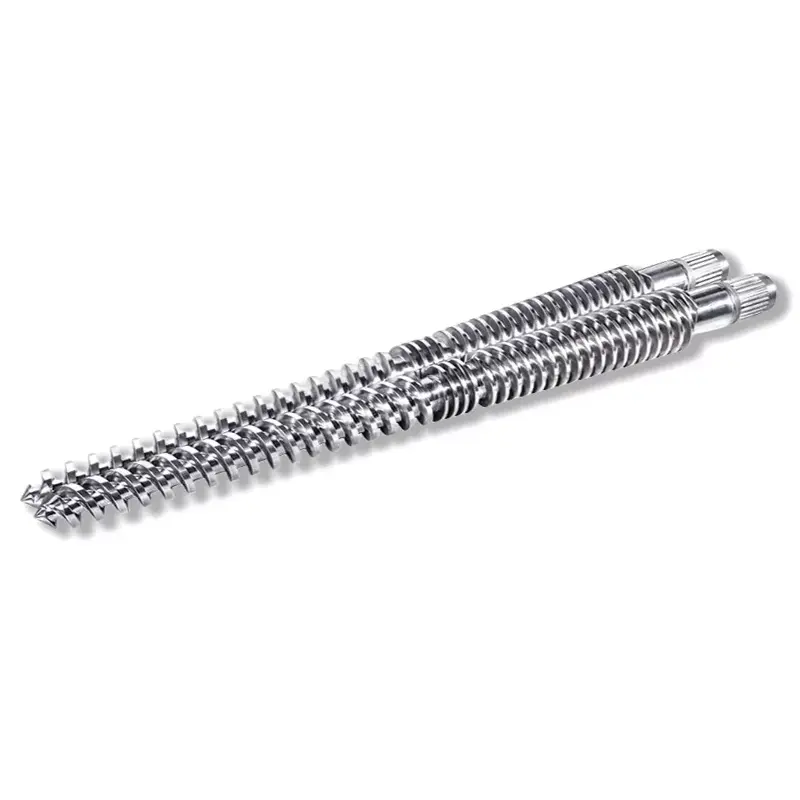
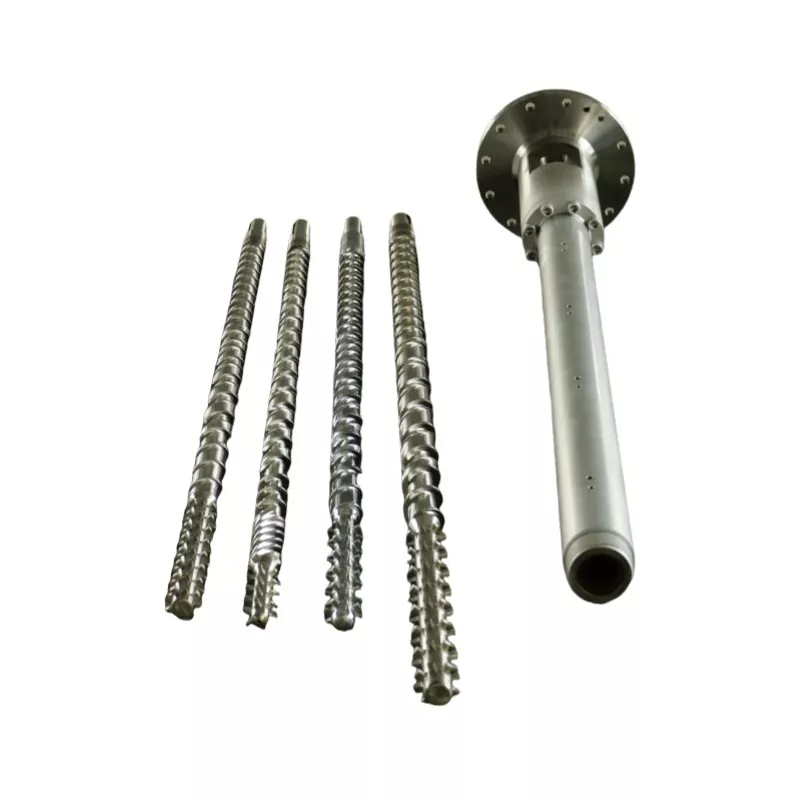
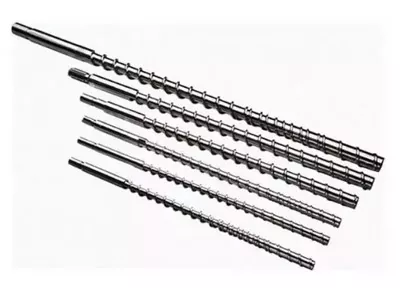
Nanhaiya mutant (abrupt) formsprutningsskruv - lämpad för kristallina hartser som PP, PE och nylon.
Bimetallisk — För slipande applikationer
Bimetallfat har ett slitstarkt foder av höglegerat material som är metallurgiskt bundet till cylinderloppet. Nanhaiyas bimetalliska process uppnår eninre hålhårdhet på 62 HRCgenom hårdlegering sprutsvetsning runt de slitstarka områdena i trummans inre.
| Ansökan | Skruvmaterial | Fatbehandling |
|---|---|---|
| PE, PP, PS (ofylld) | 38CrMoALA nitrerad | Standard nitrerad |
| ABS, PC, Nylon (ofylld) | 38CrMoALA nitrerad | Standard nitrerad |
| PA + GF ≤30 % | 38CrMoALA, släckt + härdat | Nitrerad eller bimetallisk |
| GF-innehåll 15–50 % | Bimetalliska / TC flygkanter | Bimetallisk |
| PVC / korrosiva hartser | Korrosionsbeständig legering | Bimetallic (CR-klass) |
| Kolfiber fylld | Volframkarbid | TC-sprutat hål |
Beslut 5: Skruvdiameter och skottstorlek
Ditt faktiska skott bör ligga mellan35 % och 70 %av skruvens maximala skottkapacitet. Under 35 % sitter materialet för länge i tunnan och riskerar att brytas ned. Över 70 % kan skruven inte återhämta sig tillräckligt snabbt under cykeln.
Nedan är vanliga konfigurationer tillgängliga från Nanhaiya:
| Injektionsmängd (g) | Skruv Ø × Längd (mm) | Pipa Ø × Längd (mm) |
|---|---|---|
| 30–90 | Φ30×900 | Φ85×860 |
| 60–125 | Φ35×910 | Φ85×860 |
| 100–150 | Φ38×935 | Φ95×900 |
| 125–300 | Φ42×1030 | Φ105×1110 |
| 250–400 | Φ45×1210 | Φ115×1165 |
| 300–500 | Φ50×1300 | Φ125×1260 |
| 500–700 | Φ60×1380 | Φ140×1350 |
| 700–1000 | Φ70×1790 | Φ160×1685 |
| 1000–1500 | Φ160×3500 | Φ270×3200 |
| 1300–2500 | Φ170×3415 | Φ317×3380 |

Nanhaiya gradvis formsprutningsskruv — bättre för amorfa hartser som ABS, PC och PMMA.
Varningstecken att din nuvarande skruv är fel för jobbet
- Svarta fläckar eller brännmärken— Material som försämras på grund av överdriven uppehållstid eller en hot spot. Kontrollera trumtemperaturzoner och skruvspel.
- Inkonsekvent skottvikt— Ofta en sliten backventil eller för stort spelrum mellan skruv och cylinder som tillåter tillbakaflöde.
- Sprutmärken på ytan— Fukt eller gas i smältan. Kan indikera otillräcklig förtorkning eller en skruvgeometri som inte ventilerar ordentligt.
- Långsam återhämtning / lång cykeltid— Mjukgöringskapaciteten är otillräcklig. Skruvdiametern behöver troligen öka.
- Hög scrap på färgbyten— Dålig blandning i mätzonen. Ett Maddock eller barriärblandningselement som lagts till skruven löser ofta detta.
Vad du ska berätta för din tillverkare när du begär en offert
- Maskinmärke och modell— eller håldiameter och flänsdimensioner för icke-standardiserade maskiner
- Primärt harts(er)— Inkludera fyllmedelstyp och procentandel om tillämpligt
- Skottstorleksintervall— lägsta och högsta i gram
- Målcykeltid
- Aktuella problem du försöker lösa– om någon
Få en teknisk rekommendation från Nanhaiya
Vi svarar inom 12 timmar. Vårt ingenjörsteam kan specificera rätt skruvgeometri, materialkvalitet och dimensioner för din maskin och harts - innan du förbinder dig till en offert.