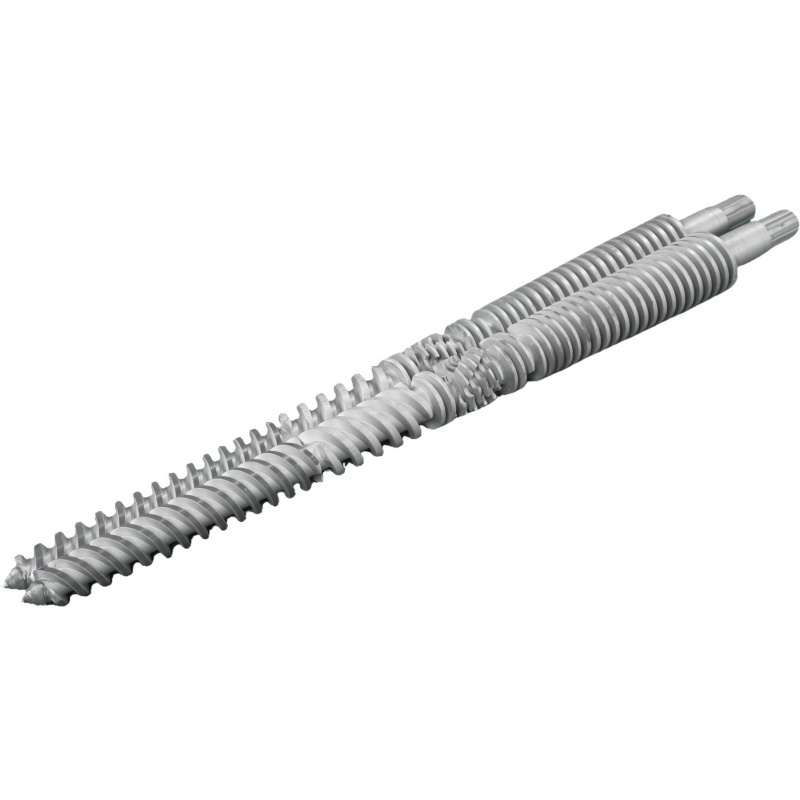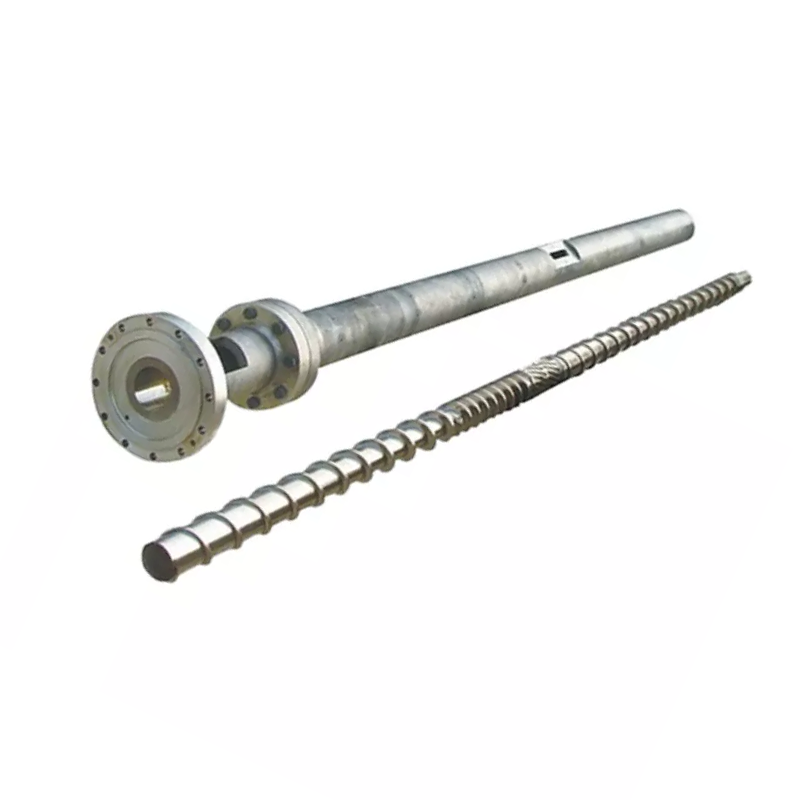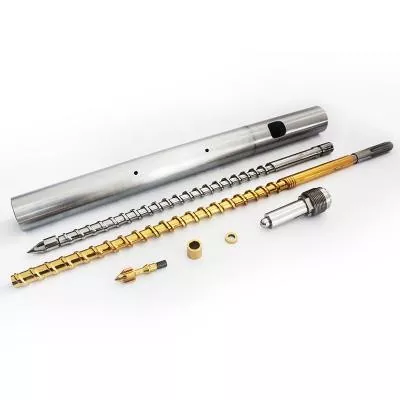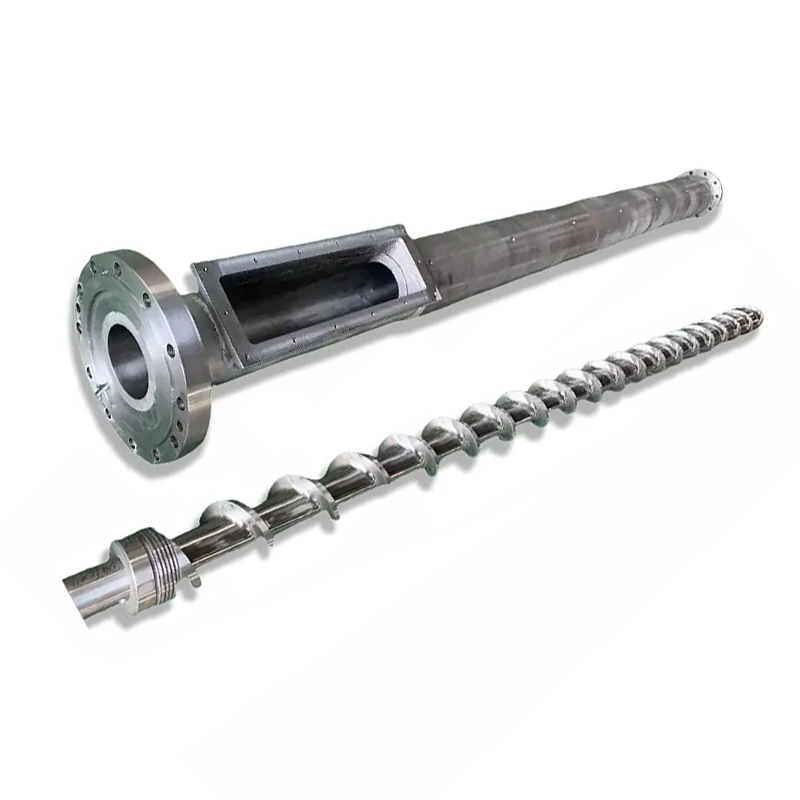
Insprutningsskruv L/D-förhållandeär arbetslängd dividerad med skruvdiameter, och de flesta insprutningsskruvar går 18:1 till 25:1. Det här är vad inget specifikationsblad säger: du kan inte ändra L/D på en maskin som du redan äger. Längden är fixerad av pipan. Det du kan ändra ärskruvdiameter, och i en fast pipa som ett val flyttar L/D, skottkapacitet och insprutningstryck tillsammans, i motsatta riktningar. En mindre skruv ger ett högre L/D, ett mindre skott och mer tryck. Matcha den handeln med ditt harts och din del, och de flesta L/D-frågor besvarar sig själva.
Vad L/D-förhållande betyder på en injektionsskruv
L/D är skruvens (L) arbetslängd dividerad med dess ytterdiameter (D). En skruv som är 22 gånger längre än den är bred har en L/D på 22:1.
Förhållandet skalar med storlek. En 40 mm-skruv vid 22:1 har en arbetslängd på 880 mm. En 80 mm-skruv vid 22:1 är 1 760 mm lång. Samma förhållande, väldigt olika maskiner.
Vad förhållandet egentligen beskriver ärhur mycket landningsbana skruven har för att göra sitt jobb. Matning, smältning och dosering sker alla längs den längden. Mer längd betyder mer smältkapacitet och mer blandning. Mindre längd betyder mindre av båda och mindre tid för materialet att sitta varmt.
De flesta insprutningsskruvar landar mellan 18:1 och 25:1, med 20:1 till 22:1 den gemensamma marken på maskiner för allmänt bruk. Pelarguiden täcker hela bilden i vårformsprutning skruv cylinder guide.
Varför Injection L/D är kortare än Extrusion L/D
Extruders körs vanligtvis 25:1 till 33:1. Insprutningsskruvar håller sig kortare, och anledningen är cykeln, inte traditionen.
En extruderskruv roterar kontinuerligt. Material kommer in i ena änden, rör sig igenom och lämnar i den andra. Inget väntar.
En insprutningsskruv arbetar i skurar. Den roterar för att mjukgöra ett skott, dras tillbaka och stannar sedan. Det injicerar och formen svalnar. Under allt detta sitter smältan som redan finns i tunnan stilla och förblir varm.
Att väntan är hela skillnaden. Ett längre fat rymmer mer smälta, och på en injektionsmaskin betyder mer smälta mer material som väntar genom fler cykler. För ett värmekänsligt harts är extra längd inte extra kapacitet. Det är extra termisk historia.
Så injektionsdesign balanserar smältkapacitet mot uppehållstid, medan extrudering oftast bara köper smältkapacitet.
Det som ingen säger till dig: Du kan inte ändra L/D
Artiklar om L/D talar som om du får välja ett nummer. På en maskin du redan äger, gör du inte det.
L är fixerad av pipan.Pipan är ett maskinbearbetat tryckkärl bultat i maskinramen, med dess värmezoner, matarhals och montering byggt runt en längd. Ingen gör en tunna längre.
Så den enda variabeln som finns kvar i L/D är D, skruvdiametern. Ändra diametern, och förhållandet ändras med det, eftersom längden ovanför linjen aldrig rör sig.
Det är därför maskinbyggare listar två eller tre skruvdiametrar för samma maskin. De erbjuder dig inte tre skottstorlekar. De erbjuder dig tre poäng på en avvägningskurva, och skottstorleken är bara en av de saker som rör sig.
Skruvdiameter: Spaken som rör allt
I en fast tunna flyttar ett val fyra saker samtidigt. Förstå denna tabell och du förstår injektion L/D.
| Om du väljer en... | Mindre skruvdiameter | Större skruvdiameter |
|---|---|---|
| L/D-förhållande | Högre(samma L, mindre D) | Lägre(samma L, större D) |
| Skottkapacitet | Mindre(mindre volym per mm slag) | Större |
| Insprutningstryck tillgängligt | Högre(samma kraft på en mindre yta) | Lägre |
| Smältkapacitet per skott | Bättre(mer L/D för mindre material) | Mindre generös |
| Uppehållstid för en viss del | Kortare(skott använder mer av en mindre pipa) | Längre |
| Kostymer | Små precisionsdetaljer, tunna väggar, högviskösa och värmekänsliga hartser | Stora skott, råvaruhartser, tjocka sektioner |
Läs pressraden igen, för den avgör fler jobb än vad folk förväntar sig. Maskinens hydrauliska eller elektriska drivning levererar en fast kraft till baksidan av skruven. Tryck är kraft dividerat med area. En mindre skruv har mindre ytarea, så samma kraft ger högre smälttryck.
Det är därför ofta tunnväggiga och högviskösa arbeten landar på den lilla skruven: den kan trycka in smälta i ett tätt hålrum som en stor skruv inte kan fylla. Den högre L/D som medföljer är en bonus, inte en slump.
Och läs residensraden också. Det är den som tyst avgör om din dator gulnar.

Hur L/D påverkar skottstorleken
L/D ställer strikt inte in skottstorleken. Diameter och slaglängd gör: skottvolymen är skruvens tvärsnittsarea multiplicerad med hur långt den färdas.
Men på en riktig maskin kan du inte separera dem, eftersom samma diameter som ställer in ditt skott också ställer in din L/D. Välj den lilla skruven för en liten precisionsdel, och du har samtidigt valt en högre L/D.
Den praktiska konsekvensen är lycklig. Skruven som ger dig det lilla skottet ger dig också mer smältlängd per gram material och högre insprutningstryck. Dessa tre fastigheter passar samma jobb, varför handeln oftare fungerar rent.
Där det slutar vara glad är när du tvingar en del på fel skruv. Kör ett mycket litet skott på en skruv med stor diameter och du får det sämsta av båda: en låg L/D, en enorm pipvolym i förhållande till ditt skott och material som cirkulerar genom värmen alldeles för länge.
Uppehållstid: Kvalitetsmördaren du kan beräkna
Uppehållstid är hur länge en given bit polymer förblir varm inuti tunnan innan den injiceras. Det är det mest underskattade antalet inom formsprutning, och du kan uppskatta det på trettio sekunder.
Uppehållstid ≈ (pipans skottkapacitet ÷ din skottstorlek) × cykeltid
Båda kapaciteterna i samma enheter. Ta skottkapaciteten från maskinens betyg.
Arbeta med ett exempel. En maskin som har en kapacitet på 200 g, kör en 20 g-del på en 30-sekunders cykel. Förhållandet är 10, så smältan genomgår ungefär tio cykler. Uppehållstiden är cirka 300 sekunder, eller fem minuter.
Fem minuter vid smälttemperatur är lång tid för PC, POM, PET eller PVC. Inget med dina inställningar är fel. Delen är helt enkelt för liten för tunnan, och materialet kokar medan det väntar på sin tur.
Flytta nu det jobbet till en mindre skruv. Skottkapaciteten sjunker till exempelvis 80 g. Samma 20 g-del använder nu en fjärdedel av fatet, smältan genomgår fyra cykler istället för tio, och uppehållstiden sjunker till ungefär två minuter.
Du ändrade inget börvärde. Du ändrade skruvdiametern, och nedbrytningsproblemet följde med.
Bandet med 20–80 % skottkapacitet
Allmänt citerade branschråd är att hålla ditt skott någonstans mellan ungefär 20 % och 80 % av maskinens nominella skottkapacitet. Bekräfta bandet mot din maskins manual, men logiken bakom det gäller överallt.
Nedanför bandet, uppehållstiden är lång. Material gör för många resor genom värmen, och värmekänsliga hartser bryts ned. Detta är misslyckandet formeln ovan fångar.
Ovanför bandet, två saker går sönder. Det finns inte tillräckligt med pipa kvar för att hålla en ordentlig kudde, så packningen blir inkonsekvent skott till skott. Och skruven har mindre tid och längd för att smälta en nästan full fat med material, så smältkvaliteten blir lidande precis när du begär det mesta av det.
Landa i mitten av bandet och maskinen får plats att arbeta. Om din del sitter utanför den är den korrekta fixeringen en annan skruvdiameter eller en annan maskin, inte en heroisk uppsättning processinställningar.
Hur L/D påverkar smältkvaliteten
Längd är smältkapacitet och smältkapacitet är kvalitet.
Mer L/D ger mer fullständig smältning.Fasta pellets har längre att färdas mot den varma fatväggen, så färre av dem överlever som osmälta. Hårda fläckar och linsformade inneslutningar i delen är smältfel, och längden bekämpar dem.
Mer L/D ger mer homogen smälta.Temperaturen jämnar ut sig, färg och fyllmedel fördelar sig bättre, och smältan som kommer till checkringen är mer konsekvent från skott till skott. Det visas som ett bredare processfönster.
Mer L/D ger också mer termisk historia.Samma längd som smälter grundligt håller också material längre, och för PVC, PC, POM och PET är det en kostnad, inte en fördel.
Så smältkvalitet är inte ett fall av mer är bättre. Det är en balans: tillräckligt lång för att smälta helt, inte så mycket fatvolym att materialet väntar för länge på att användas. När smältkapaciteten är din specifika begränsning, höjer en barriärskruv den utan att lägga till en millimeter tunna.
Välja L/D och diameter efter harts och del
Lägg affärerna ihop och valet faller ur hartset och delen.
| Din situation | Luta dig mot | Varför |
|---|---|---|
| Små, tunnväggiga precisionsdelar | Mindre skruv, högre L/D | Högre insprutningstryck fyller tunna sektioner; bra smältning per gram; kort bostad |
| Värmekänsligt harts (PC, POM, PET, PVC) | Mindre skruv för skottet; kortare ände av L/D-bandet | Uppehållstiden är fienden. Håll skottet stort i förhållande till pipans kapacitet |
| Högviskös konstruktionsharts | Mindre skruv, högre L/D | Behöver tryck för att fylla och längd för att smälta ordentligt |
| Stora skott, råvaruharts (PE, PP, PS) | Större skruv, lägre L/D | Kapacitet leder; dessa hartser tolererar den reducerade smältlängden |
| Tjockväggiga delar, långsamma cykler | Större skruv, klockbostad | Långa cykler multiplicerar uppehållstiden. Beräkna om innan du bestämmer dig |
| Glasfylld eller slipande blandning | Diameter per del; ändrayta | L/D följer delen. Slitagesvaret är ett bimetallhål, inte en annan längd |
| Avsmälts vid hög effekt | Samma diameter; spärrskruv | Du behöver smältkapacitet, inte fatlängd. Pipan förändras ändå inte |
Notera de två sista raderna. Två av de vanligaste problemen som formverktyg ger oss är inte L/D-problem alls, och att köpa en annan skruvdiameter för att lösa dem slösar bort pengarna.
Vanliga L/D-misstag vid formsprutning
- Kopiering av en extruderad L/D.Ett 30:1-tal från ett extruderbord applicerat på en injektionsskruv ignorerar problemet med uppehållstid som definierar formsprutning. De två maskinerna gör olika jobb.
- Att anta längre är bättre.Mer längd är mer smältandeochmer termisk historia. På värmekänsligt harts vinner den andra och materialet bryts ned.
- Ignorerar förhållandet mellan skott och kapacitet.Det vanligaste kvalitetsproblemet vi ser spåras till geometrin är en liten del som tillagas i en stor tunna. Ingen kontrollerar det, eftersom det inte finns på någon inställningsskärm.
- Tror att L/D kan ändras på en befintlig maskin.Det kan den inte. Pipan set L. Endast diametern är din att välja.
- Skyller L/D för ett smältproblem.Om osmältningar endast uppträder vid hög effekt, är din smältkapacitet kort, inte din tunna. En spärrskruv fixerar det i samma pipa.
- Skyller på L/D för ett slitageproblem.Fallande effekt vid samma skruvhastighet är slitagespel, inte geometri. Mät det innan du gör om något.

Hur man beställer rätt skruv
En skruvtillverkare designar utifrån vad du säger till dem. Skicka dessa, så följer rekommendationen om diameter och geometri.
- Maskinmärke, modell och aktuell skruvdiameter.Ett namnskyltfoto täcker det mesta, och det talar om för oss tunnan du arbetar inuti.
- Maskinens nominella skottkapacitet,om du vet det, och din faktiska delvikt.
- Cykeltid.Med de två siffrorna ovan kan uppehållstid beräknas åt dig.
- Innehåll av harts, kvalitet och fyllmedel.Detta driver kompressionsprofilen och ytbehandlingen lika mycket som diametern.
- Defekten du vill ha borta.Gulningspunkter vid bostaden. Osmältningspunkt vid smältkapacitet. Korta skott pekar på tryck eller på kontrollringen. Var och en har olika svar.
- En ritning, eller din slitna skruv.Antingen låter oss bygga till din maskin. En sliten del mäts på CMM-utrustning till ±0,01 mm och geometrin rekonstrueras.
Varför arbeta med Nanhaiya
Skicka oss delvikten, cykeltiden och maskinmodellen, så kör vi aritmetiken för uppehållstid innan vi citerar dig något. Ibland är svaret en annan skruvdiameter. Ibland är det en spärrskruv i pipan man redan har. Ibland är det så att ditt jobb hör hemma på en annan maskin, och vi kommer att säga det.
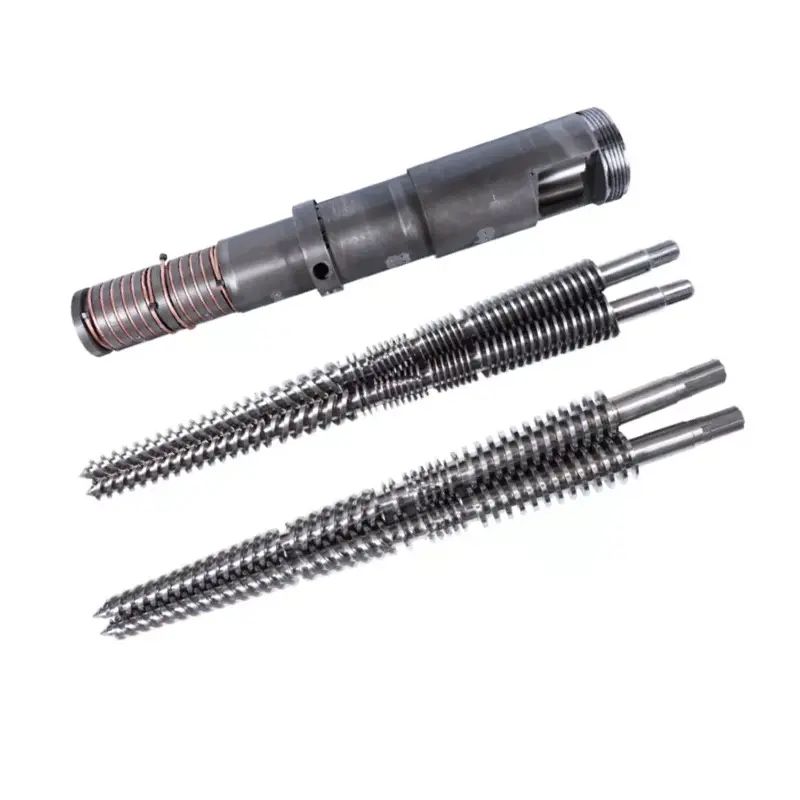
När en ny skruv är svaret har Nanhaiya byggtformsprutningsskruvaroch tunnor i mer än tjugo år, i 38CrMoAlA, 42CrMo, SKD-61 och rostfritt stål, nitrerat eller bimetalliskt med ett 2,5–3 mm volframbärande legeringsskikt vid upp till 62 HRC där matningen kräver det.
Vi bygger efter din ritning, maskinmodell, eller slitna prov, medersättarekompatibel med större maskinmärken, en minsta beställning på ett set och en offert inom 12 timmar.
Kämpar du mot gulning, lösgörs eller korta skott? Skicka din maskinmodell, delvikt, cykeltid och harts. Vi kommer att berätta för dig om det är L/D, diameter, smältkapacitet eller slitage, och offerter inom 12 timmar.
Få en skruvrekommendationVanliga frågor
Vad är ett typiskt L/D-förhållande för en formsprutningsskruv?
De flesta insprutningsskruvar går mellan 18:1 och 25:1, med 20:1 till 22:1 den gemensamma marken på maskiner för allmänt bruk. Värmekänsliga hartser gynnar den kortare änden eftersom materialet tillbringar mindre tid varmt. Ingenjörsplaster som behöver genomsmälta gynnar den längre änden.
Kan jag ändra L/D-förhållandet på min formsprutningsmaskin?
Inte direkt. Längden fixeras av pipan, som bearbetas i maskinen. Det du kan ändra är skruvdiametern och eftersom L förblir oförändrat ger en mindre diameter automatiskt högre L/D. Det enda valet ändrar också din skottkapacitet och tillgängliga insprutningstryck.
Påverkar L/D-förhållandet skottstorleken?
Indirekt och oskiljaktigt. Skottvolymen kommer från skruvdiameter och slag, inte från L/D. Men på en fast pipa ställer diametern som ställer in ditt slag också in din L/D. Välj en mindre skruv för ett mindre skott, så får du samtidigt högre L/D och högre insprutningstryck.
Hur beräknar jag uppehållstid vid formsprutning?
Dela maskinens nominella skottkapacitet med din faktiska skottstorlek och multiplicera sedan med cykeltiden. En 200 g-maskin som kör en 20 g-del på en 30-sekunders cykel ger ungefär 300 sekunder, eller fem minuter, uppehåll. Det är lång tid att hålla PC, POM, PET eller PVC vid smälttemperatur.
Varför är injektions-L/D kortare än extruderings-L/D?
Eftersom en insprutningsskruv arbetar i skurar. Den mjukgör ett skott och stannar sedan medan maskinen injicerar och formen svalnar, och smältan i tunnan är varm hela tiden. En extruder går kontinuerligt och ingenting väntar. Extra cylinderlängd på en insprutningsmaskin är extra termisk historia, inte bara extra smältkapacitet, så insprutningsskruvarna håller sig kortare.
Vilken procentandel av pipans kapacitet ska mitt skott använda?
Vanligtvis citerade riktlinjer är ungefär 20 % till 80 % av den nominella skottkapaciteten, och din maskinhandbok är auktoriteten. Under det bandet är uppehållstiden lång och värmekänsligt material försämras. Ovanför den finns det inget utrymme för en ordentlig kudde och mindre tid att smälta en nästan full tunna.
Är en högre L/D bättre för formsprutning?
Inte automatiskt. Mer längd ger mer fullständig smältning och en jämnare smältning, vilket förbättrar kvaliteten. Det håller också mer material varmt längre, vilket bryter ner värmekänsliga hartser. Rätt L/D smälter ditt material helt utan att hålla det längre än det behöver.
Mina delar gulnar. Är det ett L/D-problem?
Vanligtvis är det ett problem med uppehållstid, vilket är ett problem med skottstorlek till fatkapacitet. Kör först bostadsberäkningen. Om en liten del tillagas i en stor tunna kommer ingen temperaturinställning och ingen skruvgeometri att fixa det. En mindre skruvdiameter, eller en mindre maskin, kommer.