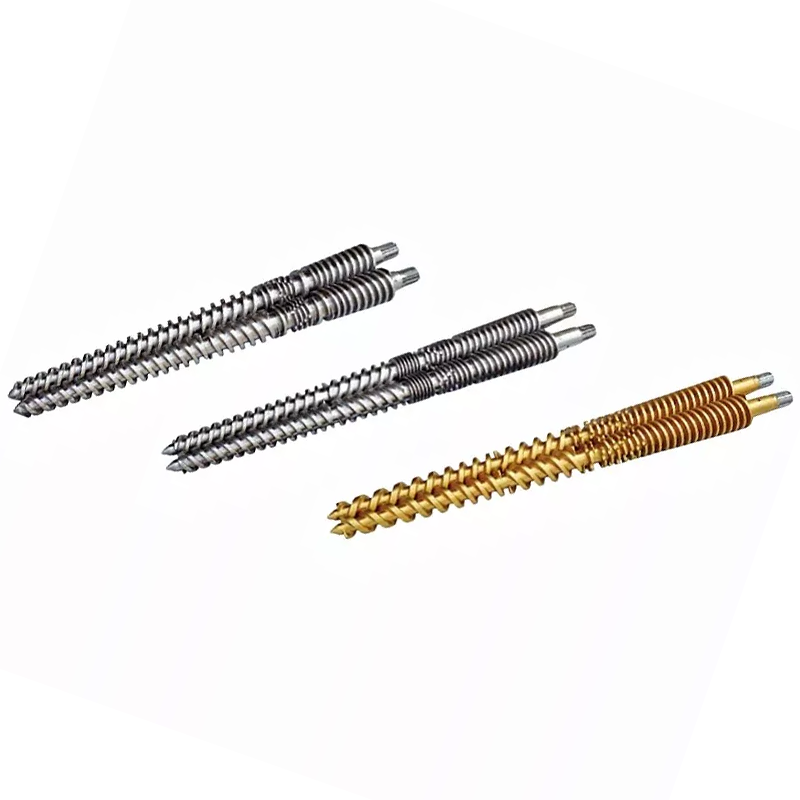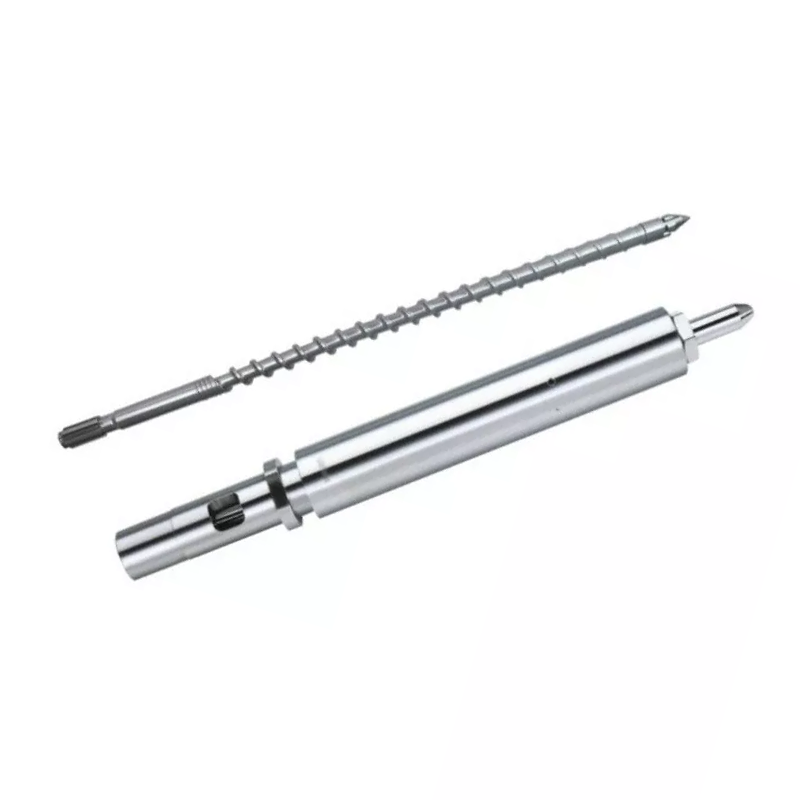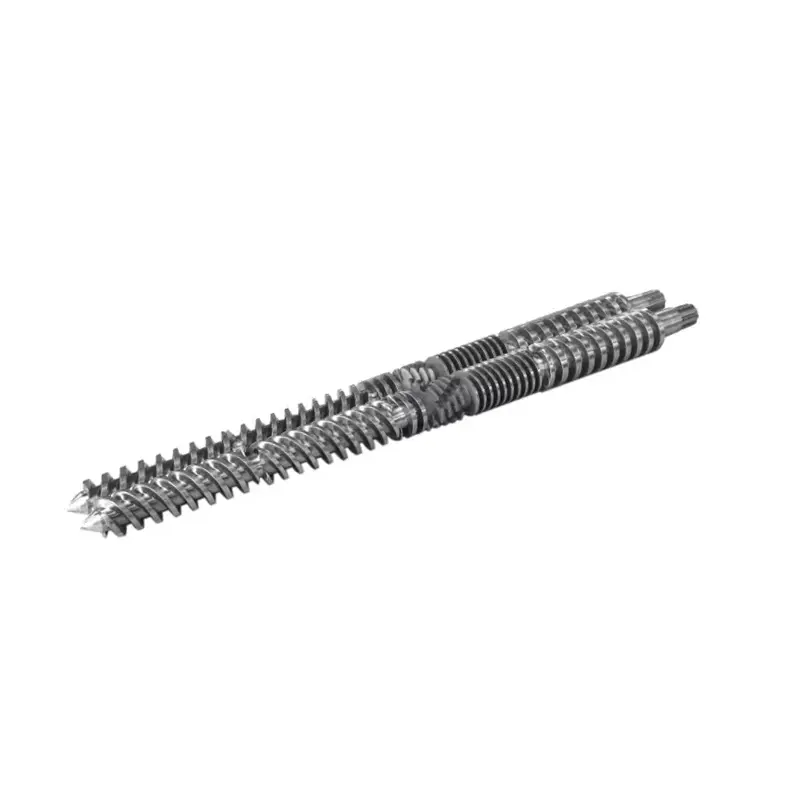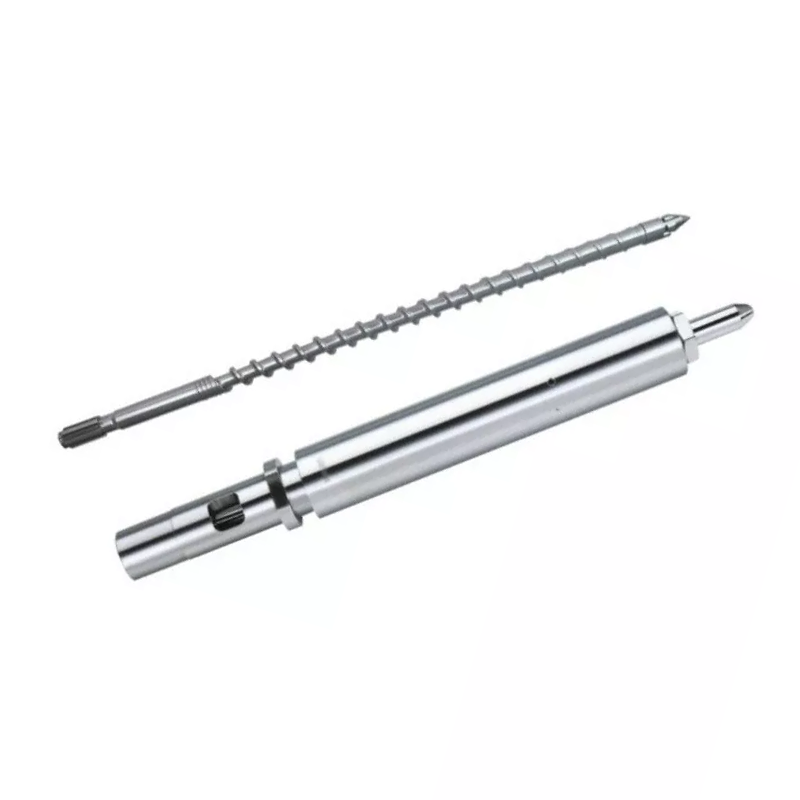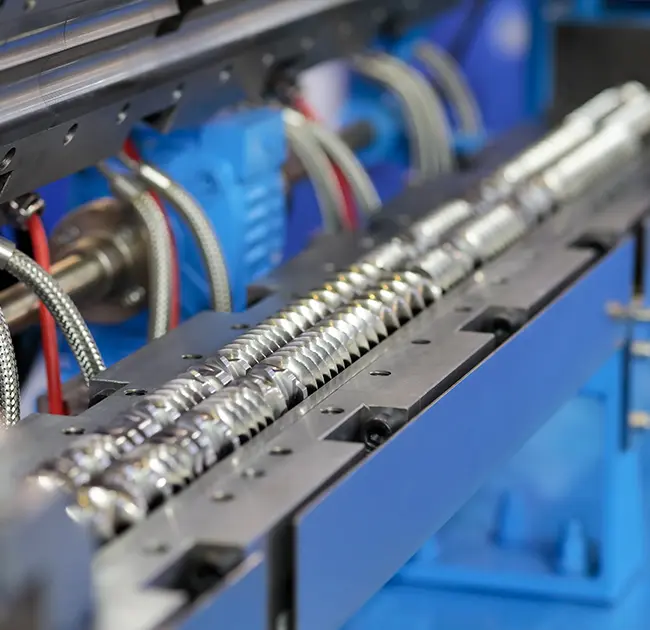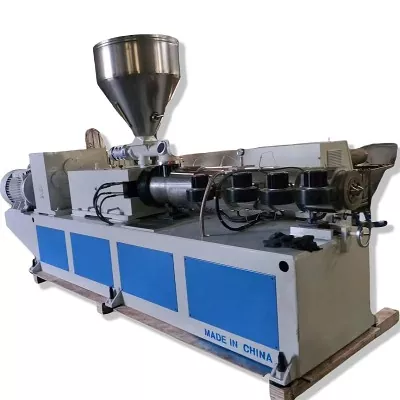
Dinformsprutningsskruvcylinderbestämmer smältkvalitet, skottkonsistens och cykeltid. Nedan: hur man väljer geometri och ytbehandling för ditt harts, hur man underhåller setet och hur man spårar en defekt tillbaka till skruven, pipan eller checkringen istället för att jaga den genom maskininställningar. Våra nitrerade 38CrMoAlA-insprutningsskruvar bär ett 0,5–0,8 mm nitrerat lager vid 950–1050 HV, passar PE, PP, PS och ABS och hanterar glasfiber upp till 30 %. Efter det, eller på frätande harts, behöver borrningen hårdlegerad sprutning till 62 HRC. Om utgången sjunkit och cyklerna sträcktes, läs felsökningstabellen innan du rör ett annat börvärde.

Vad är en formsprutningsskruvfat?
Skruven och cylindern bildar formsprutningsmaskinens mjukningsenhet. Tillsammans tar de fasta pellets från behållaren, smälter dem, blandar dem till en enhetlig smälta, mäter ett exakt skott och injicerar det skottet i formen. Varje del som din maskin producerar passerar genom detta par.
Formare ersätter munstycken, justerar formar och justerar temperaturerna i veckor innan de tittar på mjukningsenheten. Den ordningen är baklänges. När skruven eller cylindern slits, återställer inget börvärde på regulatorn processen.
Skruvens roll i plasticering
Skruven gör det mesta av smältningen och inte med värmebanden. Fatvärme bidrar, men den dominerande smältmekanismen ärskjuvvärme: skruven släpar polymer mot den varma cylinderväggen och friktionen genererar värme inuti själva materialet. Det är därför skruvgeometrin ändrar smälttemperaturen även när dina börvärden inte rör sig.
Skruven mäter också skottet. Den roterar för att mjukgöra, dras tillbaka när smältan samlas framför spetsen och stannar sedan. Avståndet som det dras tillbaka är din skottstorlek. All smälta som läcker bakåt över flygningarna eller förbi kontrollringen korrumperar den mätningen.
Slutligen injicerar skruven. Den slutar rotera och kör framåt som en kolv, vilket tvingar smälta genom munstycket. Denna dubbla roll, roterande och fram- och återgående, skiljer en insprutningsskruv från en extruderingsskruv.
Pipans roll i värmeöverföring och inneslutning
Pipan är ett precisionstryckkärl med en uppvärmd borrning. Den innehåller insprutningstryck, överför värme från banden till polymeren och tillhandahåller den hårda väggen mot vilken skruven skär material mot.
Dess hål måste vara runt, rakt och dimensionellt tätt. När hålet blir överdimensionerat ökar spelet mellan skruvgängan och pipväggen. Smältan läcker sedan bakåt över flygningarna istället för att gå framåt, och mjukningshastigheten sjunker.
Fatvärme är zonindelad, vanligtvis matning, kompression och mätning, var och en med sin egen styrenhet och termoelement. Ett driftat termoelement i en zon kan tillaga material i månader medan displayen visar normalt.
Hur skruv och fat fungerar tillsammans som ett system
De två delarna fungerar som ett matchat par, och numret som beskriver paret ärradiellt spel: halva skillnaden mellan cylinderns diameter och skruvens diameter.
Utsläppet är litet till sin design. Branschens tumregel för en ny uppsättning är ungefär 0,001 tums spelrum per sida för varje tum skruvdiameter. På en 60 mm (cirka 2,36 tum) skruv landar den nära 0,06 mm per sida. Din byggritning är auktoriteten, och det ska alltid vara numret du kollar mot.
Den lilla luckan gör riktigt jobb. Det tvingar polymeren att klippa mot trumväggen istället för att glida förbi. Dubbla spelet och klippningen försvagas, smältningen saktar ner, produktionen sjunker och maskinen försöker kompensera med värme som den inte borde behöva.
Att bara byta ut en del fixar sällan ett slitet par. En ny skruv inuti en sliten pipa återställer bara hälften av det förlorade spelet, och felmatchningen sliter på den nya delen snabbare än den borde.
Anatomi av en formsprutningsskruv
En standardinsprutningsskruv delar in i tre zoner plus en spetsenhet. Varje zon har ett jobb, och var och en misslyckas på ett sätt som du kan känna igen.
| Zon | Kanaldjup | Jobb | Hur ett misslyckande ser ut |
|---|---|---|---|
| Foder | Djup | Ta in pellets, för dem framåt | Överbryggning, svältande, oberäknelig matning, inkonsekvent återhämtning |
| Kompression (övergång) | Grunding | Komprimera och smält polymeren mot cylinderväggen | Osmälter, dålig blandning, denna zon slits först |
| Mätning | Grund | Homogenisera och pumpa en konsekvent smälta | Skottvariation, temperaturspikar |
| Tips och kontrollring | — | Täta mot återflöde under injektion | Skottstorlek avdrift, korta skott, kuddförlust |
Matningszon
Djupa kanaler tar tag i pellets från behållaren och flyttar dem framåt som fasta ämnen. Denna zon smälter inte mycket. Det förmedlar.
Foderproblem maskerar sig som smältproblem. Om pellets bryggar i halsen, eller foderdelen blir för varm och pellets mjuknar och fastnar tidigt, svälter skruven. Återhämtningstiden svänger och skottstorleken följer. Kontrollera matarhalskylningen innan du skyller på geometrin.
Kompressionszon (övergång).
Kanalen blir grundare längs denna sektion. Den grundningen pressar polymeren mot den varma trummans vägg och genererar skjuvvärmen som smälter.
Kompressionszonen är där slitaget koncentreras. Trycket toppar här, och slipmedel slipar hårdast här. När du mäter en sliten skruv är det här du hittar siffrorna först.
Mätzon
Grunda kanaler med konstant djup homogeniserar smältan och pumpar den framåt vid konstant tryck. Denna zon bestämmer skott-till-skott-konsistensen.
Slitage på mätzonen visar sig som skottvariation och stigande smälttemperatur vid samma börvärden. Skruven arbetar hårdare för att flytta samma material.
Skruvspets, kontrollring & backventil
Kontrollringenheten, ibland kallad backventilen, förtjänar mer uppmärksamhet än den får. Den sitter vid skruvspetsen och gör ett jobb: under injektionen tätar den, så smältan går in i formen istället för tillbaka över skruven.
När den slutar täta får du variation i skottstorlek, korta skott och en försvinnande kudde. Formare tillbringar veckor med att justera insprutningstryck, hålltid och temperatur på att jaga detta. Inget av det fungerar, eftersom smältan rinner baklänges förbi en sliten ring.
Tre signaler pekar specifikt på kontrollringen. Kudden varierar skott till skott snarare än att förbli konstant. Skottvikten driver medan maskinen rapporterar normal återhämtning. Och en repeterbar process blir plötsligt oberäknelig utan förändring i harts eller inställning.
Nyckelskruvgeometriparametrar
Fyra siffror beskriver en insprutningsskruv. Förstå dem, och en leverantörs offert slutar vara en svart låda.
L/D-förhållande: Definition, formel och rekommenderade värden efter harts
L/D-förhållandeär skruvens arbetslängd dividerad med dess ytterdiameter. En skruv som är 22 gånger längre än den är bred har en L/D på 22:1. Formeln är helt enkelt L dividerat med D, och förhållandet skalar med storlek: en 50 mm-skruv vid 22:1 har en arbetslängd på 1 100 mm.
L/D styr hur mycket utrymme skruven har för att smälta, blanda och homogenisera. Längre ger mer smältkapacitet och bättre blandning. Kortare ger kortare uppehållstid, vilket skyddar värmekänsliga hartser.
Insprutningsskruvar är kortare än extruderingsskruvar. Skruven förbereder ett skott i taget istället för att pumpa kontinuerligt, och material sitter i pipan mellan skotten. IL/D-förhållande formsprutningpraktiken faller de flesta maskiner mellan 18:1 och 25:1, med 20:1 till 22:1 vanligt på maskiner för allmänt bruk.
Värmekänsliga hartser som PVC gynnar den kortare änden, så att materialet spenderar mindre tid i värmen. Ingenjörsplaster som behöver genomsmälta gynnar den längre änden. Vår L/D-förhållandeguide täcker avvägningarna på djupet.
Kompressionsförhållande: hur det påverkar skjuvvärme och smältkvalitet
Kompressionsförhållandejämför kanaldjupet i matningszonen med kanaldjupet i mätzonen. En skruv med en matningskanal tre gånger djupare än dess doseringskanal har ett kompressionsförhållande på 3:1.
Kompressionsförhållande anger hur hårt skruven arbetar materialet. Högre kompression betyder mer skjuvning, mer mekanisk värme och mer aggressiv smältning. Lägre kompression behandlar polymeren skonsamt.
Matcha det till hartset, inte till en preferens för ett större antal. Lågviskösa polyolefiner behöver positiv skjuvning för att smälta rent. Värmekänsliga hartser som PVC, PC och POM bryts ner under skjuvning som PE skulle rycka av sig. Vår guide för kompressionsförhållande fungerar genom intervallen.
Flygdjup, kanalbredd och deras inverkan på output
Kompressionsförhållande är ett förhållande, och två skruvar med samma förhållande kan bete sig olika. De absoluta djupen har betydelse.
En djup doseringskanal flyttar mer material per varv, vilket ökar mjukningshastigheten, men den blandas mindre noggrant och ger en mindre jämn smälta. En ytlig mätkanal blandas bättre och ger en jämnare temperatur, med lägre effekt per varv.
Flygbredd och spiralvinkel påverkar transporteffektiviteten och skjuvningen som materialet ser vid flyglandet. Det här är designdetaljer du anger genom att beskriva din process för en skruvdesigner, inte siffror du ska välja från en tabell.
Skruvdiameter och förhållande mellan skottstorlek
Skruvdiametern ställer in maskinens skottkapacitet. En större skruv förskjuter mer volym per millimeter framåt, så den ger ett större skott.
Den praktiska regeln är ett komfortband, inte en hård gräns. Kör ett skott som använder en liten bråkdel av pipans kapacitet och materialet sitter i pipan för länge, cyklar genom värme och förnedrar. Kör på nästan full kapacitet och du tappar kudden som behövs för konsekvent packning.
De flesta formare riktar in sig på ett skott någonstans i mitten av pipans användbara intervall. Om din del sitter utanför det bandet är den korrekta fixeringen en annan skruvdiameter, inte en hårdare maskininställning.
Här är vår publicerade dimensionstabell, som visar hur skottkapaciteten spårar skruv- och pipstorlek över hela sortimentet vi bygger. Använd den för att lokalisera din maskin eller för att kontrollera diametern som en leverantör anger.
| Skott (g) | Skruv Ø × längd (mm) | Pipa Ø × längd (mm) |
|---|---|---|
| 30–90 | Φ30 × 900 | Φ85 × 860 |
| 60–125 | Φ35 × 910 | Φ85 × 860 |
| 100–150 | Φ38 × 935 | Φ95 × 900 |
| 125–160 | Φ40 × 980 | Φ95 × 910 |
| 125–300 | Φ42 × 1030 | Φ105 × 1110 |
| 250–400 | Φ45 × 1210 | Φ115 × 1165 |
| 300–500 | Φ50 × 1300 | Φ125 × 1260 |
| 450–600 | Φ55 × 1335 | Φ130 × 1320 |
| 500–700 | Φ56 × 1350 | Φ130 × 1350 |
| 500–700 | Φ60 × 1380 | Φ140 × 1350 |
| 650–800 | Φ65 × 1415 | Φ150 × 1420 |
| 700–1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80–125 | Φ75 × 1825 | Φ170 × 1725 |
| 100–150 | Φ80 × 2000 | Φ180 × 1805 |
| 125–200 | Φ85 × 2300 | Φ190 × 1900 |
| 200–300 | Φ90 × 2700 | Φ210 × 2000 |
| 250–500 | Φ100 × 2600 | Φ230 × 2405 |
| 300–600 | Φ110 × 2600 | Φ256 × 2590 |
| 400–1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600–800 | Φ130 × 3010 | Φ256 × 2970 |
| 800–1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000–1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300–2500 | Φ170 × 3415 | Φ317 × 3380 |
Två saker att läsa ur det. Skottkapaciteten stiger med diametern, som fysiken kräver. Och cylinderns ytterdiameter växer med det, varför en större skruv aldrig är en gratis uppgradering: det är en annan maskinstorleksklass.
Typer av formsprutningsskruvar: vilken behöver du?
Fem skruvfamiljer täcker nästan varje injektionsapplikation. Den rätta beror på ditt harts och vad din del kräver.
| Skruvtyp | Vad den gör | Bäst för | Svaghet |
|---|---|---|---|
| Allmänt bruk (GP) | Enkel flygning, tre standardzoner | PE, PP, PS, ABS, de flesta vanliga hartser | Kompromissa med geometrin; kämpar med krävande hartser |
| Barriär | Andra flygningen skiljer fast bädd från smältbassäng | Bättre smältning, högre effekt, osmältningskänsliga delar | Kostar mer; overkill på lätta hartser |
| Blandning / blandning | Lägger till Maddock eller stiftblandningssektioner | Färg masterbatch, fyllda sammansättningar, streck-känsliga delar | Extra klippning; fel för värmekänsliga hartser |
| Ventilerad (tvåstegs) | Dekompressionszon plus ventilationsport tar bort flyktiga ämnen | Hygroskopiska hartser där torkning är opraktisk | Komplex; ventil kan dregla om den inte matchar |
| PVC-specifik | Låg kompression, polerade ytor, inga döda fläckar | Styv och flexibel PVC | Specialbyggd; inte en allmän skruv |
Skruv för allmänt bruk (GP): Vanligast, bäst för?
GP-skruven är en kompromiss, och en bra sådan. Den kör PE, PP, PS och ABS acceptabelt, vilket täcker de flesta råvarugjutning. Maskinbyggare skickar det som standard eftersom det är den säkraste standarden när de inte vet vad du kommer att köra.
Kompromissen kostar dig när hartset blir krävande. En GP-skruv på glasfylld nylon slits snabbt. En GP-skruv på styv PVC försämrar materialet. En GP-skruv intryckt för maximal effekt på en tunnväggig del ger osmältningar. När någon av dessa beskriver din process, betalar en specialbyggd skruv sig själv i skrot.
Barriärskruv: Bättre smältseparation och homogenitet
En barriärskruv lägger till en andra flygning genom smältzonen. Den flygningen separerar fysiskt de återstående fasta pellets från den smälta som redan har bildats och håller fast ämnen pressade mot den varma tunnelväggen där de fortsätter att smälta.
Utan en barriär gömmer sig fasta partiklar inuti smältbassängen, isolerade från väggen och kan överleva till munstycket när de inte smälter. Med en avslutas smältningen mer fullständigt och mer konsekvent.
Vinsten är bättre smältenhet vid samma eller högre uteffekt, vilket visar sig som färre unmelts, stramare skottkontroll och ett bredare processfönster. Formare som kör tunnväggiga förpackningar, optiska delar eller något som är osmältningskänsligt bör be om en vid namn.
Blandnings-/kompounderingsskruv: För fyllda och färgade masterbatchmaterial
Blandningsskruvar lägger till en dedikerad blandningssektion, vanligtvis nära spetsen. Maddock (räfflade) sektioner tvingar smälta genom smala luckor och bryter upp osmälta partiklar genom skjuvning. Stiftblandare delar och kombinerar flödet, fördelar färg och fyllmedel.
Använd en när färgstrimningar är ett kvalitetsproblem, när masterbatch-spridning är viktig, eller när fyllmedelsfördelning driver delens prestanda. Avvägningen är tillagd skjuvning, vilket gör blandningssektioner till fel val för värmekänsliga hartser som redan är nära sin nedbrytningsgräns.
Ventilerad/avgasningsskruv: För hygroskopiska hartser
En ventilerad skruv går i två steg. Det första steget smälter, sedan fördjupas kanalen abrupt, vilket sänker smälttrycket till nära noll vid en ventilationsöppning som skärs in i cylindern. Där flyr fukt och flyktiga ämnen, ofta under vakuum. Det andra steget trycksätter sedan smältan för injektion.
Detta fungerar för hygroskopiska hartser där torkning är opraktisk eller opålitlig. Det medför också risker: om de två stegen inte passar ihop, trycks smältan ut ur ventilationsporten istället för gas. En ventilerad skruv och en ventilerad pipa ska utformas tillsammans, varför de specificeras som en sats och inte eftermonteras slentrianmässigt.
PVC-specifik skruvdesign: Varför standardskruvar misslyckas med PVC
Styv PVC straffar en standardskruv på två sätt samtidigt. Det bryts ned under skjuvning och frigör väteklorid, som sedan korroderar stålet det sitter mot. Skadan börjar innan operatören ser en defekt.
En PVC-skruv svarar på båda hoten. Låg kompression håller skjuvningen skonsam. Polerade ytor och en dödfläcksfri geometri hindrar materialet från att stagnera och tillagas. Setet behöver nästan alltid korrosionsbeständighet i ytbehandlingen, inte bara slitstyrka. VårPVC skruvpipa guidetäcker kemin, och vårkoniska dubbelskruvarservera PVC på extruderingssidan.
Hur man väljer rätt skruvfat för ditt harts
Val av harts styr alla andra beslut på sidan: geometri, stål och yta. Läs tabellen och läs sedan anteckningarna under den, eftersom anteckningarna innehåller varningarna.
| Harts | Typiskt L/D | Typiskt kompressionsförhållande | Skruvtyp | Särskilda anteckningar |
|---|---|---|---|---|
| PP / PE | 20:1 – 22:1 | 2,5:1 – 3,5:1 | GP eller barriär | Förlåtande. Behöver positiv skjuvning för att smälta rent |
| PS / HIPS | 20:1 – 22:1 | 1,8:1 – 2,5:1 | GP | Låg viskositet, smälter lätt. Skonsam blandning på höfterna |
| ABS | 20:1 – 24:1 | 2,0:1 – 2,5:1 | GP eller barriär | Amorf. Se skjuvvärme, ränder syns lätt |
| PC och teknisk plast | 22:1 – 25:1 | 2,0:1 – 2,5:1 | Barriär eller GP, låg skjuvning | Hög smälttemperatur, smalt fönster. Längre L/D, skonsam kompression |
| PVC-styv | 18:1 – 20:1 | 1,6:1 – 2,5:1 | PVC-specifik | Korrosionsbeständighet är inte valfritt. Kort uppehållstid |
| PVC flexibel | 18:1 – 20:1 | 2,0:1 – 2,8:1 | PVC-specifik | Mer förlåtande än stel, fortfarande frätande |
| PET (förform) | 20:1 – 24:1 | Låg, exakt mätning | Specialbyggd PET | Torka den eller bryt ned den. Låg skjuvning, minimal bosättning, polerade ytor |
| POM (acetal) | 20:1 – 22:1 | 2,5:1 – 3,5:1 | GP, lågskjuvning | Nedbryts kraftigt vid överhettning. Exakt temperaturkontroll |
| Glasfylld / slipmedel | Per basharts | Per basharts | Bastyp + hård yta | Geometrin följer bashartsen. Deytaär vad som förändras: gå bimetallic |
Så här använder du den här tabellen:dessa är typiska publicerade intervall och utgångspunkter, inte specifikationer. Din maskin, ditt betyg, din del och din produktion förskjuter siffrorna. En skruvdesigner bekräftar den slutliga geometrin mot din verkliga process. Beställ aldrig från ett generiskt bord utan den konversationen.
PP och PE: Halvkristallina, måttlig skjuvning
Polyolefiner är det enkla fallet. De tål skjuvning, smälter över ett brett fönster och förlåter en GP-skruv. Måttlig till högre kompression fungerar bra, eftersom dessa lågviskösa hartser behöver positiv skjuvning för att smälta rent istället för att glida igenom halvsmälta.
Tryck ut utgången hårt på tunna väggar, och en barriärskruv tjänar sin kostnad genom att leverera en mer komplett smälta med samma hastighet.
ABS och PS: Amorphous, Watch the Shear Heat
Amorfa hartser mjuknar över ett intervall snarare än att smälta vid en skarp punkt. PS går på låg kompression eftersom den smälter så lätt. ABS behöver mer vård: det visar ränder och spridning när det bryts ned, och skjuvvärme är vanligtvis orsaken.
Om ABS-delar strimlar och dina börvärden ser korrekta ut, misstänk skjuvning innan du misstänker torktumlaren. Ett aggressivt kompressionsförhållande på ett värmekänsligt amorft harts tillverkar sina egna defekter.
PC och tekniska plaster: hög temperatur, längre L/D
PC, nylon, PBT och deras släktingar smälter högt och bryts ner nära över det. De behöver grundlig smältning, vilket talar för en längre L/D, men de straffar också uppehållstid, vilket talar emot att hålla smälta i en stor tunna.
Upplösningen är längre L/D med skonsam komprimering och en korrekt storlek. Få skottstorleken fel på PC och material cirkulerar genom värmen tills det gulnar, oavsett hur bra skruven är.
PVC styv och flexibel: Korrosionsbeständighet kritisk
Allt ovan om PVC gäller urval. Styv PVC sitter i den nedre delen av både L/D och kompression, eftersom tid och skjuvning båda är fiender. Ytbehandlingen måste motstå korrosion, inte bara nötning, och det ändrar legeringsvalet inuti en bimetallisk tunna.
PET och POM: Låg skjuvning, exakt temperaturkontroll
PET är hygroskopiskt. Vatten i smältan hydrolyserar polymerkedjorna, sänker gränsviskositeten och lämnar förformarna spröda och grumliga medan maskinen ser ut att fungera bra. Torka hartset ordentligt, kör låg skjuvning, håll bostaden kort och specificera polerade ytor så att avlagringar inte bildas.
POM tolererar vanlig kompression men bryts ned kraftigt vid överhettning och dess nedbrytningsprodukter är farliga. Temperaturkontroll och uppehållstidsdisciplin betyder mer än smart geometri.
Glasfyllda och slipande material: 30%-linjen
Här är den tydligaste regeln på sidan, och det är en siffra, inte en känsla.Glasfiber upp till 30 %: ett nitrerat 38CrMoAlA-set klarar det.Vi bygger och betygsätter våra nitrerade insprutningsskruvar för exakt det, härdade och härdade, sedan gasnitrerade till ett 0,5–0,8 mm hölje vid 950–1050 HV.
Över 30 % glas, eller med mineralfyllmedel och flamskyddsmedel ovanpå, måste ytan förändras.Det nitrerade höljet är ett diffusionsskikt, och slipmedel skär igenom det mycket snabbare än stålet under förtjänar.
Det är då abimetallisk skruvpipaslutar vara en uppgradering och blir den korrekta specifikationen: hård legering sprutade hela cirkeln runt hålets slitzon, vilket tar den inre hårdheten till 62 HRC. Geometrin följer fortfarande bashartsen. Endast ytan förändras. Vårbimetallisk vs nitrerad guidefungerar genom kostnadslogiken.
fattyper, material och ytbehandlingar
Pipan misslyckas inte dramatiskt. Den öppnar sig tyst och tar med sig dina resultat. Material och yta avgör hur lång tid det tar.
Standard nitrerad stålpipa: Tillämpningar och gränser
Nitrering sprider kväve in i stålytan och bildar ett hårt hölje. Vi gasnitrider våra 38CrMoAlA-insprutningsskruvar vid 500–560 °C, vilket ger ett nitrerat lager 0,5–0,8 mm tjockt vid 950–1050 HV. Det ökar slitstyrkan med 30–40 % jämfört med det obehandlade stålet.
Basstålet härdas och härdas först, vilket höjer skjuvnötningsmotståndet med 50 % på egen hand. Tillsammans ger dessa två steg en livslängd på cirka 10 000–20 000 timmar på icke-korrosiva hartser som PE och PP.
Dess gräns är fallets djup. När nötning skär genom det nitrerade lagret, slits den mjukare kärnan under snabbt. Vi betygsätter våra nitrerade insprutningsskruvar för glasfiberförstärkta föreningar upp till 30 % (PA plus glasfiber till exempel). Ovanför det, eller på korrosiva hartser, är det nitrerade höljet överträffat och ytan måste förändras.
Bimetall fat: konstruktion, kostnad och när det lönar sig
Ett bimetallrör håller en kropp av legerat stål och smälter in en separat slitagelegering i hålet. På våra fat sprutar vi hård legering runt hela cirkeln av hålets slitzon, vilket bringar den inre hårdheten till 62 HRC.
Det är en annan typ av skydd mot nitrering. Ett nitrerat hölje är ett diffusionsskikt mätt i bråkdelar av en millimeter. En sprayad eller smält legeringsborrning är ett lager av annan metall, och slipmedel måste ta sig igenom allt.
Legeringen väljs för hotet. Karbidrika och volframkarbidytor motstår nötning från glas och mineralfyllmedel. Nickelbärande legeringar motstår korrosion från PVC och flamskyddande föreningar. Välj fel legering och du har betalat för ett bimetallrör som löser fel problem.
Det lönar sig närhelst ditt foder är nötande eller frätande. Räknesättet är enkelt: om en bimetallsats håller flera gånger så länge som en nitrerad på ditt material, delas det högre inköpspriset ner till en lägre kostnad per år, innan du räknar skrotet och stilleståndet du slipper.
Segmenterad vs monolitisk fat: Flexibilitet vs precision
En monolitisk (ett stycke) pipa är bearbetad från en enda kropp. Det håller bäst rakhet och koncentricitet, och det är normen för formsprutning, där precision driver skottkonsistensen.
Segmenterade tunnor bultas ihop från sektioner, vilket gör att en sliten sektion kan bytas ut utan att hela trumman skrotas, och gör att ventilationsöppningar kan placeras flexibelt. Handeln är justering: varje skarv är en möjlighet till felinriktning, och injektionsmaskiner är mindre förlåtande för det än blandningsextruders.
Basstål och ytalternativen som sitter på det
38CrMoAlAär basstålet vi bearbetar våra insprutningsskruvar av, och det är industrins standard av en anledning. Dess krom-molybden-aluminium-kemi är designad för nitrering: aluminiumet bildar hårda, stabila nitrider i höljet medan kärnan förblir seg.
Basstålet bär den mekaniska belastningen. Ytan ovanpå den tar slitaget och det är där det verkliga valet ligger. Som entillverkare av skruvfatvi tillhandahåller hela ytan, och var och en besvarar olika hot:
- Nitrering— 0,5–0,8 mm lager vid 950–1050 HV. Rena hartser, glasfiber upp till 30%.
- Bimetallisk beläggning— hård legering smält runt hålets slitzon, hål till 62 HRC. Slipande och frätande effekt.
- Sprayning av volframkarbid— för de hårdaste nötningsfallen.
- Kromplätering— en slät, släppvänlig yta. Hjälper till med färgförändringar och vidhäftning, inte vid kraftig nötning.
- Rostfritt stål— när korrosionsbeständighet eller materialrenhet leder kravet snarare än slitage.
Vår materialguide för skruvrör jämför basstålen i sin helhet.
Jämförda ytbehandlingar
| Material/behandling | Hårdhet | Slitstyrka | Korrosionsbeständighet | Bäst för |
|---|---|---|---|---|
| 38CrMoAlA, nitrerad | 950–1050 HV, 0,5–0,8 mm lager | Bra | Måttlig | PE, PP, PS, ABS; glasfiber upp till 30%. Den ekonomiska standarden |
| Bimetallisk beläggning | Borrning till 62 HRC | Excellent | Bra | Glasfylld över 30%, mineralfylld, omslipad, slipeffekt |
| Sprayning av volframkarbid | Mycket hög | Excellent | Bra | De hårdaste nötningsfallen |
| Nickelbaserad legeringsyta | Vald per formulering | Bra | Excellent | PVC, fluorpolymerer, flamskyddsmedel |
| Hårdkromplätering | Hårt, väldigt tunt | Måttlig | Bra | Jämn släppning, lättare färgbyten, anti-stick |
| Rostfritt stål | Per årskurs | Måttlig | Excellent | Korrosions- eller renhetsstyrda applikationer |
Ange ytan för det smutsigaste fodret som linjen faktiskt kommer att löpa, inte den renaste. Att specificera för det rena fodralet är det vanligaste sättet att en ny uppsättning dör tidigt.
Underhåll: Hur man får varje timme som setet kan ge
Underhåll vänder inte slitage. Det hindrar dig från att lägga till undvikbart slitage ovanpå det oundvikliga slaget, och det ger dig data för att planera bytet istället för att reagera på det.
Rutininspektionschecklista
| Frekvens | Vad ska man kontrollera | Varför |
|---|---|---|
| Varje skift | Smälttemperatur kontra normal, återhämtningstid, kuddkonsistens, motorbelastning | Dessa driver innan defekter uppstår |
| Varje material eller färg ändras | Rensa helt; inspektera rensningen för svarta fläckar eller nedbrutet material | Fläckar betyder döda fläckar eller nedbrytning någonstans |
| Månatlig | Verifiera termoelement och värmeband; kontrollera matarstrupens kylning | En avdriven sensor kokar material i månader obemärkt |
| Närhelst skruven är ute | Mät flygets OD och trumhålets ID vid markerade positioner; inspektera kontrollringen | Skruven är redan ute. Tio minuters mätning är gratis data |
| Minst en gång per år (slipande eller frätande effekt) | Planerad dragning: full slitagemätning, inriktningskontroll, logga avläsningarna | Fyllda, PVC- och omslipade slitage uppsättningar mycket snabbare än rent harts |
Korrekt reningsprocedur vid byte av hartser eller färger
Rensa före varje stopp och varje byte, utan undantag för hektiska dagar. Material som lämnas att svalna inuti fatet bryts ned, bakas på ytor och återkommer senare som svarta prickar hos kunden.
Använd en kommersiell reningsmassa för färgbyten, för avstängningar och innan du byter till en värmekänslig polymer. Virgin PE eller PP hanterar rutinmässiga övergångar mellan kompatibla material. Högtemperaturhartser som PC och PMMA håller hårdare och behöver mer aggressiv rensning.
Rensa innan du stänger av, inte bara innan du startar. Det du lämnar i en kyltunna blir problemet du bekämpar vid nästa start.
Hur man mäter öppning från skruv till fat
Detta är mätningen som gör åsikter till fakta, och de flesta butiker hoppar över det.
- Dra och rengör skruven.Varm, med mässings- eller kopparverktyg. Aldrig stålskrapor, som skär den behandlade ytan skruven är beroende av.
- Markera mätpositionerlängs arbetslängden: matning, övergång och dosering minst.
- Mät flygets ODmed en yttre mikrometer vid varje position, ta avläsningar på flera punkter runt omkretsen för att fånga upp ojämnt slitage.
- Mät trumhålets IDmed en hålmätare på matchande positioner och djup.
- Beräkna radiellt spel:subtrahera flight OD från borrnings-ID och dividera med två.
- Jämför mot byggritningenoch logga varje avläsning med datum och körtid.
Tolka resultatet mot det ursprungliga godkännandet, inte mot ett universellt nummer. En användbar butiksregel: när frigången har vuxit till ungefär det dubbla byggvärdet, eller när produktionen har sjunkit märkbart vid samma skruvhastighet, börja planera bytet. Vår steg-för-steg mätguide täcker metoden i detalj.
Rengöringsschema och typer av reningsföreningar
Matcha blandningen till jobbet. Mekanisk (slipfri) rensningsskrubb med hög viskositet. Kemiska utrensningar angriper nedbrutet material och kol. Skummande rensningar expanderar för att nå döda punkter som laminärt flöde missar.
Intervall för djuprengöring beror på hartset. Högtemperaturpolymerer bygger kol snabbare och behöver oftare djuprengöring. Vad du än springer, håll intervallet enligt ett schema istället för att vänta på att svarta prickar ska schemalägga det åt dig.
När ska repareras vs när ska bytas
Jämför kostnaden per tjänsteår, inte de två prislapparna. En ombyggnad som kostar hälften så mycket men ger tillbaka en tredjedel av åren är det dyra alternativet i förklädnad.
Reparation lutar åt högernär slitaget är dimensionellt och måttligt, är basmetallen bra, detta är den första ombyggnaden och geometrin passar fortfarande ditt harts.
Ersättning lutar åt högernär korrosionen har sjunkit djupt, när skruven redan har byggts om tidigare, när ditt material ändrats och den gamla geometrin inte längre passar, eller när setet är av en vanlig storlek vars ersättningspris ligger nära reparationsofferten.
Vår reparations- vs ersättningsguide visar hela beslutstabellen.
Korrekt förvaring och hantering av reservskruvfat
Ett reservset är bara användbart om det är rakt och rent när du behöver det. Förvara skruvarna horisontellt med stöd längs längden, luta dig aldrig mot spetsen. Belägg dem mot rost, håll dem täckta och behåll specifikationsbladet och uppmätta hårdhetssiffror med delen.
Reservuppsättningens rotationsstrategiär värt mer än någon expeditionsavgift, och nästan ingen leverantör kommer att berätta detta. Köp ersättaren innan den nuvarande uppsättningen misslyckas. Kör den nya uppsättningen, skicka den gamla för ombyggnad medan produktionen fortsätter, och behåll den ombyggda uppsättningen på hyllan som reserv.
Du äger nu en rotation med noll oplanerad driftstopp, och varje framtida byte sker enligt ditt schema istället för klockan 02:00 på en lördag. Strategin kostar en uppsättning rörelsekapital och betalar tillbaka det första gången ett haveri inte inträffar.
Är det processen eller maskinen? En beslutsport
Här är avsnittet som ingen konkurrent skriver, och det kommer att spara dig mer tid än resten av den här guiden tillsammans.
När ett gjutningsfel uppstår sträcker sig de flesta team efter maskininställningarna. Temperatur, mottryck, injektionshastighet, hålltid. Ibland är det rätt. Men när mjukgöringsenheten är sliten återställer ingen inställning processen, och veckor försvinner in i en sökning som aldrig skulle kunna lyckas.
Kör den här grinden innan du rör ett annat börvärde.
1. Förändrades något?Nytt hartsparti, nytt färgämne, nytt omslipningsförhållande, ny form, en inställning som någon justerat? Om ja, jaga förändringen. Detta är ett processproblem tills motsatsen bevisats.
2. Uppstod defekten plötsligt eller smög sig på över veckor?Plötsliga pekar på en förändring eller en trasig komponent. Gradvis slitage. Slitage kommer inte över natten.
3. Är kudden konsekvent skott till skott?En inkonsekvent kudde är checkringen som talar. Inspektera det före något annat.
4. Har uteffekten sjunkit vid samma skruvhastighet, eller har återhämtningstiden sträckts ut?Båda pekar på spel, vilket betyder skruv- eller pipslitage. Inställningarna kan inte återställa förlorat utrymme.
5. Stiger smälttemperaturen vid oförändrade börvärden?Skruven genererar extra skjuvvärme, vanligtvis för att den arbetar hårdare mot ett slitet spelrum.
6. Återkommer svarta fläckar efter varje rengöring?Materialet ligger på en död plats. På en äldre uppsättning är den döda platsen ofta sliten röjning som hyser nedbruten smälta.
Tre eller fler "ja"-svar på frågorna 3 till 6 betyder att maskinen talar om för dig att mjukningsenheten är sliten. Sluta ställa in. Dra i skruven och mät den.
Mätningen tar en timme. Att jaga en mekanisk defekt genom inställningarna tar veckor, och den konvergerar aldrig, eftersom svaret aldrig fanns i kontrollern.
Felsökningsguide med rotorsakstabell
Varje defekt nedan kan komma från process eller från mekaniskt slitage. Tabellen namngerskruv och pipagrundorsaken, eftersom det är hälften som alla andra utelämnar.
| Problem | Symptom | Skruv / fat rotorsak | Korrigerande åtgärd |
|---|---|---|---|
| Svarta streck/brännmärken | Mörka fläckar eller ränder i delen; värre efter ett stopp | Förstört material fastnat i slitet utrymme eller en död punkt; poängsatt borrning; skadad skruvyta | Djup rensning. Om fläckar kommer tillbaka, dra och inspektera. Kontrollera om det finns skåror och slitet spelrum. Byt ut om setet innehåller material |
| Inkonsekvent skottstorlek / korta skott | Skottvikt driver; kudde varierar skott till skott | Kontrollera att ringen inte tätar(vanligast); slitna flyglar låter smälta läcka bakåt; tunna överdimensionerad | Inspektera kontrollringen först. Mät sedan spelrummet. Inställningar fixar inte en läckande backventil |
| Smälttemperaturökning | Faktisk smälttemperatur över börvärdena; materialet missfärgas | Överdriven skjuvning på grund av fel kompressionsförhållande; slitet spel som gör att skruven arbetar hårdare; drevet termoelement | Verifiera termoelement. Kontrollera skruvhastighet och mottryck. Om geometrin är fel för hartset, är skruven fixen |
| Långsam återhämtning / lång mjukgöring | Återhämtningstiden sträcker sig; cykeltiden växer | Slitet spelrum som minskar pumpningseffektiviteten; fodersektionsfråga; fel geometri för hartset | Kontrollera först matarhalskylningen och pelletsmatningen. Mät sedan spelrum mot ritningen |
| Stigande motorbelastning/mottryck | Motorförstärkare klättrar vid konstant effekt; vridmomentlarm | Skruv som drar i hålet (feljustering, böjd skruv); överdriven skjuvning; försämrad materialbyggnadsmotstånd | Kontrollera inriktningen och skruvarnas rakhet. En böjd skruv sliter på ena sidan av hålet och kommer också att förstöra en ny pipa |
| Materialnedbrytning/missfärgning | Gulning, spretning, sprödhet, lukt | Uppehållstid för lång (skottet för litet för pipan); skjuvning för aggressiv; döda punkter som innehåller material | Kontrollera förhållandet mellan skottstorlek och pipa-kapacitet. Minska skjuvningen. På värmekänsliga hartser kan en lägre kompressionsskruv vara den enda riktiga fixen |
| Osmältar / fasta partiklar delvis | Hårda fläckar; linsliknande defekter; svaga punkter | Otillräcklig smältkapacitet: L/D för kort, kompression fel, utgång tryckt förbi vad skruven kan smälta, eller slitet spelrum | Minska produktionen eller uppgradera till en spärrskruv. Om setet är slitet återställer ingen inställning smältningen |
| Färgstrimmor/dålig spridning | Ojämn färg; masterbatch sprids inte | Ingen blandningssektion; sliten skruv blandas dåligt; fel skruv för en fylld eller färgad blandning | Ange en blandningssektion (Maddock eller stift). Kontrollera att skruven inte bara är utsliten först |
Svarta streck eller brännmärken
Nedbruten polymer sätter sig någonstans och lossnar i bitar. De klassiska gömställena är slitna utrymmen, ett hål, en skadad checkring och alla döda platser där flödet stagnerar.
Djuprensning först. Om fläckarna kommer tillbaka efter en grundlig rensning är materialet inte bara rester. Den tillverkas kontinuerligt av en plats i din maskin, och du måste dra i skruven och hitta den.
Inkonsekvent skottstorlek eller korta skott
Kontrollera ringen innan du trycker på en inställning. När backventilen slutar täta försvinner smältan bakåt under insprutningen, och det skott som maskinen trodde att den mätte är inte det skott som formen får.
Givet är kudden. En konsekvent process håller en stadig dämpning. När kudde vandrar skott till skott, smälter går någonstans den inte borde.
Smälttemperaturen stiger eller är för hög
Mät den faktiska smältan med en sond istället för att lita på börvärdena. Om den faktiska smältan går långt över zonerna kommer den extra värmen från skjuvning, inte från banden.
Skjuvvärme stiger när kompressionen är för aggressiv för hartset, när skruvhastigheten är för hög, när mottrycket är för högt och när en sliten skruv måste arbeta hårdare för att flytta samma material.
Långsam skruvåterställning / lång mjukgöringstid
Börja vid tratten. Överbryggande pellets, en överhettad matarhals och otillräcklig foderkylning svälter alla skruv- och sträckåtervinningen, och ingen av dem är en skruvdefekt.
Om fodret är friskt och återhämtningen fortfarande går långsamt, mät avståndet. En skruv som har tappat sin pumpeffektivitet för att slitas tar längre tid att fylla samma skott, och cykeltiden återspeglar det.
Stigande motorbelastning eller mottryck
Stigande förstärkare vid konstant uteffekt betyder att något gör motstånd. En böjd skruv som drar i hålet är det farliga fallet: den sliter på ena sidan av pipan, och en ny skruv som installeras mot den snedställningen slits på samma sätt enligt samma schema.
Kontrollera rakhet och inriktning innan du beställer något. Ensidigt slitage är fingeravtrycket.
Materialnedbrytning eller missfärgning
Två orsaker dominerar: materialet är för varmt, eller det har varit varmt för länge. Den andra är den som folk saknar.
Ett skott som är alldeles för litet för tunnas blad smälter genom cykel efter cykel och kokar försiktigt tills det gulnar. Ingen skruvdesign fixar ett underdimensionerat skott i en överdimensionerad pipa. Korrigera skruvdiametern eller flytta jobbet till en mindre maskin.
Hur man beställer en ersättningsskruvfat
Ingen konkurrent täcker detta, och det är den del köparna faktiskt behöver. Oavsett om du beställer från OEM eller från en oberoendeskruvfatfabrik, samma information driver offerten.
Mått och specifikationer du måste tillhandahålla
- Maskinmärke och modell.Ett namnskyltfoto räcker för att bekräfta monterings- och drivändens dimensioner.
- Skruvdiameter och L/D-förhållande,från en ritning eller uppmätt direkt.
- Hartset, med fyllmedelsinnehåll.Detta driver basstålet och ytbehandlingen mer än något annat på listan.
- Skottstorlek och målcykel,så att geometrin kan optimeras istället för att kopieras.
- En ritning, eller ett slitet prov.Antingen fungerar. En sliten del kan mätas och hela geometrin rekonstrueras.
- Vad gick fel förra gången.Skicka slitmönster tillsammans med delen. Smidig dimensionsförlust säger nötning. Pitting säger korrosion. Ensidigt slitage säger uppriktning, vilket en ny skruv inte fixar.
Det sista föremålet är det som köpare glömmer, och det är det som hindrar dig från att köpa en trogen kopia av ett misslyckande.
OEM-Match vs Custom Design: För- och nackdelar
En OEM-matchningåterger den ursprungliga geometrin. Det är rätt anrop när originalskruven passade din process och helt enkelt blev utsliten. Förutsägbar, verifierbar mot ritningen, ingen processförlängning.
En anpassad designändrar geometrin så att den passar det du faktiskt kör idag. Det är rätt anrop när processen rörde sig och skruven inte gjorde det: du lade till omslipning, bytte till en fylld kvalitet, ändrade utmatningsmål, eller så hanterade originalskruven aldrig ditt harts bra.
Att beställa en OEM-match när processen har förändrats återger problemet i nytt stål. Att beställa en anpassad design när originalet var bra tillför kostnad och förlängning för ingenting. Bärmönstret talar om vilken situation du befinner dig i.
Vad du kan förvänta dig när du köper från Kina
Ledtiden beror på geometrin, ytbehandlingen och om en ritning finns. Be om det skriftligen med din offert, och fråga vad klockan startar på: bekräftelse på ritningen, eller inköpsordern. De är inte samma datum, och skillnaden är ofta en vecka.
Tre saker som är värda att slå fast innan du begår:
- När produktionen startar.Omvänd konstruktion av ett slitet prov lägger till tid innan ett enda chip skärs. En ritning tar bort det steget.
- Vad ytbehandlingen tillför.Bimetallbeläggning och hårdmetallsprutning är separata processsteg med egen kö.
- Sjöfrakt, separat.Det är inte i tillverkningsledtiden, och det är antalet som överraskar förstagångsköpare.
Vår egen offert är transparent till sin design: vi ger en uppskattad kostnad som täcker produkten, frakten och det löpande underhållet, så det finns inget att upptäcka senare. Du får den offerten inom 12 timmar.
Planera runt ledtiden med reservsatsens rotation som beskrivits tidigare. Ett set beställt från en slitagelogg levereras på ditt schema. Ett set beställt från ett haveri skickas mot klockan, med flyg, till ett pris som ingen tycker om att förklara.
Kvalitetsacceptanskriterier och inspektionspunkter
Det här är kontrollerna som skiljer en riktig leverantör från en billig. Be om dem skriftligen innan du gör beställningen och verifiera dem när setet kommer:
- Yttre diameter på flera punkter längs varje flygning
- Håldiameter och cylindricitet
- Ythårdhet som enuppmätta värde(HV eller HRC), inte en katalogspecifikation
- Nitrerat höljedjup, eller legeringsskiktsdjup på ett bimetallhål
- Koncentricitet och rakhet
- Ytjämnhet (Ra)
- Basstålkvalitet, bekräftad
Hårdheten och fallets djup är de två som betyder mest, och de två nedgraderas oftast tyst. Ett nitrerat lager på 950–1050 HV och 0,5–0,8 mm djupt är en specifikation du kan hålla en leverantör till. "Nitrerad" på egen hand är det inte.
Om ett citat landar dramatiskt under de andra, fråga vad stålet är och hur djupt behandlingen går. Det är nästan alltid där skillnaden gömmer sig, och du betalar tillbaka den i förtid.
Vår fullständiga inköpsgenomgång finns i beställningsguiden för anpassade skruvfat.
Behöver du en ersättning eller anpassad injektionsskruv? Skicka din maskinmodell, ritning eller slitna prov. Vi citerar inom 12 timmar.
Få en offert på skruvfatVanliga frågor
F: Hur länge håller en formsprutningsskruvcylinder?
S: På icke-korrosiva hartser som PE och PP kör våra nitrerade 38CrMoAlA-insprutningsskruvar ungefär 10 000–20 000 timmar. Glasfyllda blandningar, PVC och tung omslipning minskar det, och hur långt beror på fyllmedelsinnehåll och produktion. Kör inte på klockan och hoppas: mät. Kontrollera flygets OD och hålets ID mot konstruktionsritningen minst en gång om året vid slipning, och logga trenden. Trenden, inte ett antal timmar, talar om när du ska beställa nästa set.
F: Vad är standardavståndet mellan en skruv och pipa?
S: Det finns ingen enskild siffra, eftersom spelrumsskalor med skruvdiameter. Branschens tumregel för ett nytt set är ungefär 0,001 tum radiellt spel per sida för varje tum skruvdiameter, så en 60 mm skruv landar nära 0,06 mm per sida. Din byggritning är auktoriteten. Som en praktisk servicegräns, när uppmätt spelrum har vuxit till ungefär det dubbla byggvärdet, eller produktionen har sjunkit märkbart vid samma skruvhastighet, planera bytet.
F: Kan jag använda en skruv för flera olika hartser?
S: Inom en familj, ja. En skruv för allmänt bruk hanterar PE, PP, PS och ABS acceptabelt, vilket är anledningen till att maskinbyggare levererar den som standard. I familjer, nej. En GP-skruv på styv PVC bryter ned materialet och korroderar stålet. En GP-skruv på glasfylld nylon slits snabbt. Och en skruv dimensionerad för en skottvolym kan inte tjäna ett jobb som använder en liten del av pipan utan att tillaga materialet. Om dina hartser spänner över dessa luckor behöver du mer än en skruv, eller en skruv designad för det svåraste fallet.
F: Hur kan jag se om min formsprutningsskruv är sliten?
S: Maskinen berättar först och mikrometern bekräftar det. Se efter att uteffekten sjunker vid samma skruvhastighet, sträckning av återhämtningstiden, stigande smälttemperatur vid oförändrade börvärden, svarta fläckar som återkommer efter rengöring och skottstorleksdrift. Någon av dessa motiverar att dra i skruven. Mät sedan flygets OD med en mikrometer och hålets ID med en hålmätare, vid matchade positioner, och jämför det radiella spelet mot ritningen. Symtom tyder på; mätningen bekräftar.
F: Vad är en bimetallisk skruvpipa och när behöver jag en?
S: Ett bimetallrör behåller en kropp av legerat stål och smälter in en hårdare slitagelegering i hålet. På våra fat sprutar vi hårdlegering hela cirkeln runt hålets slitzon, vilket bringar den inre hårdheten till 62 HRC. Linjen är lätt att dra:glasfiber upp till 30 % fungerar fint på ett nitrerat 38CrMoAlA-set. Över 30 % glas, med mineralfyllmedel eller flamskyddsmedel, eller på frätande harts, gå till bimetall. Det nitrerade höljet är ett 0,5–0,8 mm diffusionsskikt och tungt fyllmedel skär igenom det långt innan stålet under är färdigt.
F: Påverkar skruvdesign delens kvalitet vid formsprutning?
S: Direkt och mer än de flesta processinställningar. Skruvgeometrin avgör hur fullständigt materialet smälter, hur jämn smälttemperaturen är, hur väl färg och fyllmedel sprids och hur konsekvent skottet är. Avsmältningar, ränder, spridning, nedbrytning och skottvariationer går alla tillbaka till skruvdesign eller skruvslitage minst lika ofta som de spårar tillbaka till kontrollern. När en defekt motstår varje inställningsändring du gör, är geometrin eller slitaget oftast orsaken.
F: Vad är skillnaden mellan en insprutningsskruv och en extruderingsskruv?
S: En extruderingsskruv roterar kontinuerligt och pumparna smälter framåt utan att stanna. En insprutningsskruv gör två jobb: den roterar för att mjukgöra ett skott, slutar sedan rotera och kör framåt som en kolv för att injicera det. Denna fram- och återgående verkan är anledningen till att insprutningsskruvar har en kontrollring vid spetsen och varför de har kortare L/D-förhållanden, vanligtvis 18:1 till 25:1, än extruderingsskruvar. Materialet sitter också i en injektionspipa mellan skotten, vilket gör uppehållstid och skottstorlek kritiska.
F: Kan en tillverkare av skruvfat kopiera min skruv utan ritning?
A: Ja. Skicka den slitna delen och geometrin kan mätas och rekonstrueras: diameter, bildförhållande, kanaldjup och passningsmåtten vid drivänden. Vi håller insprutningsskruvar till ±0,001 mm. En varning värd att ange: en sliten skruv mäter mindre än den lämnade fabriken, så ersättningen bör byggas till den ursprungliga designens syfte snarare än till de slitna måtten. Skicka slitagemönstret tillsammans med delen, och den nya skruven specificeras mot felet istället för att ärva det.
Slutsats
Tre idéer bär hela guiden.
Urvalet följer hartset.Geometri (L/D, kompressionsförhållande, skruvtyp) matchar hur din polymer smälter. Ytbehandlingen matchar hur smutsigt ditt foder är. Rena hartser går glatt på nitrerad 38CrMoAlA. Slipande och frätande matningar behöver ett bimetalliskt hål, och att specificera det rena höljet är det vanligaste sättet att en ny uppsättning dör tidigt.
Underhåll köper år och data köper planering.Rensa före varje stopp, rengör med mässing istället för stål och mät spelrummet varje gång skruven är ur. En slitstock blir "är den sliten?" till "när går det över gränsen?", vilket är skillnaden mellan en planerad övergång och en avstängning.
Diagnostisera maskinen innan du ställer in processen.När utmatningen sjunker, cyklerna sträcker sig, kudden vandrar eller fläckarna kommer tillbaka efter rengöring, talar mjukgöringsenheten. Inställningarna kan inte återställa förlorat spel eller återförsegla en sliten kontrollring. Dra i skruven och mät den.
Nanhaiya har byggt skruvar och fat i över tjugo år och betjänar 500+ kunder över hela världen. Våra insprutningsskruvar är bearbetade av 38CrMoAlA, härdade och härdade, sedan gasnitrerade vid 500–560 °C till ett 0,5–0,8 mm hölje vid 950–1050 HV, hålls till en tolerans på ±0,001 mm, och klassade i 0,00–00 timmar, 00–10 timmar, 0–1 timmar hartser. Där matningen är hårdare sprutar vi hårdlegering hela cirkeln runt hålets slitzon och tar den inre hårdheten till 62 HRC.
Innan du beställer arbetar våra ingenjörer igenom parametrarna med dig: diameter, bildförhållande, skruvkanaldjup och materialvalet mellan 38CrMoAlA och en duplexlegering. Den konsultationen är gratis, och offerten som följer inkluderar produkt, frakt och förväntad underhållskostnad, så inget dyker upp senare som inte fanns på sidan.
Efter leverans stödjer våra tekniker installation och driftsättning, garantin löper till kontraktet (vanligtvis ett till två år), och eventuella efterförsäljningsproblem får ett svar inom 24 timmar och en lösning inom 48.
Skicka oss din maskinmodell, harts och problemet du försöker lösa. Du får en specifikation och en offert inom tolv timmar.
Berätta för oss din maskin, ditt harts och vad som gick fel förra gången. Vi kommer att specificera uppsättningen som fixar det, inte den som upprepar det.
Kontakta Nanhaiya för en offert