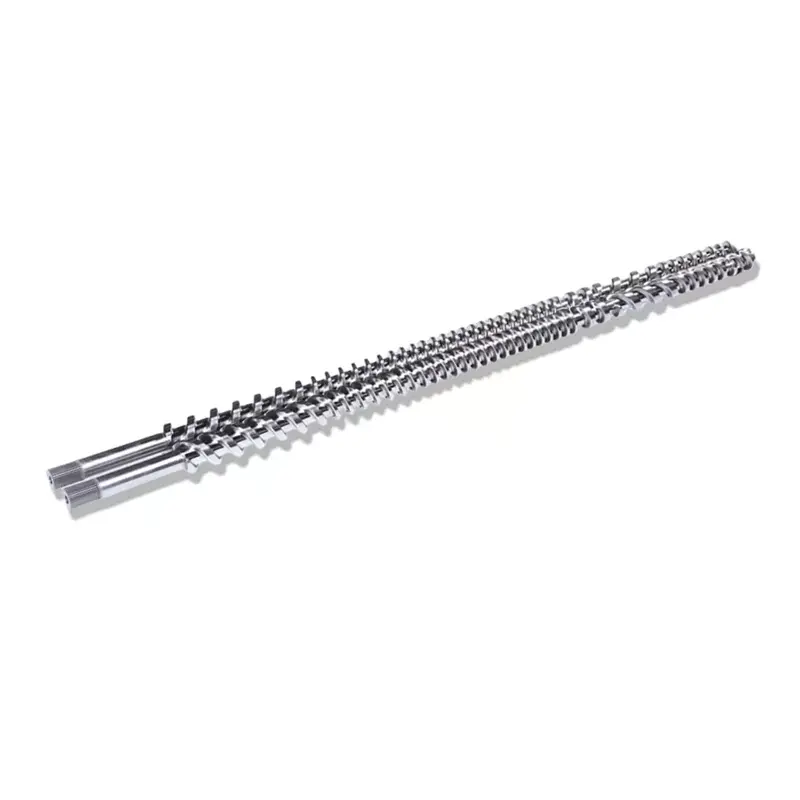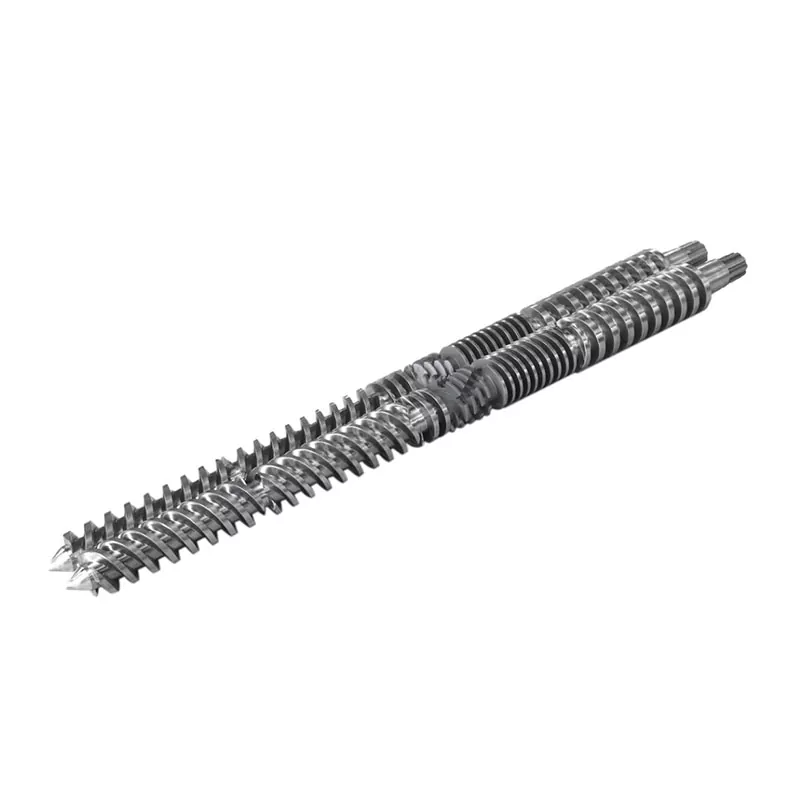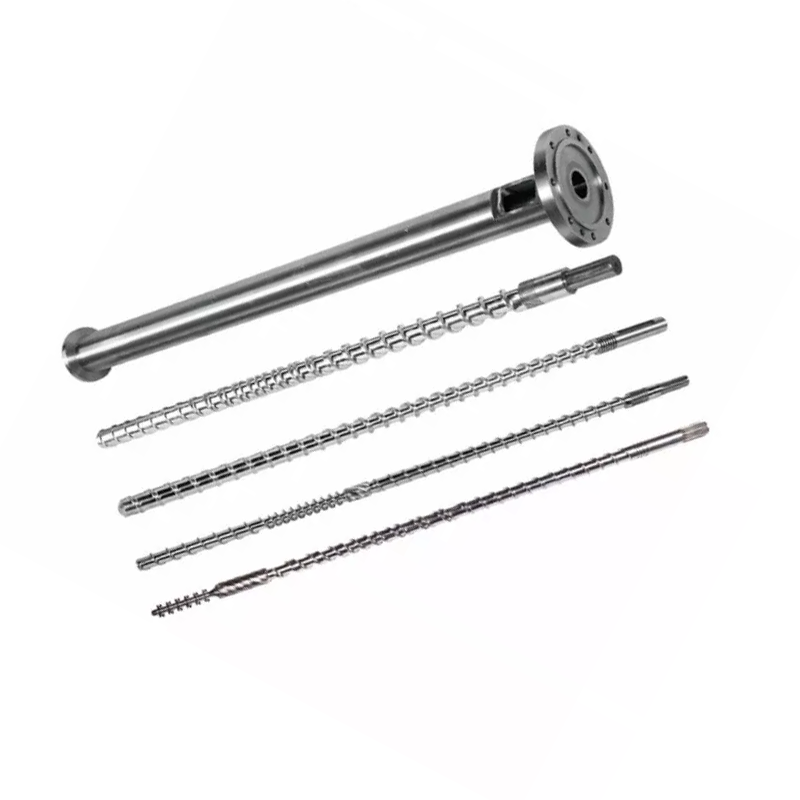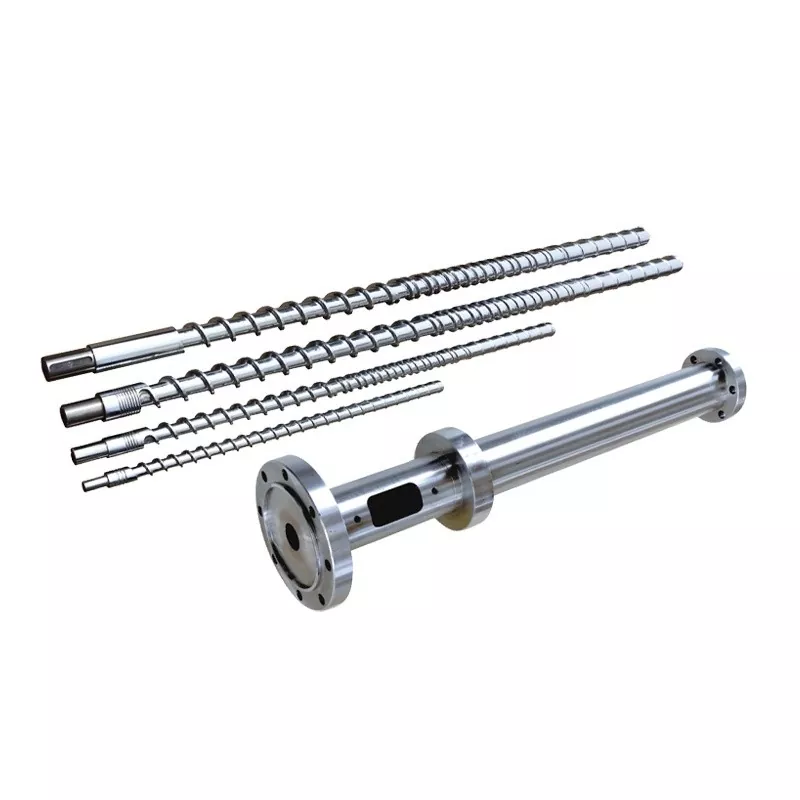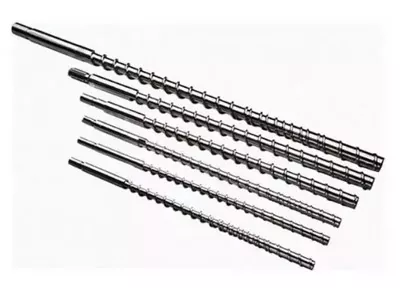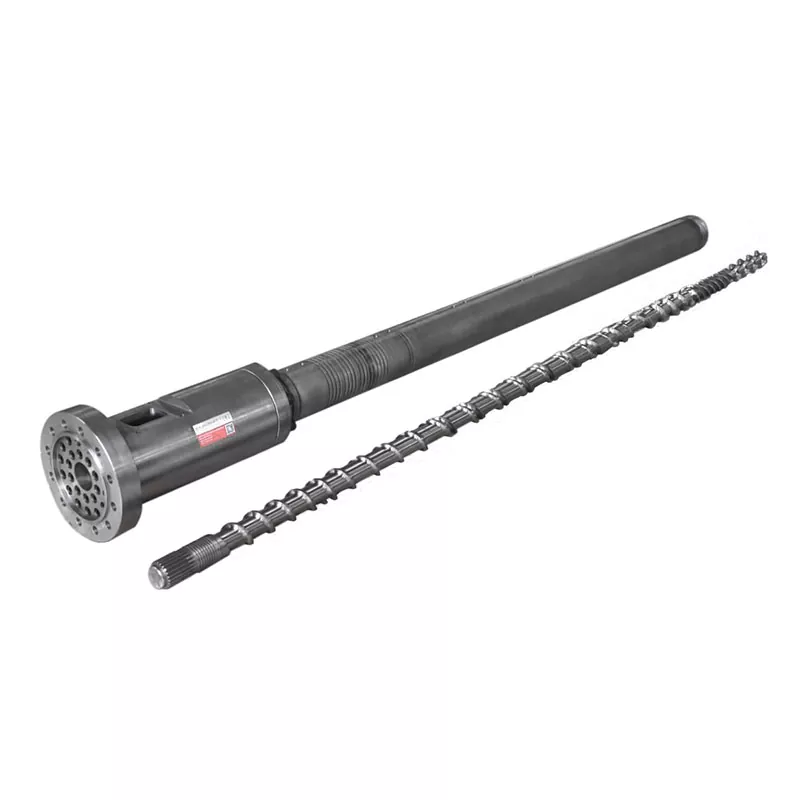
En sliten formsprutningsskruv varnar dig innan den misslyckas. Se upp för fem tecken:drivande skottvikt, svarta prickar som återkommer efter rengöring, stigande motorbelastning vid samma effekt, spridnings- eller ytdefekter och långsam skruvåterställning.En av dessa kan ha andra orsaker; två eller tre tillsammans, som trendar åt fel håll över veckor, pekar rakt på en sliten skruv och pipa. Bekräfta med ett bromsok innan du byter.
En skruvpipa misslyckas sällan på en gång. Spelet mellan skruven och pipan öppnas långsamt, och långt innan något går sönder visar sig det gapet som små problem på delarna du gör. Lär dig läsa dem tidigt så kan du planera ett byte istället för att reagera på ett linjestopp.
Här är de fem tecknen som vi säger åt kunderna att se efter, och hur man skiljer slitage från de andra sakerna som orsakar samma symtom.
Varför ett slitet fat signalerar innan det misslyckas
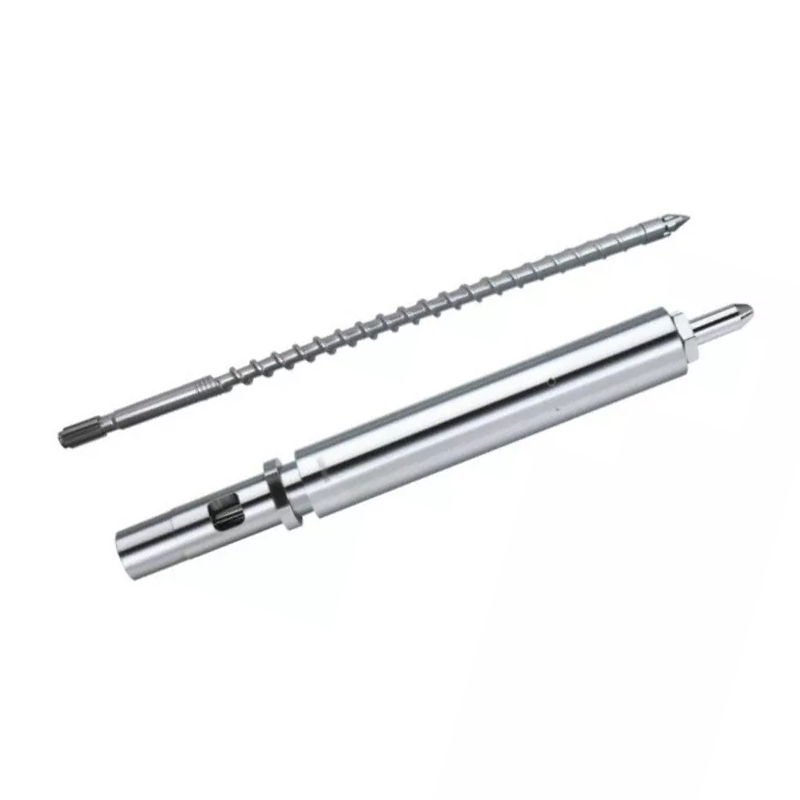
Skruven och pipan fungerar genom att hålla ett snävt spel mellan dem, vanligtvis en bråkdel av en millimeter. Det snäva gapet är det som låter skruven bygga tryck och mäta ett konsekvent skott.
Eftersom nötande eller frätande material sliter på skruvarna och cylinderloppet, vidgas gapet. Smältan börjar glida bakåt över flygningarna istället för att gå framåt. Ingenting ser trasigt ut, men varje jobb som maskinen gör blir lite mindre konsekvent. De fem tecknen nedan är alla versioner av det underliggande problemet: förlorat spelrum.
1. Skottviktsdrift
Detta är vanligtvis det första tecknet, och det mest pålitliga. När spelet öppnar sig läcker smältan bakåt förbi skruvspetsen och backventilen under injektionen. Skottvikten som höll sig stabil i flera år börjar vandra, och delar som brukade vara identiska varierar nu från cykel till cykel.
Innan du fördömer pipan, uteslut backventilen. En sliten rutig ring ger samma drivande skottvikt, och det är en mycket billigare fix. Om en ny ventil inte återställer konsistensen har själva spelrummet öppnats.
2. Svarta prickar kommer hela tiden tillbaka
Varje formare får en och annan svart fläck. Varningstecknet är när de kommer tillbaka direkt efter en fullständig rensning och rengöring.
Slitet spel skapar döda ställen där en tunn hinna av smälta klamrar sig fast vid trumväggen istället för att röra sig framåt. Den filmen blir varm, försämras och lossnar med jämna mellanrum i bilden som en svart fläck eller brun strimma. Rengör maskinen och fläckarna försvinner i en timme och kom sedan tillbaka, eftersom den slitna geometrin som fångar materialet finns kvar.
På PVC visar detta sig snabbare och sämre, eftersom nedbruten PVC både missfärgar och korroderar stålet den sitter mot, vilket vidgar spelrummet ytterligare. Det blir en slinga.
3. Motorbelastningen stiger med samma effekt
Se frekvensomriktarens belastning vid en fast skruvhastighet och utgång. Om det trendar uppåt över veckor utan någon förändring av materialet eller processen är det något som drar till.
Slitet spelrum, lätt skruvförskjutning och försämrat material som byggs upp på flygningarna ökar belastningen som motorn måste övervinna. I sig är stigande motorbelastning tvetydig. Parat med drivande skottvikt eller återkommande fläckar pekar den på en sliten skruv och pipa.
4. Sprutmärken och ytdefekter
Spridning, silverstrimmor och allmän yta på ytan betyder vanligtvis gas eller fukt i smältan. När du har uteslutit vått harts och bekräftat att din torkning fungerar, blir ett slitet fat misstänkt.
En skruv som inte längre mäter rent lämnar inkonsekvent smälttryck och fångar upp gas som borde ha arbetats ut. Defekten syns på delytan. Om samma harts brukade gjuta rent och nu sprider sig utan någon processförändring, kan skruvgeometrin ha glidit ur spec.
5. Skruvåterställning saktar ner
Om återhämtningstiden kryper fram och börjar äta in i din cykel, transporterar skruven inte längre smälta lika effektivt som den gjorde. Slitna flyglar trycker fram mindre material per varv, så skruven behöver längre tid, eller mer fart, för att ladda samma skott.
Lite extra återhämtningstid på egen hand kan bara betyda att en processjustering är på väg. En stadig stigning över veckor, tillsammans med någon av tecknen ovan, är pipan som talar om för dig att dess arbetsavstånd är borta.
Hur man bekräftar slitage med ett bromsok
De fem tecknen säger att du ska titta. Mätning säger dig säkert. Byt inte ut en tunna på enbart symtom; bekräfta siffrorna först.
- Mät skruvens ytterdiametermed en mikrometer på flera punkter längs skruven, speciellt mot doseringsänden där slitaget koncentreras.
- Mät cylinderloppets innerdiametermed en borrning vid matchande punkter.
- Beräkna det radiella speletsom halva skillnaden mellan hål-ID och skruv-OD.
- Jämför med den ursprungliga byggfrigångenpå din ritning.
Slitage är sällan enhetligt. Skruven och pipan slits mest där tryck och skjuvning är som högst, vilket vanligtvis är mot doserings- och utloppsänden. Mät på flera punkter så att du fångar den värsta platsen i stället för att ta bort ett medelvärde. Om du inte har den ursprungliga byggfrigången, skicka oss skruv- och cylinderstorleken så kan vi referera till standardtoleransen för den geometrin.
Tumregel:när det radiella spelet når ungefär två till tre gånger den ursprungliga byggfrigången, har produktionen och smältkvaliteten vanligtvis försämrats tillräckligt för att motivera utbyte eller ombyggnad. Bekräfta mot din egen ritning, eftersom den exakta siffran beror på diametern.
Reparera eller byta ut?
Inte alla slitna set behöver bytas ut fullt ut. Vilken väg man ska gå beror på vad som bärs och hur långt.
| Situation | Vanlig väg |
|---|---|
| Skruven sliten, pipan fortfarande inom tolerans | Bygg om eller byt ut skruven; behålla tunnan |
| Pipan sliten, skruven fortfarande bra | Lina om eller byt ut cylindern för att återställa spelrummet |
| Båda bärs tillsammans | Byt ut som en matchad uppsättning för maskinens hela livslängd |
| Samma slitage återkommer snabbt på abrasiv harts | Uppgradera materialbehandling, inte bara dimensioner |
Den sista raden spelar roll. Om en nitrerad tunna fortsätter att slitas ut snabbt på glasfyllt eller fyllt material, återställs samma nedräkning om den ersätts med en annan nitrerad tunna. Fixeringen är en hårdare yta, inte en annan identisk del. Vårbimetallisk vs nitrerad guidetäcker när uppgraderingen betalar sig själv.
Sliten tunna dödar din produktion? Skicka din skruv och fatstorlek, maskinmodell och materialet du kör. Vi mäter mot tolerans och citerar en ersättare inom 12 timmar.
Få en ersättningsoffertVarför arbeta med Nanhaiya
Nanhaiya har tillverkat skruvar och fat i över tjugo år och betjänar 500+ kunder över hela världen. Vårformsprutningsskruvarär byggda av 38CrMoALA legerat stål, gasnitrerat till ett 0,5–0,8 mm skikt vid 950–1050 HV, med en livslängd på cirka 10 000–20 000 timmar på standardhartser.
När ett slitet set kommer tillbaka för mätning, matchar vi ersättningen till dina faktiska förhållanden, inte bara de gamla måtten. Om nötande eller frätande material förkortade livslängden på den sista cylindern, specificerar vi en hårdare eller korrosionsbeständig behandling, genom att spruta hård legering hela cirkeln runt slitzonen för att få hålhårdheten till 62 HRC där matningen kräver det. För icke-standardiserade maskiner bygger våra ingenjörer om geometrin från ritningen eller ett prov.
Skicka din maskinmodell och skruv- och pipstorleken så får du en offert inom 12 timmar.
Vanliga frågor
Hur vet jag om min skruvpipa är utsliten?
Se upp för drivande skottvikt, svarta fläckar som återkommer efter rengöring, ökande motorbelastning vid samma effekt, spridnings- eller ytdefekter och långsam återhämtning av skruvarna. Alla kan ha en annan orsak, men två eller tre tillsammans, som trendar sämre över veckor, pekar på en sliten skruv och pipa. Bekräfta genom att mäta spelrummet mot den ursprungliga byggritningen.
Vad gör att skottvikten blir inkonsekvent?
Två huvudorsaker: en sliten backventil eller sliten skruv-till-cylinder-spel som låter smältan glida bakåt under injektion. Kontrollera ventilen först, eftersom det är den billigare lösningen. Om en ny ventil inte återställer konsistensen, har trumspelet troligen öppnats förbi toleransen.
Hur mycket spelrum betyder att en skruvcylinder behöver bytas ut?
Som en tumregel, när det radiella spelet når ungefär två till tre gånger den ursprungliga byggfrigången, har produktionen och smältkvaliteten försämrats tillräckligt för att motivera utbyte eller en ombyggnad. Den exakta siffran beror på skruvdiametern, så bekräfta mot din egen byggritning.
Kan jag byta bara skruven och behålla pipan?
Ja, om pipan fortfarande mäter inom tolerans. Slitaget är ofta ojämnt, så mät båda innan du bestämmer dig. Om skruven är utsliten men pipan är bra, återställer endast utrymmet genom att bygga om eller byta ut skruven. Om båda är slitna, byt ut dem som ett matchat set.
Varför slits samma tunna ut snabbt?
Snabbt upprepat slitage innebär vanligtvis att ytbehandlingen inte stämmer överens med materialet. Glasfiber, mineralfyllmedel och korrosiva hartser slits snabbt igenom ett standardnitrerat lager. Om du ersätter den med en annan nitrerad tunna återställs samma korta nedräkning; fixeringen är en bimetallisk eller korrosionsbeständig yta, inte en annan identisk del.