Nyheter

Conical Twin Screw Barrel: Komplett guide till specifikationer, applikationer och urval


Snabbt svar

En konisk dubbelskruvcylinder är en avsmalnande, dubbelhåls extruderingskomponent i vilken två koniska skruvar roterar inuti en matchande konisk cylinder. Den avsmalnande geometrin ger stark matning och hög kompression i en kort längd, vilket är anledningen till attkonisk dubbelskruv och pipaär standardvalet för PVC-rör, profil, plåt och WPC extrudering.

Om du kör en PVC eller trä-plast linje,konisk dubbelskruvpipaär en av de delar som mest direkt avgör din produktion, smältkvalitet och driftskostnad. Välj fel storlek, material eller utrymme så betalar du för det i slitage, skrot och stillestånd. Den här guiden tar upp hur en konisk skruvcylinder fungerar, specifikationerna som spelar roll när du köper, hur den skiljer sig från enparallell dubbelskruvpipa, och hur man väljer, installerar och underhåller en sådan – skriven från en fabriks perspektiv som bearbetar dessa delar varje dag.

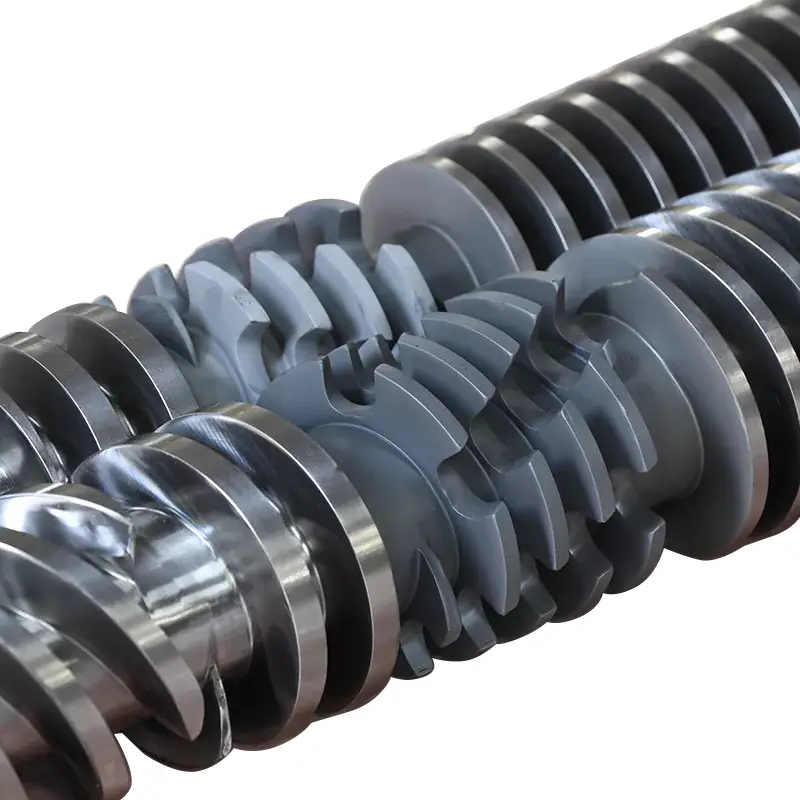
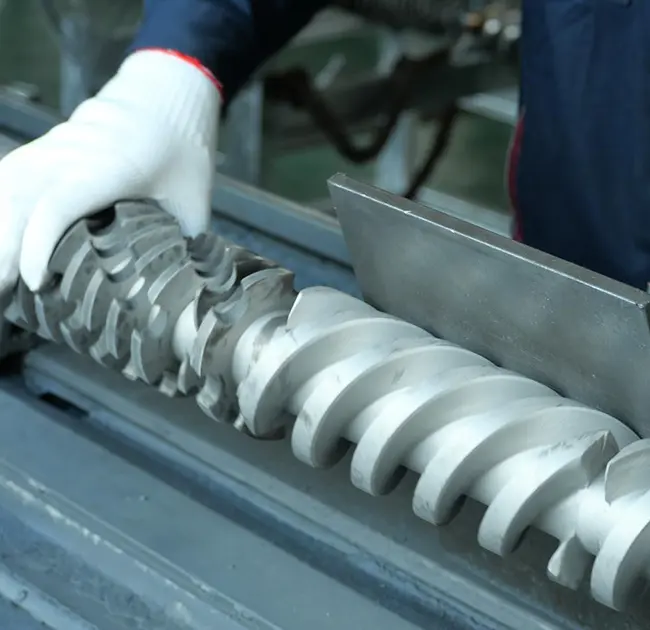
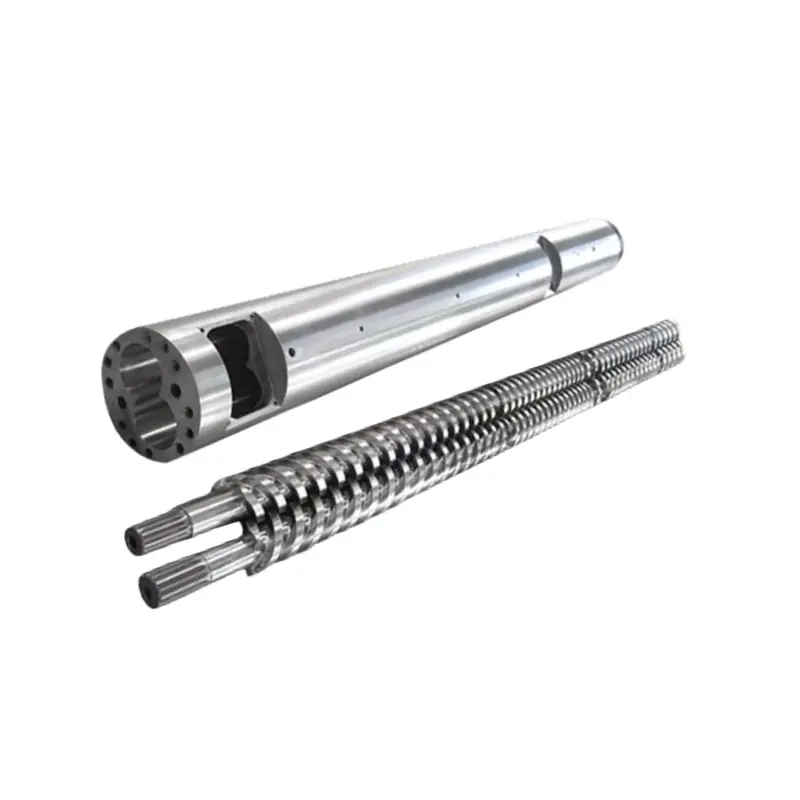
Conical twin screw barrel manufactured by Nanhaiya
En konisk dubbelskruv- och cylindersats — de avsmalnande hålen ger kort längd kompression idealisk för värmekänslig PVC.

Hur en konisk dubbelskruvspipa fungerar

I enkonisk dubbelskruvextruder, två skruvar sitter sida vid sida i en liten vinkel, breda vid matningsänden och smala vid dynans ände. Pipan hål avsmalnande för att matcha. När råvaran förflyttas från matningszonen med stor diameter till doseringszonen med liten diameter, komprimerar och mjukgör den krympande volymen den medan de sammangripande flygningarna transporterar och blandas. Eftersom de två skruvarna roterar mot varandra och helt griper in i varandra, fungerar den koniska tvillingskruven och cylindern nästan som en deplacementpump – stadig effekt vid låg, mild skjuvning, vilket skyddar värmekänsliga polymerer som PVC.

Processen delas upp i tre steg:

  1. Mata & förmedla— den stora inmatningsändens diameter ger en stor insugsvolym, så pulverblandningar och material med låg bulkdensitet (som PVC-torrblandning) dras in på ett tillförlitligt sätt utan att överbrygga.
  2. Kompression & mjukgörande— avsmalningen minskar kanalvolymen längs längden, komprimerar materialet, driver ut luft och smälter den genom kombinerat värme och mekaniskt arbete.
  3. Mätning & urladdning— Den smala doseringszonen skapar ett stabilt tryck och driver en enhetlig, homogen smälta genom munstycket med en kontrollerad hastighet.

Pipan gör mer än att hysa skruvarna. Den bär värmaren och kylzonerna som håller varje steg vid rätt temperatur. Nanhaiya-fat använder en uppvärmnings- och kylkonstruktion med flera zoner - vanligtvis matnings-, kompressions- och homogeniseringszoner - med valfri vakuumventilation för att dra ut fukt och flyktiga ämnen ur smältan, vilket är viktigt för fyllda och hygroskopiska föreningar.

Viktiga specifikationer att kontrollera innan du köper

Två koniska fat kan se identiska ut och prestera väldigt olika. Det här är specifikationerna som bestämmer passform, utgång och livslängd – siffrorna du bör bekräfta i varje offert.

Spec. artikel Vad det betyder Varför det spelar roll
Diameterförhållande Matarändens/formändens diameter, t.ex. 45/90, 50/105, 55/110, 65/132, 80/156, 92/188 mm Ställer in maskinklassen och utgångsbandet — måste matcha din extrudermodell exakt
L/D-förhållande Effektiv bearbetningslängd kontra diameter Längre effektiv längd = längre uppehållstid för full sammansmältning och avgasning
Materialklass 38CrMoAlA nitrerat stål, W6Mo5Cr4V2, HIP-pulverstål eller bimetall Direkt driver slitageliv och korrosionsbeständighet mot fyllda/PVC-föreningar
Ytbehandling & hårdhet Nitrering, kromplätering, bimetallegering eller volframkarbidspray Nanhaiya sprayar ett lager av volfram-tillsatt legering för att nå62 HRCinuti pipan jämfört med en typisk 58 HRC
Legeringsskiktsdjup Tjockleken på det slitstarka innerskiktet Nanhaiyas bimetallskikt är 2,5–3 mm – ett djupare lager innebär ett längre användbart servicefönster
Skruv/pipa spel Spalten mellan spets och hålvägg För stor = tryckförlust och låg effekt; ett snävt, exakt gap håller effektiviteten hög
Tolerans / rakhet Bearbetningsprecision av den färdiga delen Nanhaiya håller koniska tvillingpipor till ±0,0005 mm för en konsekvent, repeterbar passform
Uteffekt (kg/h) Bedömd genomströmning för storleken Köparnumret på nedersta raden – matcha det med din linjehastighet och produkt
Allmän branschnotering:koniska storleksbeteckningar som 45/90 eller 65/132 (matnings-/formdiameter i mm) är vanliga i koniska maskiner av SJZ-typ, så en cylinder som specificeras på detta sätt kan ofta matchas med en befintlig extruder. Bekräfta alltid mot ritning eller prov innan du beställer. Du kan se standardstorlekar på vårkonisk dubbelskruvpipasida.

Konisk vs parallell dubbelskruvcylinder

Den vanligaste frågan köpare ställer är om de behöver en konisk eller enparallell dubbelskruvpipa. Båda är dubbelskruvade, båda sammankopplade - men geometrin passar olika jobb. Kort sagt: konisk utmärker sig vid direkt PVC/WPC extrudering av rör, profil och skiva; parallell är starkare för blandningar, masterbatch och formuleringar med mycket fyllmedel.

Faktor Konisk dubbelskruvpipa Parallell dubbelskruvspipa
Foderbeteende Stor matningsöppning — bättre intag för pulver med låg bulkdensitet Mer enhetlig utfodring för blandnings- och pelletsfoder
Kompression Hög kompression inbyggd i den avsmalnande geometrin Mer konstant kompression längs en fast diameter
Värme/skjuvning Skonsammare, kontrollerad bearbetning — bra för värmekänslig PVC Högre skjuvkraft — bättre för intensiv blandning och dispergering
Typisk användning PVC-rör, profil, plåt, WPC, hartsplatta Masterbatch, blandning, hög CaCO₃ och glasfyllt arbete
Underhåll Slitage och spel kräver noggrann övervakning vid avsmalningen Ofta enklare geometristandardisering och elementbyte

En användbar tumregel: om din slutproduktärextrudatet (ett rör eller en bräda direkt från formen), är en konisk dubbelskruvcylinder vanligtvis rätt verktyg. Om du gör pellets eller sprider ett krävande tillsatspaket, titta på ett parallellt dubbelskruvfat - speciellt den motroterande typen för mycket höga karbonatbelastningar. Är du osäker på vilken som passar din linje? Vårenkel skruv, koniska och parallella områden visas alla påproduktsida.

Vanliga applikationer

Eftersom den kombinerar stark matning, hög kompression och skonsam skjuvning, är den koniska dubbelskruven och cylindern arbetshästen för hård PVC och trä-plast extrudering. Den fungerar bäst för:

  • PVC-rör— Vattenförsörjning, dränering och ledningsrör från torrblandad PVC.
  • PVC-profil— fönster- och dörrprofiler, kantband och trim.
  • PVC skiva och plåt— skumskiva, plåt i marmorlook och fritt skumbräda (se vårKonisk dubbelskruv av PVC-skiva).
  • WPC (trä-plastkomposit)— Trädgård, väggpaneler och profiler av träfiberfyllda föreningar.
  • PE-baserade och harts-kakelprodukter— inklusive takpannor av korrugerad harts och PE-fyllda profiler.
  • PVC-pelletisering— omvandla PVC-torrblandning till granulat för användning i efterföljande led.
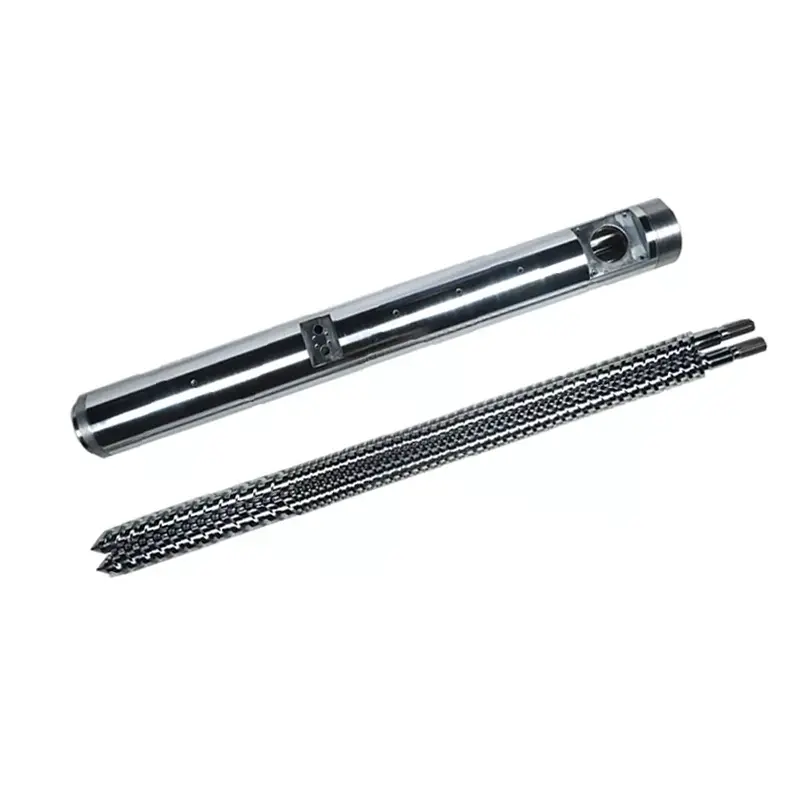
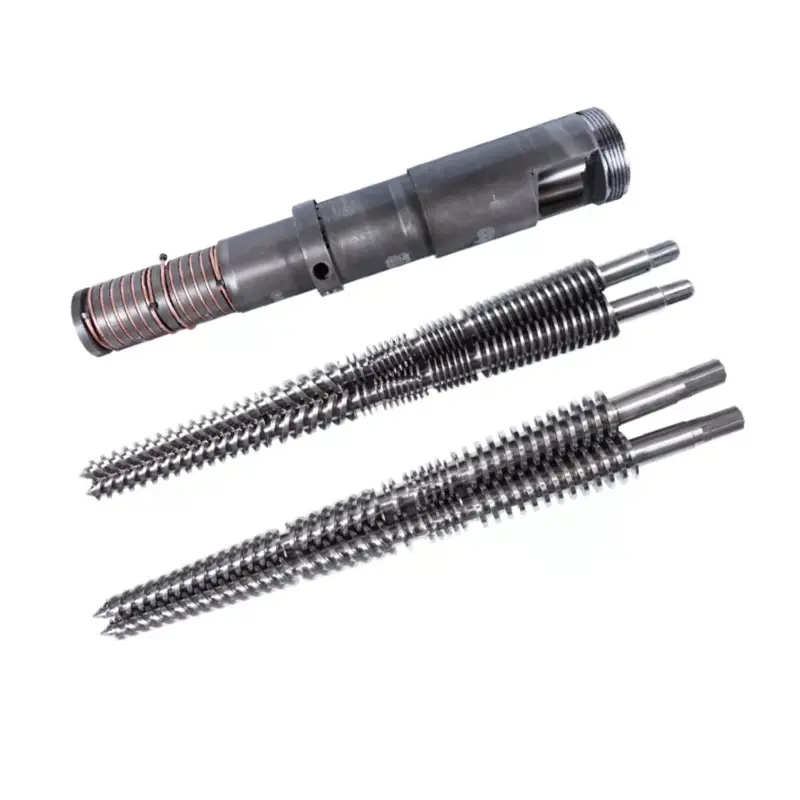
PVC board conical twin screw barrel for foam and marble sheet extrusion
Konisk dubbelskruvcylinder konfigurerad för PVC-skivor och extrudering av skumskivor.

Hur man väljer rätt konisk dubbelskruvpipa

Urvalet handlar om tre frågor: vilket material kör du, vilken effekt behöver du och hur slitande är din formulering? Använd matrisen nedan som utgångspunkt och bekräfta sedan den exakta storleken mot din maskin.

Ditt material/behov Föreslagen konfiguration Yta/materialval
Styv PVC-rör & profil Standard konisk geometri anpassad till din extruder (t.ex. 55/110, 65/132) Nitrerad 38CrMoAlA för ren PVC med låg fyllnadsgrad
PVC + högt CaCO₃ fyllmedel Konisk med förstärkt slitzon, eller stega upp till parallell motroterande Bimetall/volframkarbidskikt (62 HRC) för nötning
WPC / träfiberföreningar Konisk med stark ventilation och slitageskydd Bimetallisk - träfiber + fyllmedel är mycket nötande
PVC-skumskiva/ark Konisk avstämd för kontrollerad smälttemperatur och stabilt tryck Nitrerad eller bimetallisk beroende på fyllmedelsnivå
Hög effekt på samma fotavtryck Större diameterförhållande och/eller längre effektiv längd Matcha hårdhet till körtimmar och fyllnadsmängd

Oavsett svaret är det enskilt viktigaste steget att matcha pipan till din befintliga maskin. Koniska delar är i själva verket anpassade till extrudern de körs i, så en ritning - eller ett prov med nyckeldimensionerna (matnings-/dynsdiameter, centrumavstånd, total längd och flänsdetaljer) - låter oss citera en exakt passande ersättning snarare än en "tillräckligt nära" del. Om du behöver hela linjen snarare än komponenten bygger vi ocksåkompletta extrudermaskiner.

Grundläggande installation och kabeldragning

En precisionspipa fungerar bara om den är installerad kvadratisk, ren och korrekt uppvärmd. Stegen nedan är en allmän översikt — följ alltid din maskinbyggares manual och spärrprocedurer.

  1. Stäng av och lås ut.Isolera drivenheten och alla värmare innan du tar bort den gamla pipan. Bekräfta nollenergi innan du börjar.
  2. Rengör de matchande ytorna.Ta bort gammalt tätningsmedel, kol och grader från flänsar och lokaliseringsytor så att det nya fatet sitter fast utan förvrängning.
  3. Montera och rikta in.Montera den koniska pipan på växellådan/matarhuset, kontrollera koncentriciteten och att skruvarna vrider sig fritt för hand innan ström tillsätts.
  4. Anslut värmezonerna.Återanslut bandvärmare och kyla per zon (matning → kompression → mätning), och koppla ihop varje termoelement till rätt styrkanal så att ingen zon är korskopplad.
  5. Sätt en blötprofil.Sätt upp tunnan långsamt till temperatur och låt den blötläggas så att stål och smälta utjämnas innan du sätter i skruvarna — kallstart riskerar vridmomentskador.
Tips för värmezon:håll matningszonen svalast och steg upp temperaturen mot formen. Ojämna eller felkarterade zoner är en av de vanligaste orsakerna till svallande och svarta ränder - värt att dubbelkolla efter varje fatbyte.

Felsökning och slitage

De flesta problem med koniska tunnor tillkännager sig själva som instabil produktion, överhettning eller nedbruten produkt. Använd den här tabellen för att snabbt gå från symptom till trolig orsak att åtgärda.

Symptom Trolig orsak Fixera
Effekten fluktuerar / stiger Inkonsekvens i matningen, slitna flygningar eller temperaturavvikelser Kontrollera matning, verifiera zontemperaturer, mät skruv/pipa spel
Överhettning Obalans i värmaren, överdriven friktion eller blockerad kylning Inspektera varje zon och kylkrets; kartlägga om termoelement
Dålig mjukgöring Fel skruvuppsättning eller sliten pipa Verifiera konfigurationen; kontrollera om det finns ett förstorat avstånd från slitage
Svarta linjer/ränder Döda fläckar som håller försämrat material eller hål Rengör och rengör noggrant; inspektera hålet och skruvytan
Överdrivet / snabbt slitage Slipmedel, dåligt underhåll eller underspecifik hårdhet Uppgradera till en tunna av bimetall/volframkarbid; skärpa underhållet

Bärandet är normalt - målet är att göra det långsamt och förutsägbart. Slipmedel (CaCO₃, träfiber, glas) angriper hålet och flyger snabbast, vilket är exakt varför ett djupare, hårdare inre lager betalar sig själv. En 62 HRC volfram-tillsatt yta håller helt enkelt längre mot dessa föreningar än en standard 58 HRC-finish, vilket förlänger intervallet mellan ombyggnaderna.

Underhållschecklista

Korta, regelbundna kontroller förhindrar de dyra felen. Bygg in dessa i din rutin:

Intervall Kontrollera Handling
Varje skift Zontemperaturer och ampere Loggavläsningar; undersöka eventuell drift från baslinjen
Varje vecka Smältkvalitet och ytfinish Håll utkik efter nya streck, geler eller utgångsförändringar
Månatlig Rensning och visuell borrning/skruvkontroll Rengör döda fläckar; leta efter poäng eller missfärgning
Kvartalsvär Skruv/pipa spel Mät gapet; jämför med spec för att spåra slitagehastighet
Efter behov Värmare & termoelement integritet Byt ut trasiga band/sensorer innan de orsakar dålig produkt

Vanliga frågor

Vad är en konisk dubbelskruvcylinder?

Det är en avsmalnande dubbelhåls extruderingskomponent där två koniska skruvar roterar inuti en matchande konisk cylinder. Konan komprimerar och mjukgör material över en kort längd, vilket gör den koniska skruvcylindern idealisk för PVC-rör, profil, plåt och WPC extrudering.

Vilka material är det bäst att använda till?

Styv PVC (rör, profil, skiva och plåt), trä-plastkomposit, PE-baserade profiler och hartsplattor, plus PVC-pelletering. Den hanterar torrblandningspulver med låg bulkdensitet särskilt bra tack vare dess stora inmatningsände.

Hur skiljer den sig från en parallell dubbelskruvspipa?

En konisk cylinder avsmalnar och bygger hög kompression med skonsam skjuvning, som passar direkt PVC/WPC-extrudering. Aparallell dubbelskruvpipahåller en konstant diameter och högre skjuvning, vilket passar blandningar, masterbatch och formuleringar med mycket fyllmedel.

Vad är det typiska spelet mellan skruv och pipa?

Spelrum är det lilla gapet mellan spetsen och hålets vägg. Den sitter tätt och exakt på en ny del; eftersom den öppnar upp från slitage, effekt och tryckfall. Att mäta det med jämna mellanrum är det tydligaste sättet att spåra fatslitage.

Hur installerar jag en konisk dubbelskruvcylinder?

Stäng av och lås ut, rengör de passande ytorna, montera och rikta in så att skruvarna kan vridas fritt, koppla in varje värmezon och termoelement korrekt, för sedan upp cylindern till temperatur långsamt och blötlägg den innan du startar skruvarna.

Vad orsakar slitage i koniska dubbelskruvar?

Främst slipande fyllmedel som kalciumkarbonat, träfiber och glas, som förvärras av korrosion från PVC-bearbetning, dåligt underhåll och underspecificerad hårdhet. Ett djupare bimetall- eller volframkarbidskikt motstår alla tre mycket bättre.

Hur ofta ska pipan inspekteras eller bytas ut?

Gör visuella kontroller och utrensningskontroller varje månad och mät avståndet kvartalsvis. Tidpunkten för utbyte beror på fyllnadsbelastningen och körtimmar - spåra slitagetrenden snarare än att vänta på ett fel, och bygg om eller byt ut när spelrummet passerar spec.

Hur väljer jag rätt storlek för min extruderingslinje?

Matcha diameterförhållandet och längden till din extrudermodell och måleffekt, välj sedan en ytbehandling baserat på hur nötande din formulering är. Skicka en ritning eller ett prov med viktiga mått så att pipan passar exakt, inte en uppskattning.

Behöver du en konisk dubbelskruvspipa som passar din maskin?

Skicka oss din ritning - eller ett prov med nyckelmåtten - så kommer våra ingenjörer att specificera en exakt passande konisk dubbelskruv och cylinder med rätt hårdhet för ditt material. Med egen nitrering, bimetall- och volframkarbidbearbetning bygger vi delar som når 62 HRC inuti hålet för lång livslängd.

Få en offert inom 12 timmar →
Nanhaiya (Zhoushan) Plastic Machinery · 500+ globala kunder ·enda, konisk tvilling & parallell tvillingskruvfat
Relaterade nyheter
Lämna ett meddelande till mig
X
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies. Sekretesspolicy
AvvisaAcceptera