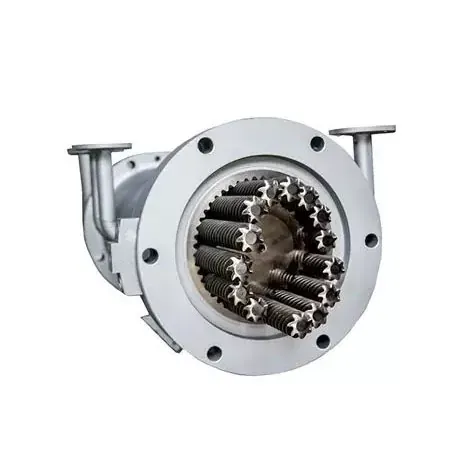
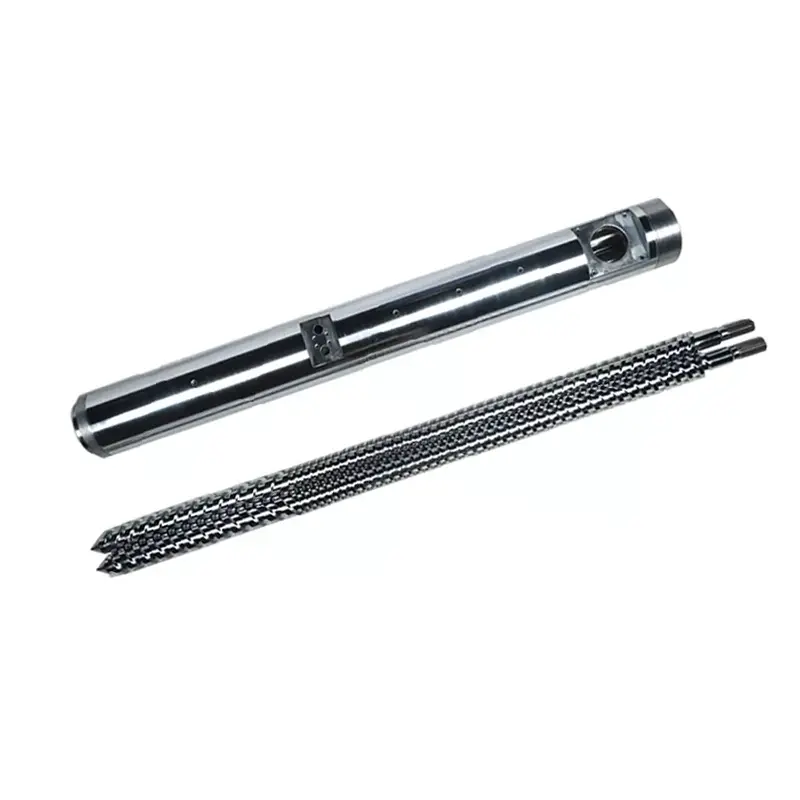
Koniska och parallella dubbelskruvextrudrar: vad jämför vi?
Vad är en konisk dubbelskruvextruder?
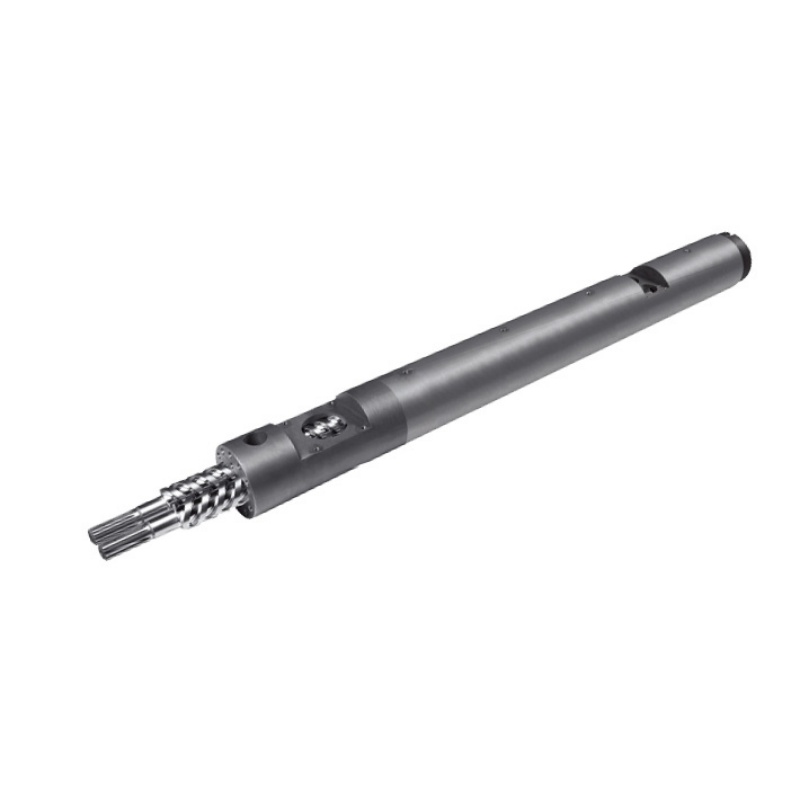
En konisk dubbelskruvextruder har skruvar vars ytterdiameter ändras längs bearbetningslängden. I det konventionella PVC-arrangemanget som diskuteras här är matningsänden större och utmatningsänden mindre. En beskrivning som "konisk skruvextruder" lämnar fortfarande rotationsriktningen, ingreppsarrangemanget och tillämpningen att bekräftas.
Vad är en parallell dubbelskruvextruder?
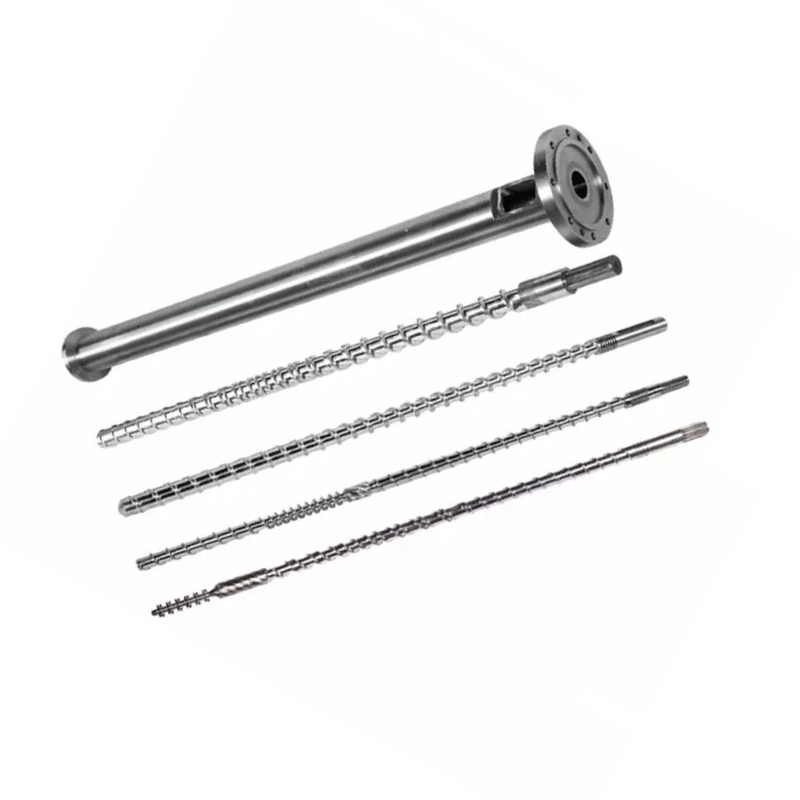
En parallell dubbelskruvextruder har parallella skruvaxlar och en konstant nominell ytterdiameter längs bearbetningssektionen. Kanalgeometrin kan fortfarande ändras. Ordet "parallell" berättar inte om skruvarna roterar tillsammans eller i motsatta riktningar, eller om maskinen är avsedd för blandning eller direkt extrudering av produkten.
Nastaj och Wilczyński skiljer på samroterande och motroterande dubbelskruvsextrudering i sina2024 forskning om motroterande extrudering uppskalning. Deras diskussion identifierar PVC-pulverbearbetning som en viktig motroterande applikation. Den processskillnaden är utgångspunkten för en meningsfull jämförelse.
Håll inköpsuppgiften konsekvent
För PVC-torrblandningsextrudering, jämför de relevanta koniska och parallella konfigurationerna under samma produktkrav. Överför inte ett höghastighetsanspråk på samroterande blandning till en motroterande rörmaskin bara för att båda har parallella skruvar. Om din uppgift är sammansatt produktion, använd vår bredarevägledning för val av material och extruderingssystematt etablera processen först.
För en ny linje måste maskinleverantören definiera hela driftkonfigurationen. För utbyteskomponenter börjar vi med den installerade maskinen och dess ritningar. En offert på skruv och fat kan inte i sig fastställa om en annan maskinarkitektur är lämplig.
Hur geometri, centrumavstånd och modellstorlekar skiljer sig åt
Den användbara geometriska distinktionen är var materialet har plats och var monteringen måste passa. I det konventionella koniska arrangemanget varierar diameter och separation av skruvaxlarna längs bearbetningslängden. I ett parallellt arrangemang förblir axlarna parallella. Ingen av beskrivningarna anger kanaldjup, lokal kompression, arbetsspel eller hela tryckuppgiften.
Ett diameterpar är inte en kapacitetsklassificering
Vårsortiment av koniska dubbelskruvarlistar par inklusive Φ65/Φ132 och Φ80/Φ156. Innan du beställer, bekräfta vilka ändar ritningen identifierar och tillhörande bearbetningslängd. Läs inte den andra siffran som en rördiameter eller ett förhållande mellan längd och diameter. L/D är dimensionslös; en diameter bär en längdenhet.
DePVC-rör parallellskruvsidan listar Φ45 till Φ150 mm och L/D 32 till 38, med anpassning. Det här är produktens publicerade alternativ. De upprättar inte en likvärdig konisk storlek eller ett universellt effektområde.
Inkludera driv- och stödarrangemanget
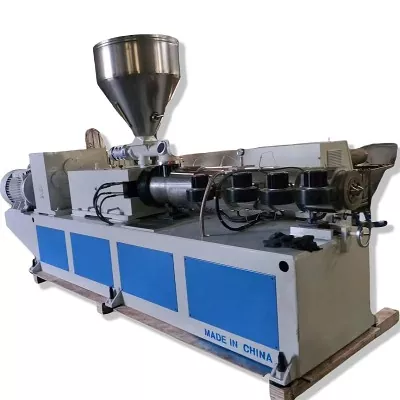
Vi skulle begära växellådans utgångslayout, anslutningsdetaljer och tillåtet driftomslag tillsammans med ritningen av bearbetningsenheten. Lagerutrymme eller en större diameter på matningsänden är inte en ersättning för en verifierad vridmoment-, hastighets- och dragkraftsspecifikation. Jämför kompletta förslag istället för att sluta sig till mekanisk kapacitet från ett fotografi.


Konisk vs parallell dubbelskruvextruder: en likvärdig jämförelse
Båda konfigurationerna förtjänar utvärdering när de föreslås för samma PVC-jobb. Deras potentiella fördelar blir användbara först efter att leverantören identifierat den faktiska skruvprofilen, matningsarrangemanget, drivningen och driftsförhållandena. Vi skulle använda följande tabell för att jämföra förslag, snarare än att ge en universell vinnare för varje rad.
| Beslut | Konisk konfiguration | Parallelll konfiguration | Bevis att begära |
|---|---|---|---|
| Materialintag | Kontrollera inmatningsändens geometri och användbara intag med den avsedda pulverblandningen. | Kontrollera matningsöppning, kanalprofil och matningssystem för samma blandning. | Foderform, skrymdensitet och stabil matningshastighet. |
| Fusion och termisk historia | Utvärdera den förändrade geometrin med hastighet, fyllning och temperaturkontroll. | Utvärdera den valda bearbetningslängden och lokal kanals geometri. | Definierat material, processfönster och färdiga produktresultat. |
| Avluftning | Bekräfta ventilationspositionen och de processförhållanden som behövs där. | Bekräfta avluftningspositionen och nedströms tryckuppbyggande plikt. | Provobservationer och överenskomna villkor för ventilationssystemet. |
| Tryck och drivbelastning | Använd de faktiska driv- och bearbetningsenheternas gränser. | Använd de faktiska driv- och bearbetningsenheternas gränser. | Leverantörsgodkända driftkuvert och stansdrift. |
| Utgångsområde | Bekräfta godkänd utmatning vid önskade produktstorlekar. | Bekräfta godkänd produktion vid samma kvalitetsgränser. | Stabila minimala och maximala produktionspunkter. |
| Energi | Mät den aktuella operationspunkten. | Mät den aktuella operationspunkten. | kWh per accepterat kg, med angiven gräns och tidsperiod. |
| Slitage och byte | Inspektera passande delar och tillåtna justeringsförhållanden. | Inspektera båda skruvarna och båda cylinderhålen. | Placerad slitkarta och byteskop. |
| Investering | Inkludera installation, hjälpmedel och önskat produktionssortiment. | Inkludera samma projektomfattning. | Speciella offerter med motsvarande undantag och acceptvillkor. |
I abstraktet av hansjämförelse av parallell och konisk extrudering, S. Seifert bedömer konfiguration, uppehållstid och skjuvning mot PVC-slutanvändning. Det stöder en processspecifik jämförelse; den tillhandahåller inte en universell rörstorleksavskärning eller en energibesparingsprocent för ett nytt köp.
Hur din PVC-formulering ändrar beslutet
Börja specifikationen med vad som kommer in i maskinen och vad som måste lämna formen. "Styv PVC" är för brett för att jämföra två förslag. Vi skulle begära hartskvalitet, fyllmedelstyp och laddning, stabilisator och smörjsystem, återvunnet innehåll, foderform och beredningsmetod. Spela in receptrevisionen så att provet och offerten beskriver samma material.
Håll sammansättningsenheter tydliga
En laddning i phr betyder delar per hundra delar harts, inte viktprocent av hela föreningen. Som ett enkelt sammansättningsexempel innehåller 100 massdelar harts plus 50 delar fyllmedel, utan andra ingredienser, 50 ÷ 150 = 33,3 % fyllmedel av total massa. Om du lägger till andra ingredienser ändras den procentandelen. Denna aritmetik upprättar inte en säker laddning för någon maskin.
Fråga hur foderkonsistensen kommer att bedömas. En förändring i bulkdensitet eller foderberedning bör registreras snarare än att döljas bakom ett oförändrat polymernamn. Om en leverantör rekommenderar annan geometri, kräv en förklaring kopplad till det identifierade materialtillståndet och produktionsuppgiften.
Definiera ett användbart fusions- och ventilationsfönster
Nastaj och Wilczyńskismotroterande extruderingsstudiebehandlar temperatur, smältutveckling och genomströmning som kopplade skalningsmål. Den beskriver även läckageflöden i sammangripande system. Vi skulle därför inte härleda hela processen från en tom kanalvolym, eller specificera skruvhastighet utan att beakta materialutvecklingen längs enheten.
Kom överens om vilka tryck- och materialtemperaturavläsningar som ska tas, var de ska tas och hur produktprover kommer att associeras med dessa avläsningar. Enbart fatbörvärden ger inte det rekordet. Ett användbart driftsfönster identifierar villkoren där den önskade produkten passerar, inte bara där maskinen fortsätter att köras.
Använd produkttester inom deras faktiska omfattning
ASTM D2152-23behandlar lämpligheten av smältning i styva PVC-rör och gjutna kopplingar genom nedsänkning i aceton. Dess publicerade begränsningar säger att den inte kan skilja termisk nedbrytning från adekvat fusion och ersätter inte andra fysiska eller kemiska tester. Det är inte ett övergripande produktkvalitetscertifikat. Alla tillämpliga lösningsmedelstester tillhör kvalificerad personal och nödvändiga säkerhetskontroller.
För ett relevant PVC-U tryckrörsprojekt med solid vägg,ISO 1452-2:2009specificerar röregenskaper och tillhörande testparametrar. Den väljer inte skruvgeometrin. Kom överens om tillämplig produktstandard, utgåva och marknadskrav innan du bestämmer vad som är accepterad produktion.
Dimensionera extrudern runt säljbar produktion
Produktionsmålet bör komma från produktschemat. Vi ber om det erforderliga effektområdet, inte bara det största röret eller det högsta katalognumret. En linje som uppfyller en hög effektpunkt kan fortfarande behöva en separat granskning för mindre produkter, långsammare drift eller en annan formulering.
Översätt linjehastighet till massflöde
För en kontinuerlig produkt, multiplicera den faktiska massan per meter med linjehastigheten och omvandla minuter till timmar. Använd den angivna produktvikten eller ett verifierat mått. Utgå inte från en generisk densitet eller väggtjocklek när du beräknar ett verkligt inköpskrav.
Erforderligt produktflöde (kg/h) = massa per meter (kg/m) × linjehastighet (m/min) × 60
För ett illustrativt rör som väger 2,0 kg/m vid 3,0 m/min är målet 360 kg/h. Vid 4,0 m/min behöver samma produkt 480 kg/h. Dessa är antagna planeringsinsatser, inte resultat från Nanhaiya-försöken. Ingendera beräkningen säger oss om en viss konisk eller parallell maskin kommer att uppfylla kvalitetskravet.
Kontrollera resten av raden
Granska blandning och foderberedning uppströms, sedan kalibrering, kylning, avdragning och skärning nedströms. Be de ansvariga utrustningsleverantörerna att bekräfta de föreslagna produktionspunkterna. Om en befintlig kylsektion endast stöder den aktuella produkthastigheten, godkänner inte en högre linjehastighet en högre ledningshastighet att godkänna mer extruderutmatning.
Även tryckplikt hör hemma i jämförelsen. Att byta produkt eller form kan ändra maskinens uppgift även när önskat kg/h förblir detsamma. Registrera verktygs- och mätplatserna med varje produktionspunkt så att kapacitetsanspråket förblir tolkbart.
Jämför ett produktionssortiment
Vi skulle lista ut den konfiguration som kan visa det erforderliga utbudet med en acceptabel produkt och sedan jämföra dess kostnader. Lägg inte till en godtycklig säkerhetsprocent och ring den valda maskinen. Eventuell reservkapacitet bör motsvara ett definierat framtida produkt, plikt eller driftkrav som leverantören har granskat.
Jämför energi, slitage och total driftskostnad
Motorns klassificering är en kapacitetsspecifikation, inte en uppmätt energiräkning. För en användbar jämförelse av energiförbrukningen för en extruder med dubbelskruv, definiera vad mätaren innehåller: drivning och värmare, hela extrudern eller hela linjen. Behåll den gränsen oförändrad och ange om uppstart och underkänd produktion ingår.
Dela energi efter accepterad produkt
Specifik energi (kWh/kg accepterad) = uppmätt energi under intervallet ÷ accepterad produktmassa under samma intervall
Följande exempel på en timme är hypotetiskt. Båda kandidaterna använder samma produktacceptanskriterier och energimätaregräns. Den visar varför bruttogenomströmning och accepterad effekteffektivitet kan leda till olika slutsatser.
| Planeringsexempel på en timme | Kandidat A | Kandidat B |
|---|---|---|
| Energi inom den angivna gränsen | 100 kWh | 120 kWh |
| Bruttoproduktmassa | 500 kg | 600 kg |
| Godkänd produktmassa | 480 kg | 540 kg |
| Energi per brutto kg | 0,200 kWh/kg | 0,200 kWh/kg |
| Energi per accepterat kg | 0,208 kWh/kg | 0,222 kWh/kg |
B levererar mer accepterat material i intervallet; A använder mindre energi per accepterat kilo. Det är en kompromiss vid köp, inte bevis på att någon av geometrierna vinner. Ange den efterfrågade produktionshastigheten och upprepa jämförelsen vid de driftspunkter som är relevanta för produktionsschemat.
Ange slitskydd separat
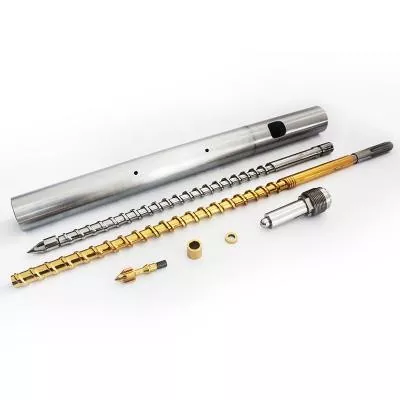
VårPVC-skiva konisk produktsidalistar 38CrMoAlA och nitrerings- eller bimetallbehandlingsalternativ. Dessa val skapar inte en livslängdsmultiplikator. Vi skulle specificera arbetsytor, materialsystem och inspektionskrav mot den faktiska formuleringen och slitageplatsen, snarare än att välja enbart med en legeringsetikett.
Inkludera avvisat material, bytestid, planerat underhåll och utbytesomfattning i kostnadsjämförelsen. Använd faktiska driftsuppgifter eller tydligt identifierade uppskattningar för dessa indata. Ett lägre inköpspris svarar inte på om den föreslagna monteringen uppfyller produktionssortimentet eller passar den installerade utrustningen.
Hur man väljer en dubbelskruvextruder för din PVC-applikation
Vår rekommendation är att behålla båda geometrierna på kortlistan när ingen av dem ännu har uteslutits av process eller mekanisk bevisning. Ta sedan bort olämpliga konfigurationer med den faktiska applikationen. "Rör", "profil" och "bräda" identifierar produktfamiljer, inte fullständiga extruderingsspecifikationer.
PVC-rörsträngsprutning
Vi publicerar både enKonisk skruvpipa av PVC-röroch aPVC-rör parallellskruv. Det är en anledning att jämföra konfigurationer, inte ett löfte om att varje storlek passar varje rör. Börja med produktdimensioner, sammansättning, tryckbelastning och erforderliga stabila utgångspunkter.
Den koniska rörsidan innehåller appliceringsband på 16 till 63 mm, 50 till 110 mm och 90 till 160 mm. Dessa siffror beskriver listade rörapplikationer. De är inte skruvdiametrar och fastställer inte en universell maximal rörstorlek för koniska maskiner.
Profiler och brädor
För en profil, inkludera snittritning, vikt per meter, kalibreringsarrangemang och krav på dimensionsgodkännande. För en bräda, identifiera om den är solid eller skummad och definiera accepterad tjocklek, densitet där det är relevant, yt- och dimensionskrav. En förändring i produktkonstruktionen förtjänar en ny processöversyn.
VårSpecifikationsguide för PVC-skumskivortäcker ersättningsbrevet mer i detalj. Vi skulle hålla den applikationsspecifika recensionen åtskild från en allmän geometrijämförelse. PVC-baserade träkompositer behöver också en egen formuleringsgranskning; överför inte en slutsats från en PE- eller PP-baserad komposit enbart för att båda produkterna kallas WPC.
När du ska öppna valet igen
Gå igenom specifikationen igen när receptet, foderformen, kvalitetsmålet eller produktschemat ändras. För en oförändrad befintlig process bör en korrekt matchad ersättning utvärderas innan man föreslår en maskinkonvertering. För en utökad produktionsuppgift, be maskinleverantören att granska hela linjen istället för att lova förändringen enbart genom skruvgeometri.
Om en befintlig konisk linje redan täcker det erforderliga kvalitets- och effektområdet, skulle vi först bedöma en matchad konisk ersättning, inte sälja en parallell konvertering som en automatisk uppgradering. Samma resonemang gäller för en tillfredsställande parallell linje. För en ny produktionsuppgift, välj konfigurationen med demonstrerad applikationspassning; ett högre inköpspris eller en större nominell diameter är inte det beviset.
Kan du byta ut eller konvertera den befintliga skruven och pipan?
En konisk dubbelskruvcylinder och en parallell dubbelskruvcylinder är inte utbytbara enheter. Innan du diskuterar konvertering, skaffa en fullständig maskingenomgång. Växellådans utgångsarrangemang, axelanslutningar, cylindermontering och bearbetningsenhetslayout hör till den recensionen, tillsammans med matnings-, ventilations-, värme- och kylgränssnitt.
Innan jag rekommenderar en annan skruvgeometri
När jag granskar ett PVC-extruderingsproblem är min första fråga om vi återställer den ursprungliga processen eller ber maskinen att göra ett annat jobb. Att byta ut slitna komponenter och öka produktionskapaciteten kräver olika bevis. Jag skulle inte rekommendera att byta mellan koniska och parallella skruvar bara för att linjen har blivit instabil.
Om produktionen fluktuerar börjar jag med att begära revidering av formuleringen, utfodringsförhållanden, driftsjournaler och resultat av inspektion av färdiga produkter. Jag vill att tryck, temperatur, skruvhastighet och accepterad effekt ska registreras under samma period. Att jämföra gårdagens toppproduktion med dagens genomsnitt säger mig lite om materialet eller produkten har förändrats.
Därefter granskar jag den mekaniska konfigurationen. Ritningspaketet ska identifiera rotationsriktning, skruvgeometri, centrumavstånd, drivanslutningar och cylindergränssnitt. För en ersättningsmontering behöver jag också mått knutna till namngivna positioner på båda skruvarna och båda cylinderhålen. Ett modellnummer är en startreferens, inte tillstånd att tillverka.
Jag separerar sedan de möjliga åtgärderna. En utfodringsfråga behöver en utfodringsutredning. Misstänkt slitage kräver en matchad inspektionsrapport. En ändrad formulering kräver en processöversyn. Om måleffekten har ökat måste kyl-, avdrags- och skärutrustningen in i diskussionen innan jag rekommenderar en större bearbetningsenhet.
Innan en beställning fortsätter skulle jag komma överens om två acceptanssteg: mekanisk passning och produktionsprestanda. Den första kontrollerar om monteringen matchar maskinen; den andra kontrollerar om det överenskomna materialet ger en acceptabel produkt under definierade villkor. Att hålla dessa beslut åtskilda ger köparen en tydligare väg från det ursprungliga problemet till en försvarbar ersättningsspecifikation.
Behandla inte justering som en universell slitagereparation
All axiell justering måste följa maskintillverkarens tillåtna procedur och gränser. Flytta inte en konisk uppsättning bara förrän uteffekten verkar återhämta sig. För inspektion och skruvborttagning, använd anläggningens godkända isolerings-, kylnings- och lyftprocedurer med kvalificerad personal. Vårparallellt dubbelskruvsspel och slitstyrkaförklarar hur man organiserar en matchad mätpost.
Vad ska du skicka för en offertförfrågan och produktionsprov?
Varför jag inte skulle godkänna en ersättning enbart från katalognummer
När jag jämför Nanhaiyas publicerade koniska och parallella skruvfatalternativ, separerar jag först specifikationsformaten. Det koniska området inkluderar diameterpar som Φ65/Φ132 och Φ80/Φ156. Dessa katalogposter identifierar kandidatkonfigurationer; de skapar inte likvärdig effekt eller utbytbarhet med en annan enhet.Nanhaiya koniska specifikationer
PVC-rörets parallella skruvpipa-sida publicerar ett diameterintervall på Φ45 till Φ150 mm och ett L/D-förhållande på 32 till 38, med anpassning tillgänglig. Dessa siffror beskriver det produktutbudet, inte varje parallell dubbelskruvsextruder.Nanhaiya PVC-rör parallella specifikationer
En 65 mm parallell konfiguration kan därför inte behandlas som en ersättning för en 65/132 konisk enhet eftersom båda beskrivningarna innehåller "65". Jag skulle inte heller tolka den andra koniska diametern som ett L/D-förhållande eller en färdig rördiameter.
Min slutsats från denna specifikationsgranskning är att katalogen kan hjälpa till att lista produkter, men den kan inte godkänna en konvertering. Innan jag rekommenderar en montering skulle jag kräva maskinkonfiguration, gränssnittsritningar, formulering och produktionsmål. Jag skulle sedan skilja dimensionell kompatibilitet från processprestanda som fortfarande behöver verifieras.
Det ger köparen ett konkret resultat av jämförelsen: en definierad ritning-granskning och försöksomfattning, snarare än ett ounderbyggt löfte om att ändra skruvgeometrin kommer att öka produktionen eller minska energiförbrukningen.
Förbered och validera en jämförbar specifikation
-
Definiera produkten och formuleringen
Identifiera produktritning, receptrevision, foderform och tillämpliga kvalitetskrav. Registrera fyllnadsladdning med sina enheter och inkludera det avsedda produktsortimentet.
-
Bekräfta linjebegränsningarna
Ange de erforderliga accepterade utgångspunkterna och identifiera de matnings-, driv-, verktygs-, kylnings-, avdragnings- och skärförhållanden som måste stödja dem.
-
Kontrollera maskinen och ritningarna
Ange maskinidentitet, rotationsarrangemang, skruv- och cylinderritningar, drivanslutningar, monteringsgränssnitt och positionerade slitagemått för reservdelar.
-
Definiera varje kandidatkonfiguration
Be leverantören identifiera geometri, material, arbetsytor, relevanta hjälpmedel och undantag från offerter. Separera komponentomfattningen från alla kompletta maskinbyten.
-
Kom överens om testvillkor och register
Fixa material, produkt, provtagningsperiod och energigräns. Registrera hastighet, tryck och temperaturer på namngivna platser, brutto och accepterad effekt, kasseringar, ventilationsförhållanden och produkttestresultat.
-
Acceptera mekanisk passning och tillverkning separat
Kontrollera den medföljande monteringen mot den godkända ritningen, utvärdera sedan produktionen mot de överenskomna kvalitets- och produktionskriterierna. Behåll de två acceptansposterna kopplade till den testade konfigurationen.
Skicka Nanhaiya en pvc-tröja med skruv och fat
För koniska eller parallella komponenter, skicka maskininformation, formulering, produktritning och aktuella produktionsposter. Ange om du behöver återställa en befintlig process eller bedöma en ändrad arbetsuppgift, så komponentförslaget tar upp rätt uppgift.
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
E-post:info@nhyscrew.com
Plats: Dinghai-distriktet, Zhoushan, Zhejiang, Kina.
Vanliga frågor
Samroterar alltid parallella dubbelskruvextrudrar?
Nej. Parallell beskriver skruvaxelgeometri, medan samroterande och motroterande beskriver rörelse. Ange båda fälten när du jämför utrustning. För denna PVC-valsuppgift måste den relevanta konfigurationen och direktextruderingsplikten fastställas innan kapacitet, blandning eller energianspråk från en annan typ av dubbelskruvsmaskin används.
Är en konisk dubbelskruvextruder alltid bättre för PVC?
Nej. En PVC-formulering och produktkrav väljer inte en geometri själva. Jämför de föreslagna koniska och parallella konfigurationerna under överenskomna utfodrings-, kvalitets- och produktionsförhållanden. För en ersättning begränsar den installerade maskinen och godkända gränssnitt valet innan en processjämförelse kan godkänna en annan arkitektur.
Vilken design använder mindre energi per kilo?
Geometrietiketten fastställer inte svaret. Mät energi och accepterad produktmassa över samma intervall, med en angiven utrustningsgräns. Jämför de driftspunkter som behövs för produktionsschemat. En maskin kan leverera mer accepterat kg/h samtidigt som den använder mer kWh per accepterat kilogram vid den tidpunkten.
Kan en konisk skruv och pipa ersätta en parallellsats?
De är inte utbytbara enheter. En konvertering kräver genomgång av maskinarkitekturen, växellådans utgångar, axelanslutningar, montering och processgränssnitt. För en vanlig ersättningsorder, ange en matchad montering för den installerade maskinen. Godkänn inte konvertering från ett katalogmodellnummer eller delat diametervärde.
Vad säger ett modellnummer som 65/132 dig?
Nanhaiya listar Φ65/Φ132 som ett koniskt skruv-och-pipdiameterpar. Bekräfta dimensionsplatserna och fullständig geometri på ritningen. Beteckningen ensam fastställer inte bearbetningslängd, rotationsriktning, effekt, rörstorlek eller utbytbarhet. Den andra diametern är inte ett dimensionslöst L/D-förhållande.
Vilken information behövs för att jämföra båda konfigurationerna?
Tillhandahålla formuleringsrevision, foderform, produktritning, kvalitetskrav och erforderligt accepterat utdataintervall. Inkludera maskinkonfiguration och gränssnitt för utbytesarbete. Be varje leverantör att ange den föreslagna utrustningens omfattning och provförhållanden, jämför sedan mekanisk passning, produktacceptans och driftskostnad som separata beslut.