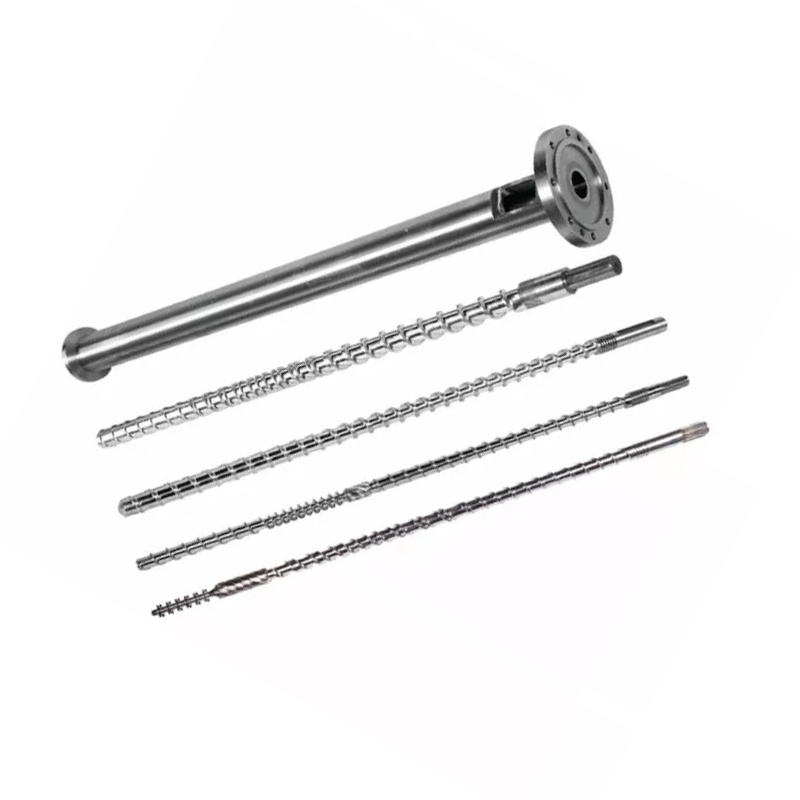
Ett användbart citat börjar med PVC-formuleringen och den installerade maskinen, inte en diameter och ett fotografi. Den här guiden förvandlar processplikten, slitna delar och acceptansmål till en inköpsspecifikation som en fabrik faktiskt kan tillverka.
För högfylld PVC, ange det kompletta receptet i phr, matningsmetod, slutprodukt, erforderlig effekt, skruvrotation, centrumavstånd, anslutningsmått och slitagekarta för både skruvar och piphål. Välj nitrering, kromplätering eller ett bimetallskikt mot den faktiska slitaget. Godkänn ritnings- och besiktningsmetoden innan priset blir den avgörande faktorn.

Definiera extruderingsjobbet innan du diskuterar skruven
"Parallell tvillingskruv för högfylld PVC" är en produktfamilj, inte en komplett specifikation. Det berättar inte om linjen gör tryckrör, dräneringsrör, profil, plåt eller skumskiva. Det utesluter också om extrudern bereder blandning eller matar en formningsform direkt.
Dessa distinktioner ändrar tullen längs pipan. Matning, sammansmältning, distributiv blandning, devolatilisering och tryckalstring sker inte på samma sätt på varje linje. Drivningen, växellådan, nedströmsdynan och kylutrustningen sätter gränser som en skruvdragning inte kan ta bort.
Vår fabriksvy:vi skulle inte godkänna en geometriändring från enbart fyllnadsprocent. Först frågar vi vad den nuvarande linjen gör bra, var den blir instabil och vilket resultat som måste förbättras. Om den befintliga produkten är acceptabel och uppgiften är att ersätta, kan det vara säkrare att bevara beprövad geometri än att lägga till en aggressiv blandningsfunktion utan bevis.
Börja förfrågan med att välja ett mål: återskapa den ursprungliga plikten, korrigera ett uppmätt slitageproblem eller design för en ny formulering och produktion. Att kombinera alla tre i en vag förfrågan gör leverantörsförslag omöjliga att jämföra.



En fabrik kan bara designa kring den formulering den får
För PVC är "30% filler" inte tillräckligt exakt. Ange ingredienser i delar per hundra harts, normalt skrivet som phr, och tillhandahåll även den färdiga blandningssammansättningen om ditt internkontrollsystem använder viktprocent. De två uttrycken delar inte samma nämnare.
Registrera PVC-hartskvalitet, kalciumkarbonat eller annan fyllmedelskvalitet, partikelinformation från tillverkaren av fyllmedel, stabiliseringssystem, smörjmedel, processhjälpmedel, slagmodifierare, pigment och återvunnet innehåll. Lägg till bulkdensiteten och matningsformen för den faktiska torrblandningen. Om anläggningen ändrar recept, ange driftsintervallet istället för att bara skicka det enklaste betyget.
Resten av linjen spelar roll eftersom fyllt pulver måste nå skruvarna konsekvent. I ett publicerat battenfeld-cincinnati-system använde kritadoseringsvägen omrörare för att förhindra överbryggning, gravimetrisk övervakning och en skruvgeometri anpassad för 30 till 100 delar krita. Det exemplet är specifikt för dess twinEX 93-34-linje, men inköpsläxan är bred: matardesign och skruvdesign måste ses över tillsammans.
Tillsatser förändrar också bearbetningsjobbet. Arkemas publicerade arbete om en mycket fylld PVC-golvformulering kopplar ett dedikerat bearbetningshjälpmedel med fusion och konsekvent smältbearbetning vid förhöjda kalciumkarbonatnivåer. Det är en användbar påminnelse om att samma fyllmedel phr kan bete sig annorlunda när hartset och tillsatsförpackningen ändras.

Förbereder du ett nytt högfyllt PVC-projekt?Skicka receptet under ett sekretessavtal vid behov, plus linjeritningen och målprodukten. Vi kan sedan diskutera skruv och pipa som en del av en definierad bearbetningsuppgift.
Skicka formulering och ritningSe den parallella PVC-produktenLås rotation, handenhet och maskingränssnitt
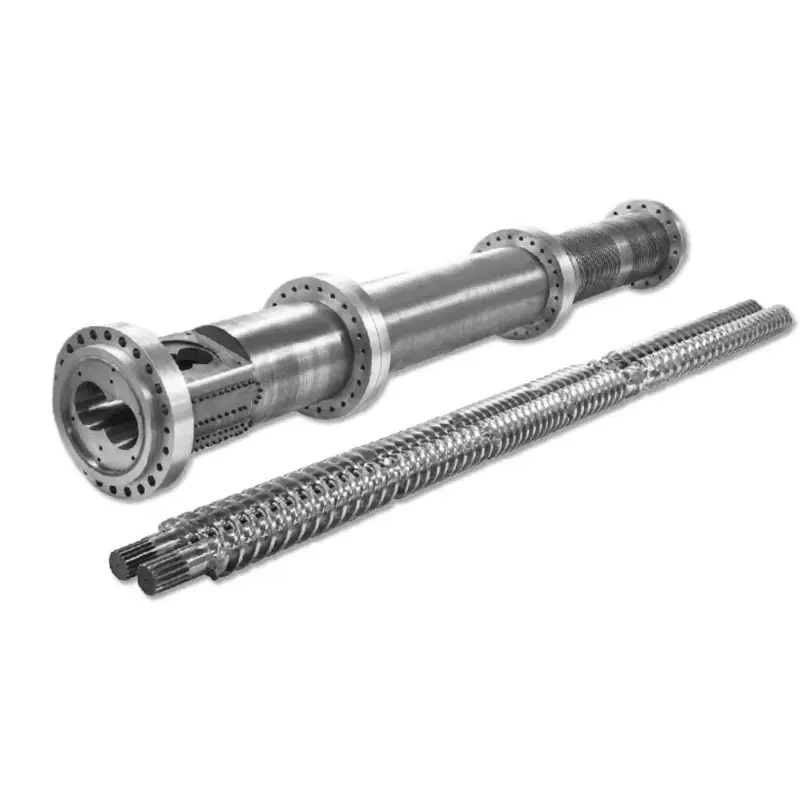
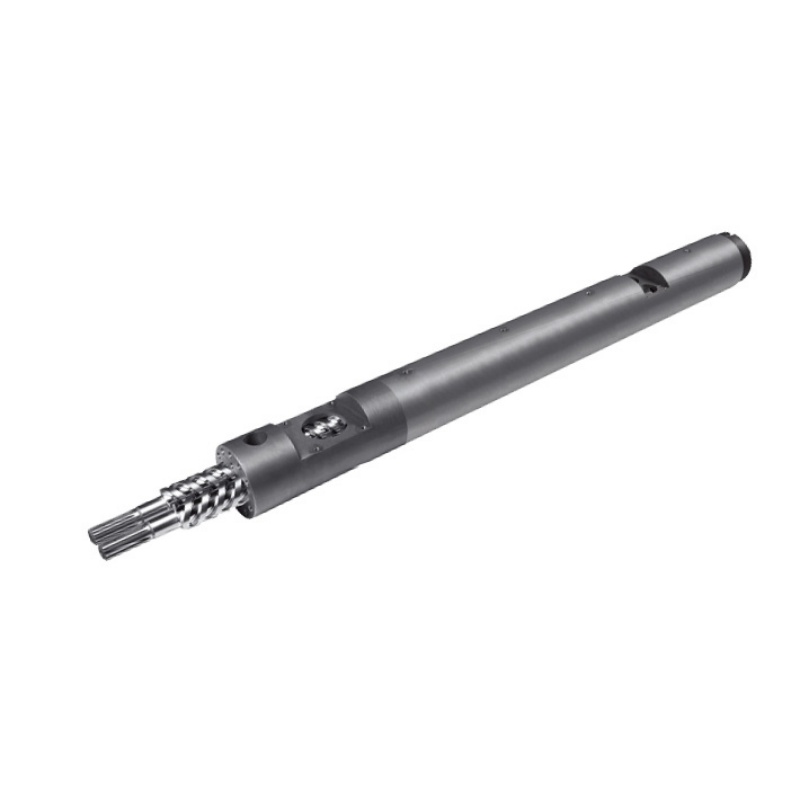
Nanhaiya levererar bådasamroterande parallella dubbelskruvarochmotroterande parallella dubbelskruvar. De är olika mekaniska konfigurationer. En leverantör bör inte sluta sig till den korrekta från ett foto av den färdiga PVC-produkten.
För en ersättning, identifiera skruvens rotation med visningsriktningen som anges på ritningen. Inkludera skruvförhållning, fasmärken, centrumavstånd, ytter- och rotdiametrar, arbetslängd, axelanslutning, splines eller nyckeldetaljer, tryckytor och pipans hålgeometri med åtta siffror.
Definiera sedan varje gränssnitt: matningsöppning, ventilering, värme- och kylzoner, termoelementhål, flänsbultsmönster, växellådans yta, brytplatta eller stansanslutning, stöd och övergripande installationshölje. Ett litet utelämnande kan hindra en annars välbearbetad uppsättning från att passa linjen.
| Område | Minsta bevis | Vanlig oklarhet att ta bort |
|---|---|---|
| Skruvpar | Godkänd ritning, vänster och höger identifiering, rotation, handenhet, fasning och anslutning | Rotation anges utan att säga vilken ände betraktaren står inför |
| Tunnhål | Centrumavstånd, hålprofil, axiella dimensioner, portar och flänsdata | En nominell håldiameter används för att beskriva hela åtta-siffran |
| Spel | Specificerade skruv-till-pipa och skruv-till-skruv-avstånd med testvillkor | Leverantören förväntas rekonstruera det ursprungliga spelet från slitna delar |
| Gränssnitt | Ritningar för växellåda, matning, avluftning, värme, kyla och matrisanslutningar | Fotografier utan mått, datum eller gängspecifikationer |
| Monteringskontroll | Parnummer, tidsmärken, installationsprocedur och krav på maskintillverkare | Två skruvar behandlade som oberoende reservdelar |
När en köpare skickar endast slitna skruvar kan vi mäta vad som finns, men slitaget har redan förändrat land, flygprofil och frigång. Vi föredrar godkänd ritning, maskindata och mått på båda komponenterna. Vi kommer inte att kalla sliten geometri för originaldesignen bara för att det är det enda provet i lådan.


Använd modellbordet som ett screeningverktyg, inte ett löfte
Vårintervall med parallella dubbelskruvarlistar fem vanliga modeller från 75 till 130 mm. De publicerade PVC-utgångsintervallen hjälper en köpare att identifiera en startplattform. De ersätter inte formuleringen, mataren, matrisen och drevgranskningen.
| Modell | Skruvdiameter | L/D | PVC-utgångskapacitet | Skruvhastighet | Drivmotor |
|---|---|---|---|---|---|
| NHY75 | 75 mm | 26 till 36 | 220 till 350 kg/h | 45 rpm | 45 kW |
| NHY90 | 90 mm | 26 till 36 | 280 till 460 kg/h | 45 rpm | 55 kW |
| NHY110 | 110 mm | 26 till 36 | 350 till 650 kg/h | 45 rpm | 75 kW |
| NHY120 | 120 mm | 26 till 36 | 500 till 800 kg/h | 45 rpm | 110 kW |
| NHY130 | 130 mm | 26 till 36 | 680 till 1 000 kg/h | 45 rpm | 132 kW |
Ett högfyllt recept kan ändra bulkmatning, smältbeteende, vridmomentbehov, slitage och formtryck. Det är därför vi ber om ett stabilt löpande produktionsrekord när ett sådant finns. Det ger en mycket bättre storleksreferens än önskad utgång ensam.
För en befintlig extruder bestämmer växellådan och cylindergränssnittet normalt storleken innan katalogen gör det. För en ny rad måste utgångsmålet vara kopplat till ett namngivet recept och standard för produktacceptans. Om offerten visar kg/h utan accepterad formulering och produkt är numret svårt att genomdriva.
Välj slitskydd från slitagekartan
DeNanhaiya PVC-pipa med parallell dubbelskruvanvänder 38CrMoAlA som sitt listade basmaterial och erbjuder nitrerade, förkromade och bimetalliska specifikationer. Det är olika konstruktioner. Att jämföra dem med det största hårdhetstalet enbart är dålig köppraxis.
| Egendom | Publicerat värde | Lägg detta i ordningen |
|---|---|---|
| Basmaterial | 38CrMoAlA | Komponent, stålkvalitet och erforderligt materialdokument |
| Värmebehandlingshårdhet | HB260 till 320 | Testplats, metod och acceptanspost |
| Nitreringshårdhet | HV950 till 1000 | Behandlad yta, mätmetod och mottagningspunkter |
| Nitreringsdjup | 0,50 till 0,70 mm | Falldjup definition och verifieringsmetod |
| Nitrerande sprödhet | Betyg 1 eller lägre | Tillämplig testmetod och rekord |
| Grovhet | Ra0,4 | Yta, riktning, cutoff och instrument |
| Skruva rakhet | 0,015 mm | Datum, uppmätt längd, stödtillstånd och metod |
| Förkromad hårdhet | HV 950 eller högre | Pläterat område och inspektionsplats |
| Kromtjocklek | 0,05 till 0,10 mm | Ritningszoner och krav på färdig tjocklek |
| Bimetallhårdhet | HRC60 till 65 | Legeringsområde, lageridentitet och testplats |
| Bimetalldjup | 2,0 till 3,0 mm | Skyddade zoner och djupkontroll |
HV och HRC är olika hårdhetsskalor, medan de angivna skiktdjupen också skiljer sig mycket. En tunn hård yta och ett djupare legeringsskikt kan inte rangordnas genom att läsa en cell. Offerten ska identifiera komponenten, exakta skyddade zoner, färdiga mått efter behandling och det dokument som används för acceptans.
Fyllnadsnamnet är också otillräckligt. Belastning, partikelegenskaper, agglomeration, återvunnen förorening och lokalt tryck påverkar alla slitagemönstret. Coperions slitråd för sin blandningsutrustning framhäver smältning, abrasiv blandning och tryckuppbyggnad som starkt belastade zoner. Den användbara principen för en ersättningsorder är att skydda de zoner som processen och mätningarna identifierar.


Osäker på om nitrering eller bimetallskydd hör hemma i anbudsförfrågan?Skicka fotografier och en mätkarta på både skruvar och pipan. Inkludera fyllmedelskvalitet, phr och produktionshistorik så att ytförslaget har en definierad anledning.
Fråga om material och behandlingSe Nanhaiya produktionsutrustningMät båda skruvarna och båda hålen vid namngivna positioner
En slitagerapport ska visa var varje värde togs. Rengör delarna, låt dem nå en stabil inspektionstemperatur, markera matningsänden och numrera axiella stationer. Mät båda skruvarna, båda cylinderloberna och det kritiska förhållandet skruv till skruv med en överenskommen metod.
Coperions publicerade diagnostiska tillvägagångssätt för sina ZSK- och STS-fat kräver rena, svala fat och kombinerar borrningsmätning med videoinspektion på vissa storlekar. Din utrustning och metod kan skilja sig åt, men disciplinen är sund: dimension och yttillstånd bör registreras tillsammans.
| Spela in | Varför det hör hemma i rapporten | Beslut den stödjer |
|---|---|---|
| Axial station karta | Förhindrar att ett lägsta eller högsta värde förlorar sin plats | Lokal reparation, zonskydd eller fullständigt utbyte |
| Båda skruvprofilerna | Visar asymmetriskt slitage och bevarar vänster/höger identitet | Byt ut en del, paret eller undersök inriktningen |
| Båda fatloberna | Avslöjar om en ny skruv fortfarande skulle köras med för stort hålspel | Endast skruvar kontra matchad skruv och pipset |
| Ytbilder | Dokumenterar poängsättning, gropfrätning, beläggningsförlust och materialavlagringar | Separera dimensionellt slitage från ett yt- eller rengöringsproblem |
| Drifttrend | Kopplar samman det fysiska tillståndet med effekt, belastning, tryck och produktkvalitet | Bekräfta att slitage orsakar det rapporterade produktionsproblemet |
Effektförlust, instabilt tryck, överhettning och dåligt produktutseende kan motivera en inspektion, men de bevisar inte att en skruv är sliten. Jämför den aktuella raden med ett stabilt referensrecept. Kontrollera matning, värmare, sensorer, ventilation, formbegränsning och drivtillstånd innan du skyller på en komponent.
Om pipan är utsliten kan montering av endast nya skruvar lämna arbetsavståndet utanför det avsedda skicket från första dagen. Vi tappar hellre en beställning som endast gäller skruvar än att berätta för en köpare att nya delar kan återställa ett spel som vi inte har mätt.
Jämför offerter efter omfattning, inte efter legeringsetikett
Lägg alla leverantörer på samma förfrågningsblad. Om en offert inkluderar en pipa, skruvpar, behandling, inspektionsrapporter och fraktskydd medan en annan endast listar "bimetall dubbelskruv" är priserna inte jämförbara.
| Offertrad | Acceptabel definition | Anledning att returnera offerten |
|---|---|---|
| Komponent omfattning | Vänster skruv, höger skruv, pipa, tillbehör och exkluderade föremål namngivna | "Ett set" utan leveranssedel |
| Geometri | Ritningsrevision och kritiska dimensioner listade | Endast diameter och L/D |
| Material | Basstål och behandlings- eller legeringszoner identifierade | "Premium legering" utan kvalitet eller placering |
| Inspektion | Mått, metoder, poster och acceptanspunkter överenskomna | "Hög precision" utan mätbara kriterier |
| Prestationsprövning | Recept, matning, form, utmatningsfönster, maskingränser och produktkontroller definierade | Utgångslöfte utan testvillkor |
| Kommersiell omfattning | Prisunderlag, förpackning, leveransunderlag, dokumentation och tjänstegränser listade | Lågt enhetspris med olösta tekniska undantag |
Be leverantören markera varje avvikelse från din ritning istället för att tyst ersätta ett krav. En föreslagen förbättring kan vara värdefull, men den bör framstå som en revidering med en anledning. Det skyddar inköp, underhåll och tillverkaren när delen når maskinen månader senare.


Kom överens om besiktning och driftsättning före tillverkning
Den godkända ritningen står i centrum för köpet. Bifoga materialkrav, ytbehandlingszoner, dimensionsrapport, hårdhets- eller lagerverifieringsmetod, paridentifiering och förpackningskrav. Definiera vilka dokument som ska resa med försändelsen.
För installation, följ extrudertillverkarens inriktning, spelrum, uppvärmning och startprocedurer. Tvinga inte ett skruvpar som inte kan rotera enligt maskinproceduren. Undersök passformen, timingen och monteringen innan du applicerar drivmoment.
Ett produktionsacceptansförsök behöver en namngiven formulering och fodervillkor. Registrera faktisk genomströmning, skruvhastighet, motorbelastning eller vridmomentindikering, huvudtryck, temperaturbeteende, ventilationsskick och kontroller av färdig produkt. Om produkten är rör eller profil, inkludera dimensions- och utseendekriterierna som avgör om resultatet är säljbart.

Skicka oss en högfylld PVC RFQ som vi kan konstruera utifrån
Inkludera maskinmodell, ritning, rotations- och fasdetaljer, komplett recept i phr, fyllnadsgrad, återvunnet innehåll, aktuellt driftregister, produktmål och slitagemått. Berätta för oss om du behöver en trogen ersättning eller en dokumenterad geometrigranskning.
Maila paketet med anbudsförfrågningarDiskutera på WhatsAppÖppna förfrågningssidan
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Produkter:Parallella dubbla skruvar | PVC parallella dubbelskruvar | PVC-rör parallella skruvfat
E-post:info@nhyscrew.com
Telefon:+86-13505809643| Mobil:+86-13587082002
Block C, No. 2 West Section, Xingzhou Avenue, Dinghai District, Zhoushan City, Zhejiang Province, Kina.
Serviceinformation | Produktionsutrustning | Företagsprofil
Vanliga frågor
Vilken information behövs för att citera en högfylld PVC-pipa med dubbelskruvar?
Skicka till maskintillverkaren och modellen, befintliga ritningar, skruvrotation, centrumavstånd, anslutningsdetaljer, komplett PVC-formulering, fyllnadsmedelsladdning i phr, återvunnet innehåll, produkt- och forminformation, utmatningsmål, driftdata och mätningar av gamla delar. Ange misslyckandet eller förbättringen du försöker åtgärda.
Vilken fyllnadsnivå räknas som högfylld PVC?
Det finns ingen universell inköpströskel. Ange varje ingrediens i delar per hundra harts och tillhandahåll den färdiga blandningen. Ersätt inte phr med en vag beskrivning som t.ex. högt kalciumkarbonat, eftersom två recept som bär den etiketten kan skapa olika matnings-, fusions- och slituppgifter.
Är en bimetallskruv alltid bättre än en nitrerad skruv för fylld PVC?
Nej. Val av behandling beror på fyllmedelsegenskaper, belastning, föroreningar, slitageläge, geometri och den nödvändiga underhållsplanen. Nitrering, förkromning och bimetallskikt skiljer sig i hårdhetsskala och skiktdjup, så jämför hela specifikationen snarare än ett hårdhetsnummer.
Kan jag välja skruvstorlek från Nanhaiyas modellbord ensam?
Använd modelltabellen som ett startområde. Slutlig dimensionering måste ta hänsyn till den faktiska formuleringen, matningsmetod, produkt, formmotstånd, drivgränser och acceptansutmatning. En nominell diameter eller katalogkapacitet definierar inte hela processuppgiften.
Kan jag skicka slitna skruvar som enda tillverkningsreferens?
Vi rekommenderar det inte. Ett slitet prov registrerar både den ursprungliga geometrin och de skador som ackumulerats under drift. Tillhandahåll den godkända ritningen när den finns tillgänglig, stöd den sedan med rena mått, fotografier och drifthistorik så att ersättningen inte återger slitage som design.
Kan jag byta bara skruvarna och behålla den gamla pipan?
Endast efter mätning av båda skruvarna och båda cylinderhålen vid definierade axiella positioner. Nya skruvar som körs inuti en sliten pipa kan bevara överdrivet spelrum och instabil utgång. Beslutet bör följa en matchad slitagerapport och maskintillverkarens monteringskrav.
Levererar Nanhaiya både samroterande och motroterande parallella dubbelskruvar?
Ja. Nanhaiya listar samroterande och motroterande parallella tvillingskruvprodukter. En ersättningsförfrågan måste identifiera den installerade konfigurationen, rotationssynpunkt, handenhet, fasning och drivanslutning snarare än att be leverantören att härleda dem från materialnamnet.
Hur ska utdata accepteras efter installation?
Kom överens om recept, matningsmetod, form, utmatningsfönster, produktkvalitetskontroller och maskingränser före tillverkning. Under idrifttagning, registrera faktisk genomströmning, belastning, tryck, temperaturbeteende och färdig produktkvalitet under det överenskomna villkoret. Katalogdata bör inte ersätta en definierad acceptansprövning.
För driftsprinciper, fortsätt med vårparallell dubbelskruv extruderguide. För en bredare jämförelse av extrudertyper, sevalguide för dubbelskruvextruder.