En långsam återställningstimer kan peka på ett matningsproblem, en förändrad process eller sliten hårdvara. Den användbara diagnosen talar om för dig vilken och om det faktiskt kostar dig cykeltid.
Om återställningen av formsprutningsskruven tar för lång tid, bekräfta först att det fördröjer cykeln. Kontrollera sedan matningskontinuitet, faktisk skruvhastighet, mottryck och temperatur mot en stabil referenskörning. Inspektera geometri och slitage när dessa kontroller inte förklarar förlusten. Byt ut komponenter först efter att ha identifierat den begränsande funktionen.

Fastställ först om återhämtningen är på cykelns kritiska väg
Skruvåtervinning är mjuknings- och doseringsstadiet: skruven roterar, förbereder nästa skott och dras tillbaka när smältan ackumuleras framför den. Det skiljer sig från injektion, när skruven rör sig framåt för att leverera det skottet. Kontrollera din kontrollers timerdefinition, särskilt om den innehåller en fördröjning eller dekompression.
Återhämtningen överlappar ofta en del av kylningssekvensen. Dess effekt på den totala cykeltiden beror därför på när återställningen startar och vilken maskinåtgärd som måste vänta på att den ska avslutas. Läs sekvensspåret istället för att anta att varje sekund som tas bort från återställningen tar bort en sekund från cykeln.
| Återhämtningens varaktighet | Vänta bortom fönstret | Vad förändringen innebär |
|---|---|---|
| 12 sekunder | 2 sekunder | Återställning försenar nästa åtgärd. |
| 9 sekunder | 0 sekunder | Den 3 sekunder långa återhämtningsförbättringen tar bort 2 sekunders väntan. |
| 7 sekunder | 0 sekunder | Ytterligare 2 sekunders återhämtning ger ingen ytterligare cykelreduktion i detta exempel. |
Vår första fråga är om maskinen väntar på smältning eller bara rapporterar ett antal som du vill minska. Om återvinning redan passar bekvämt inuti det tillgängliga fönstret, skulle vi fokusera på konsistens och smältkvalitet innan vi rekommenderar en skruv med högre effekt.
För en bredare förklaring av monteringen, se vårformsprutning skruv cylinder guide. Här är målet snävare: fastställa varför återhämtningen förändrades och vilken handling bevisen stöder.
En plötslig förändring och en gradvis nedgång behöver olika utgångspunkter
Spara en referens innan du justerar maskinen. Jämför samma hartskvalitet, omslipningsförhållande, kulinställning, mögel och temperaturtillstånd. Registrera individuella cykler såväl som genomsnittet; en enstaka mycket långsam återhämtning kan störa produktionen även när genomsnittet verkar acceptabelt.
| Observerat mönster | Kolla först | Bevis värt att spela in |
|---|---|---|
| Plötslig ökning efter en material- eller receptändring | Foderform, omslipning, torkningskondition och överförda inställningar | Materialparti, blandningsförhållande, partikeltillstånd och före/efter processposter |
| Intermittenta långsamma cykler med normala cykler mellan dem | Matningsavbrott, överbryggning och faktisk hastighetsvariation | Återställningsspårning, lastaraktivitet och faktiska varvtal för samma cykler |
| Återhämtningen förvärras gradvis under en stabil tjänst | Verifiera driftsförhållandena och inspektera sedan slitaget | Historisk återvinningsdata och uppmätta skruv-/pipdimensioner |
| Hög belastning och verkligt varvtal under kommandot | Maskindrift, vridmomentgräns och termiskt tillstånd | Faktiskt kontra beordrat varvtal, belastningstrend och maskinlarm |
| Problemet börjar omedelbart efter en komponentbyte | Installerad del identitet, dimensioner, geometri och montering | Godkänd ritningsrevision, monterade komponenter och driftsättningsinställningar |
Dessa mönster avgör utredningsordningen; ingen är bevis i sig själv. Ett plötsligt fel med oljud, poängsättning eller onormal belastning kräver omedelbar åtgärd vid maskinservice, även om timingen initialt liknar ett processproblem.
Kontrollera att pellets når skruven kontinuerligt
En full behållare bekräftar inte att skruven matas. Kontrollera lastaren, avstängningssliden, materialbanan och matarhalskylningen. Leta efter ett avbrott som sammanfaller med de långsamma cyklerna innan du byter kompressionssektion eller beställer en ny skruv.
Asahi KaseisAsaclean vägledning om feed-hals-bryggningförklarar hur värme nära den bakre fatzonen kan mjuka upp pellets i förtid. Pelletsen kan klumpa ihop sig och blockera passagen, vilket gör att skruven är kort ur material även om harts finns kvar ovanför den.
Kontrollera vad som ändrats i själva flödet. Ett annat omslipningsförhållande, mer fina partiklar eller oregelbundna partiklar förtjänar uppmärksamhet. Celanese kopplar specifikt omslipningspartikelkvalitet till matnings- och återhämtningsproblem i sinBearbetningsguide för Vectra® LCP. Dess rekommendationer är materialspecifika, men de ger en konkret anledning att registrera partikelns tillstånd snarare än bara hartsnamnet.
Om återhämtningen försämras efter en omslipningsbyte skulle vi jämföra det med ett godkänt referensflöde innan vi byter hårdvara. Om det gamla återhämtningsbeteendet återkommer har foderutredningen fått prioritet. Det resultatet ger fabriken mycket bättre riktning än en begäran om en "snabbare skruv."
Torkning måste fortfarande uppfylla hartsleverantörens krav. Anta inte att fukt är förklaringen till varje tidsproblem, eller att acceptabel återhämtning bevisar att hartset är tillräckligt torrt. Bearbetbarhet och slutlig delkvalitet behöver separata kontroller.
Kontrollera faktisk hastighet, mottryck och smälttemperatur tillsammans
Läs av det faktiska varvtalet, inte bara börvärdet
Om kommandot är oförändrat men skruven vrids långsammare, inspektera maskinens driftgränser och körbeteende. En geometrirekommendation kan inte lösa ett oförklarat gap mellan begärd och levererad hastighet. Registrera den faktiska hastigheten genom återhämtningstakten, särskilt där nedgången börjar.
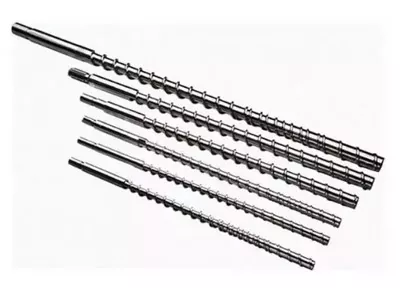
RPM behöver också skruvdiametern för att betyda mycket. Vårsortiment av formsprutningsskruvarinkluderar diametrar från 30 till 170 mm. Överföring av en rotationshastighetsinställning mellan olika diametrar ändrar periferihastigheten vid skruvytan.
Periferihastighet, m/s = π × diameter, mm × RPM ÷ 60 000
Vid 100 rpm har en 40 mm skruv en periferihastighet på cirka 0,209 m/s; en 60 mm skruv når ca 0,314 m/s. Dessa är beräknade exempel, inte rekommenderade inställningar eller direkta beräkningar av smältskjuvhastighet.
Använd den faktiska hartskvalitetens bearbetningsvägledning och maskingränserna för att bedöma hastigheten. Att öka varvtalet är användbart endast om maskinen kan leverera det och den resulterande smältan förblir acceptabel.
Ta reda på varför mottrycket är inställt där det är
Mottrycket motverkar skruvens reträtt under återhämtningen och påverkar hur materialet mjukgörs. Om den ökades för att korrigera en blandnings- eller doseringsproblem, kan en minskning av den helt enkelt för att förbättra timern föra tillbaka kvalitetsproblemet. Kontrollera om det visade trycket är hydrauliskt eller specifikt plasttryck innan du jämför maskiner.
En universell rekommendation om mottryck är särskilt föga hjälpsam. För Vectra LCP,Celanese specificerar minimalt mottryck, 5-15 bar specifikt, och varnar för överhettning och fiberskador med för högt tryck. Det är vägledning för Vectra, inte en inställning att kopiera till en PP-, ABS- eller PC-process.
Kontrollera smältan innan du accepterar den snabbare inställningen
Fatbörvärden beskriver inte till fullo smältans termiska tillstånd. Följ en godkänd procedur för mätning av smälttemperatur, verifiera värmaren och sensorsystemet och jämför detaljkvaliteten efter en kontrollerad förändring. En kortare återhämtningstid med missfärgning, osmält material eller sämre konsistens är ingen lyckad justering.
Ändra en relevant variabel åt gången och låt processen stabiliseras. DeVectra felsökningsvägledninganvänder samma stegvisa tillvägagångssätt. Håll provet inom det godkända driftfönstret för det material du faktiskt kör.
Separera en sliten transportsektion från en läckande kontrollring
När matnings- och driftsförhållandena är jämförbara men återhämtningen fortsätter att försämras, förtjänar tillståndet på skruven och pipan en inspektion. Mät flygningens ytterdiameter och cylinderloppet vid definierade positioner mot ritningen eller fastställda inspektionsgränser. Inspektera ytskador samt dimensioner.
Skruv-frontenheten behöver ett annat test. Under återvinning tillåter backventilen smältan att röra sig framåt; under injektion ska den täta mot bakåtflöde. En läckande ventil kan påverka skottens konsistens, men det bekräftar inte att skruvens mjukgörande del är utsliten.


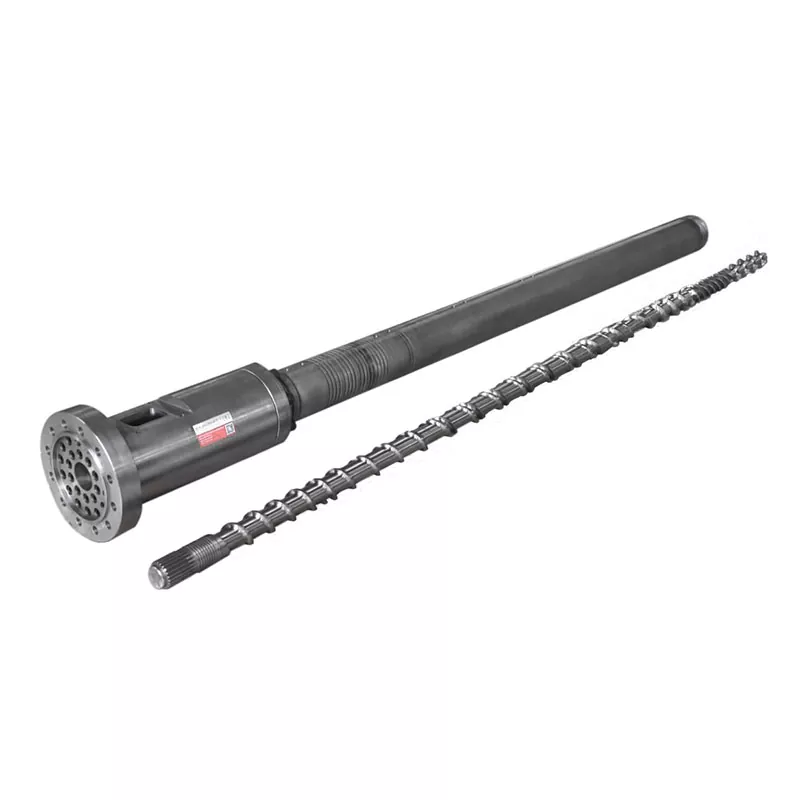
Om även dynas eller skottvikten varierar, ta med maskintillverkarens backventilsprov i utredningen. Vårguide för val av skruvspetstäcker ring-, sits- och passningsmått mer i detalj.
Vi skulle inte godkänna ett komplett byte av skruv och fat enbart på en långsam timer. Omvänt bör en ny skruv inte gå in i en sliten pipa utan att kontrollera den resulterande passformen. Be om en dimensionsrapport som identifierar mätpositionerna och de slitagegränser som används för att nå rekommendationen.
När är en annan skruvdesign vettig?
En designgranskning blir användbar när den aktuella geometrin inte kan uppfylla den avsedda uppgiften inom acceptabla driftsförhållanden. Detta kan följa ett hartsbyte, ett större skottbehov eller ett kortare tillgängligt återhämtningsfönster. Håll det åtskilt från att återställa en tidigare framgångsrik process som helt enkelt har försämrats.
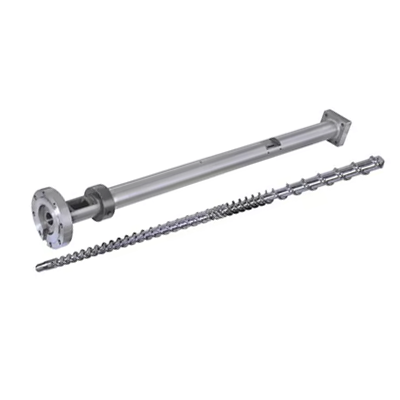
Våra två produktfamiljer med insprutningsskruvar illustrerar ett relevant designval:
| Nanhaiya design | Kompressionssektion | Hur vi skulle använda det i recensionen |
|---|---|---|
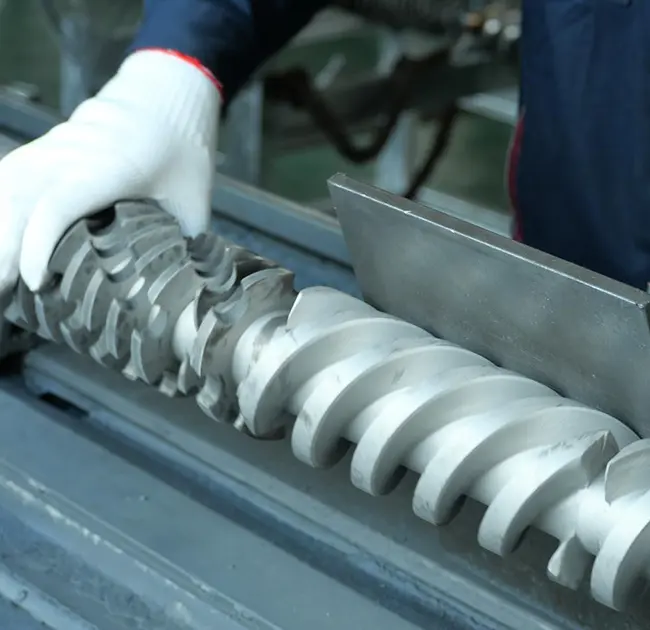
| Gradvis formsprutningsskruv | Typiskt 40%-60% av den totala skruvlängden, cirka 50% i produktbeskrivningen | En längre, gradvis minskning av kanaldjupet för uppgifter som kräver kontrollerad mjukning. Utvärdera det exakta harts-, kul- och termiska beteendet. |
| Mutant formsprutningsskruv(design med plötslig komprimering) | Cirka 5%-15% av den totala skruvlängden | En kortare övergång med en kraftigare minskning av kanaldjupet. Utvärdera smälteffekt och termisk enhetlighet innan du väljer det för att ta itu med en kapacitetsbegränsning. |
Vår gradvisa design täcker applikationer inklusive PS, PC och ABS; familjen abrupt-compression inkluderar applikationer som PE och PP. Dessa produktvägar hjälper till att starta diskussionen. De ersätter inte hartskvaliteten och maskinöversynen, särskilt inte med fyllmedel, omslipning eller en krävande kvalitetsspecifikation.

Ytbehandling åtgärdar slitage, inte en blockerad matarhals
Båda produktfamiljerna använder 38CrMoAlA stål. Deras produktdetaljer inkluderar följande behandlingsalternativ, som hör hemma i utbytesdiskussionen när inspektion identifierar slitage:
| Egendom | Produkt-detalj värde | Vad det betyder för utredningen |
|---|---|---|
| Nitreringshårdhet | HV900-1100 | Specificera behandlade ytor och inspektionskrav. |
| Nitreringsdjup | 0,5-0,8 mm | Identifiera den valda behandlingen; härled inte livslängden enbart från djupet. |
| Nickel-volframlegering hårdhet | HRC55-62 | Granska legeringen med det faktiska hartset, fyllmedlet och slitmönster. |
| Legeringsskiktsdjup | 0,8-2,0 mm | Definiera de förstärkta områdena på den överenskomna komponentspecifikationen. |
Vårgradvis skruv produktdetaljerbeskriva förstärkning av utsatta områden med nickel-volframlegering. Ur ett fabriksperspektiv vill vi att det föreslagna skyddet ska motsvara det uppmätta slitaget. En dyrare yta reparerar inte otillräcklig matning eller fastställer att skruvgeometrin passar hartset.


Förvandla diagnosen till en specifik handling
Håll rekommendationen så snäv som bevisen tillåter. Ett matningsavbrott kräver en korrigering av matningssystemet. Ett hastighetskommando som maskinen inte kan upprätthålla kräver en maskingranskning. Bekräftat ventilläckage kräver en ventil- och gränssnittsbedömning. Uppmätt skruv- eller pipslitage stödjer en komponentbyte eller en kvalificerad renoveringsutvärdering.
Om monteringen är i acceptabelt skick men den nya produktionsplikten överstiger dess praktiska mjukningskapacitet, skicka in designdokumentet. Nanhaiya tillhandahåller anpassad skruvdesign, bearbetning och legeringssprutsvetsning. Vårproduktionsutrustninginkluderar CNC-svarvar för arbetsstycken upp till 6 meter långa och femaxlig bearbetning för komplexa flygningar och flänskonstruktioner.

Skicka dokumentet som förklarar problemet
- Maskintillverkare och modell, skruvdiameter, monteringsritning och monterade skruvspetsdetaljer.
- Hartskvalitet, fyllmedelsbelastning, omslipningsförhållande och partikeltillstånd.
- Återhämtningstid per cykel, aktuellt och beordrat varvtal, mottryck med dess tryckbas, och last- eller larmposter.
- Skottsättning, kudde, del- och löparvikt, temperaturrekord och tillgängligt återhämtningsfönster.
- Redan testade ändringar, deras effekt på detaljkvaliteten och eventuella dimensionsförslitningsrapporter.
För idrifttagning, kom överens om harts, hagel, operationsfönster och acceptabel detaljkvalitet. Jämför sedan återställningens repeterbarhet och den faktiska totala cykeltiden. Ett snabbare isolerat mjukningstest är otillräckligt om tillverkningsformen fortfarande väntar eller om delarna misslyckas med inspektionen.

Behöver du ett skruv- eller fatförslag för en bekräftad återhämtningsbegränsning?
Skicka till Nanhaiya ritnings- och driftsprotokollet, inklusive vad som ändrades och vad din linje behöver uppnå. Berätta för oss om du återställer den ursprungliga driften eller förbereder dig för ett annat material- eller cykelkrav.
Skicka din ritnings- och processdataSe formsprutningsskruvarDiskutera på WhatsApp
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
E-post:info@nhyscrew.com
Telefon:+86-13505809643| Mobil:+86-13587082002
Block C, No. 2 West Section, Xingzhou Avenue, Dinghai District, Zhoushan City, Zhejiang Province, Kina.
Kontakta Nanhaiya
Vanliga frågor
Vad är en normal återställningstid för formsprutningsskruv?
Det finns inget universellt nummer. Återhämtningstiden beror på harts, skottbehov, skruvgeometri, maskinkapacitet och driftsinställningar. Jämför det med den tid som finns tillgänglig i själva maskinsekvensen och med en stabil referenskörning med samma material och skott.
Förkortar snabbare skruvåterställning alltid cykeltiden?
Nej. Det förkortar cykeln endast när oavslutad återhämtning fördröjer nästa tillåtna maskinåtgärd. Om återställningen redan avslutas inom det tillgängliga överlappningsfönstret, kan det att göra den snabbare att den totala cykeltiden blir oförändrad.
Varför roterar skruven men dras tillbaka väldigt långsamt?
Kontrollera om hartset når skruven, om mottrycket ändrats och om den faktiska skruvhastigheten matchar kommandot. Foderbryggning, inkonsekvent omslipning, processförhållanden och slitna komponenter är möjliga grenar att undersöka. Enbart rotation bevisar inte att skruven transporterar tillräckligt med material.
Ska jag öka RPM för att fixa långsam återhämtning?
Endast efter kontroll av matning, faktisk hastighet, mottryck och hartsets bearbetningsgränser. Bedöm eventuella förändringar efter smältkvalitet, faktisk smälttemperatur och repeterbarhet samt återhämtningstid. Använd inte mer fart för att dölja ett olöst matnings- eller slitageproblem.
Bevisar en läckande kontrollring att hela skruven är sliten?
Nej. Kontrollringstätning och skruvcylindertransport är olika funktioner. Undersök kudde- eller skottviktsvariation med maskintillverkarens ventiltest, och använd dimensionsinspektion för att fastställa skruv- och pipslitage.
Vad behöver Nanhaiya för att bedöma en ersättare?
Skicka maskinmodell, skruvdiameter och ritning, hartskvalitet och fyllmedel, omslipningsdetaljer, faktiska återhämtningsuppgifter, inställningar för skruvhastighet och mottryck, temperaturregistreringar och eventuella slitagemätningar. Inkludera de nödvändiga cykel- och delkvalitetskriterierna så att ersättaren har ett definierat jobb.
Fortsätt medvalguide för val av formsprutningsskruv, eller undersökchecklista för byte av skruvspets och kontrollringom bevisen pekar mot front-end-sammansättningen.