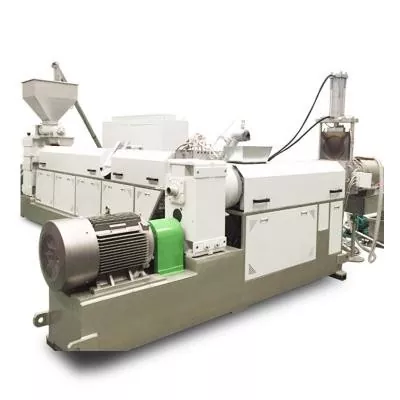
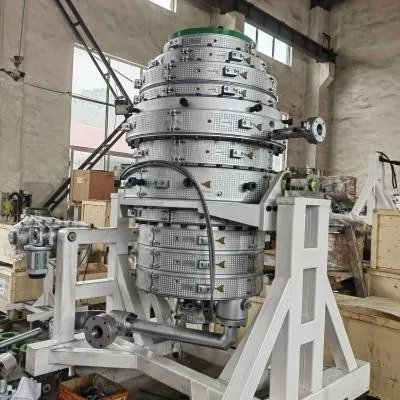
Ett rörmunstycke måste passa mer än en nominell diameter. Det måste matcha polymeren, formuleringen, rörstandarden, utgången, extruderanslutningen, kalibreringssystemet och hur dina operatörer ändrar storlek. Denna guide förvandlar dessa indata till en inköpsspecifikation för PVC-, PE-, CPVC-, PP- och PPR-rörproduktion.


Att köpa enrörextruderingsmunstycke, skicka fem matchade datamängder till leverantören: materialet och formuleringen; rörstandard, diameter och väggområde; utgång och linjehastighet; extruderflänsen och smält-inloppsgränsytan; och nedströms kalibrator, vakuum, kylning och avlämningsarrangemang. En förfrågan som endast ger "PVC-rör, 110 mm" är inte klar för konstruktion.
Den viktigaste avtalspunkten är acceptvillkoret. Nämn det faktiska produktionsmaterialet, rörstorlek, stabil uteffekt, linjehastighet, uppvärmning och sensorinställning, tillåten väggvariation, ytterdiameter, ovalitet, yttillstånd och erforderliga produkttester. Munstyckshuvudet formar smältan, men det kan inte i sig garantera det slutliga kylda röret.
Det första beslutet är inte formens diameter
Det första beslutet är produktionskuvertet. Ett huvud kan köra en grupp av närliggande storlekar med utbytbara stansar och dorn. Ett mycket brett storleksområde kan skapa kompromisser i flöde, uppehållstid, justering, tryckhöjd och växlingsarbete. Rätt intervall beror på material och hastighet, inte bara på vilka insatser som fysiskt kan passa in i kroppen.
Vi delar upp varje förfrågan i tre gränser. Produktgränsen omfattar rörmaterial, standard, diameter och vägg. Processgränsen omfattar effekt, hastighet, temperatur och tryck. Den mekaniska gränsen täcker flänsen, mittlinjen, värmare, sensorer, lyft och nedströmsläge.
| Köparens input | Varför det ändrar formhuvudet | Bevis att skicka |
|---|---|---|
| Polymer och komplett formel | Ändrar viskositet, värmekänslighet, glidning, slitage, korrosionsrisk, uppehållstidsgräns och rengöringsmetod | Datablad av hartskvalitet, formuleringsprocent och prov |
| Rörstandard och tillämpning | Definierar den färdiga produkten som linjen måste producera och testa | Exakt standardnummer, upplaga, marknad och intern ritning |
| OD, vägg, SDR eller schemaintervall | Ställer in det ringformade flödesområdet, verktygsfamiljen och det praktiska området för byte av delar | Storlekstabell med minimum, normal och maximum produkter |
| Nettoeffekt och linjehastighet | Ändrar flödeshastighet, tryck, värmebelastning, uppehållstid och nedströms kylbehov | Stabil säljbar kg/h för varje kritisk storlek |
| Extruder och adaptergränssnitt | Bestämmer inloppsgeometri, bultmönster, register, tätning, centrumhöjd och stöd | Kontrollerad ritning plus uppmätta foton av den befintliga maskinen |
| Kalibrering och kylsystem | Påverkar neddragning, slutlig OD, ovalitet, väggfördelning och startbeteende | Kalibratorritningar, vakuumtankdata, kyllängd och avdragsläge |
| Bytesplan | Bestämmer vilka delar som är borttagbara, hur de är centrerade och hur säkert operatörerna hanterar dem | Byt frekvens, rengöringsmetod, krankapacitet och mål stilleståndstid |
Vår fabriksvy:vi betraktar inte en nominell rördiameter som en tillräcklig munstycksspecifikation. Om en köpare bara ger oss hartsnamnet och OD ber vi om väggserien, formeln, utgången, extrudergränssnittet och dimensioneringsmetoden innan vi fixar flödesvägen. En snabb offert baserad på saknade indata flyttar vanligtvis de obesvarade frågorna till driftsättning.



Börja med den färdiga rörstandarden
Ett formhuvud är produktionsverktyg. Det är inte en rörcertifiering. Köparen måste identifiera den exakta produktstandarden och utgåvan, medan leverantören måste översätta rörhöljet till en flödesväg, verktygsuppsättning och justeringsmetod. Slutlig överensstämmelse bevisas på det färdiga röret genom de tester som krävs för dess marknad och tillämpning.
För vanliga vattenrörsprojekt finns tre användbara officiella referenserISO 1452-2:2009 för PVC-U-rör, ISO 4427-2:2019 för PE-rörochISO 15874-2:2013 för PP-rör som används i varm- och kallvatteninstallationer. Kontrollera aktuell utgåva, ändringar och nationell antagande när kontraktet förbereds.
| Rörfamilj | Officiell startreferens | Information som RFQ fortfarande behöver |
|---|---|---|
| PVC-U tryckrör | ISO 1452-2 eller erforderlig nationell motsvarighet | PVC torrblandningsformel, rörserier, nominell OD, väggbord, uttagsmängd, utgång, linjehastighet och ytkrav |
| PE tryckrör | ISO 4427-2 eller erforderlig nationell motsvarighet | Exakt PE-blandning, SDR-intervall, OD-intervall, solid eller samextruderad konstruktion, band- eller lagerarrangemang, utgång och kylsystem |
| PP eller PPR varm- och kallvattenrör | ISO 15874-2 eller erforderlig nationell motsvarighet | Exakt PP-kvalitet, rördimensionsklass, serviceapplikation, skiktkonstruktion, diameter och väggområde, effekt och kalibreringsmetod |
| Elektrisk ledning eller industrislang | Köparens tillämpliga nationella, bransch- eller kundspecifikation | Materialformel, styvhet eller funktionellt mål, geometri, färg, tryck eller ränder, testplan och tillåtna ytdefekter |
Skriv inte "enligt internationell standard" i RFQ.Namnge dokumentet, delen, upplagan och lokal adoption. Bifoga sedan din färdiga rörritning och inspektionsplan. Liknande nominella storlekar kan ha olika väggintervall, testförhållanden och identifieringskrav.
Ännu en separation är viktig. Dricksvattengodkännande avser den färdiga rörprodukten och dess våta material. Att beställa ett formhuvud från Nanhaiya överför inte ett dricksvattengodkännande till köparens ledning. Hartsgodkännande, sammansättningskontroll, produktionsregister och tredjepartscertifiering förblir en del av rörtillverkarens efterlevnadssystem.
Ange den faktiska formeln, inte bara PVC eller PE
Nanhaiyasrörextruderingsmunstyckeerbjuds för PVC med tillsatser, PE, CPVC och PP. Dessa namn definierar materiella familjer. De berättar inte smältviskositeten, fyllmedelsbelastningen, stabiliseringssystemet, återvunnet innehåll, bearbetningsfönstret eller tendensen att plåtas ut.
För PVC, skicka hela torrblandningsreceptet efter vikt och blandningsvillkor. Kalciumkarbonatnivå och partikelbehandling, smörjmedelsbalans, stabiliseringssystem, slagmodifierare, processhjälpmedel, pigment och omarbetningsprocent kan alla förändra väggens utseende, huvudtryck och avlagringsbeteende.
För PE eller PPR, skicka exakt sammansatt kvalitet och aktuellt leverantörsdatablad. Inkludera information om smältmassflöde eller viskositet som publicerats för den kvalitet, densitet, tillsatser, kolsvart eller färgsystem, omslipningsgräns och om identifieringsränder eller funktionella skikt är samextruderade.
PVC och CPVC
Värmehistoria och uppehållstid förtjänar noggrann uppmärksamhet. Flödesvägen ska undvika onödigt uppehåll och värmeplanen ska stödja kontrollerad uppstart och rengöring. Formeländringar bör avslöjas före tillverkning.
PE
Grad, smältstyrka, effekt och kylkapacitet samverkar. Ett högeffekts PE-huvud behöver ett stabilt periferiskt flöde och ett lämpligt dimensioneringssystem, inte bara ett större ringformigt gap.
PP och PPR
Ange exakt harts och serviceprodukt. Varm- och kallvattenrör, industrirör och flerskiktskonstruktion kan kräva olika verktygs-, kylnings- och acceptansvillkor.
Vår fabriksvy:när ett produktionsteam byter fyllmedel, hartskvalitet eller återvunnen procentandel efter att verktyget har godkänts, har formen inte plötsligt blivit felaktig. Processinmatningen har ändrats. Vi registrerar referensformuleringen på det tekniska avtalet så att framtida felsökning startar från ett känt tillstånd.

Munstycksöppningen är inte den slutliga rörstorleken
En varm ringformig smälta lämnar inte formen och förblir geometriskt fixerad. Den kan svälla vid utgången, dra ner under dragning, komma i kontakt med kalibratorn, krympa under kylning och fortsätta att förändras när temperaturen jämnar ut sig. Det är därför som ett nominellt 110 mm rör inte automatiskt använder en 110 mm stansöppning.
Det slutliga resultatet kommer från ett system: extruderns utgång, smälttemperatur och tryck, form- och dorngeometri, periferiell värmebalans, centrering, luftväg, kalibrator, vakuum, kylning och avlägsningshastighet. Om dessa delar köps från olika leverantörer bör köparen tilldela en styrd gränssnittsritning och en acceptansansvarsmatris.
| Kontrollelement | Vad det direkt påverkar | Vad den inte kan bevisa ensam |
|---|---|---|
| Flödesväg för form och dorn | Ringformig smältfördelning, tryckförlust, uppehållsbeteende och initial rörform | Slutlig kall OD, vägg, ovalitet eller tryckprestanda |
| Spindelns centreringsjustering | Initial periferisk spalt och korrigering av väggfördelning | Ett stabilt resultat när temperatur, flöde eller nedströms uppriktning fortsätter att driva |
| Värmezonsarrangemang | Termisk kontroll runt och längs huvudet | Den faktiska smälttemperaturen utan en definierad mätmetod |
| Kalibrator och vakuumtank | Utvändig dimensionering, tidig kylning och formstöd | Enhetlig vägg när det inkommande smältröret är instabilt |
| Kylsystem | Stelningshastighet, dimensionsstabilitet och restvärmeavlägsnande | Bra geometri när vattentemperatur eller flöde är okontrollerat |
| Haul-off | Linjehastighet, neddragning och stadig transport | Korrekt dimensioner när avdragaren är felinriktad eller hastigheten fluktuerar |
Användbar storleksregel:specificera det minsta och största röret, men ingenjör runt de svåra operationshörnen. Dessa är ofta det största röret med hög effekt, den tunnaste väggen vid hög ledningshastighet, en lågeffekt liten storlek som ökar uppehållstiden och produkten med det snävaste vägg- eller ytkravet.


Nanhaiya erbjuder justerbara dornar, alternativ för kylkanaler och utbytbara foder i sitt sortiment av rörmunstycken. Använd dessa alternativ av en definierad anledning. Justering är användbart när operatörer har en repeterbar centreringsmetod. Utbytbara slitagekomponenter är användbara när deras omfattning, reservkvantitet och bytesprocedur är tydliga.
Lås extruderns gränssnitt innan bearbetningen startar
En rördyna kan ha en utmärkt inre flödesväg och ändå misslyckas med att installera eftersom inlopp, register, bultmönster, tätning eller centrumhöjd antogs. Ersättningsprojekt är särskilt sårbara eftersom maskinritningar kan vara gamla, modifierade eller otillgängliga.
Vi föredrar tre former av bevis: den ursprungliga kontrollerade ritningen, färska mått och tydliga foton med en skalreferens. Om de tre inte är överens, lös konflikten innan tillverkningsritningen släpps.
- Extruderfabrikat, modell och skruvkonfiguration
- Skruvdiameter och nominellt effektområde
- Urladdnings- eller adapterflänsritning
- Registrera diameter, djup och tolerans
- Bultantal, gänga, stigningscirkel och orientering
- Tätningsytans geometri och packningsmetod
- Smältinloppsdiameter och övergångslängd
- Erforderlig brytplatta eller skärmgränssnitt
- Trycksensorportens storlek och placering
- Typ och insättning av smälttemperaturgivare
- Värmarens spänning, frekvens, effekt och kontakter
- Termoelementtyp och kontrollkompatibilitet
- Die-head center höjd och flödesriktning
- Stödram, hjul, skenor eller lyftpunkter
- Tillgänglig installation och underhållsavstånd
- Avstånd till kalibrator och inriktningsreferens
Nanhaiya tillverkar anpassningsbarafatflänsaroch munstyckskomponenter, så att adaptern kan diskuteras med huvudet istället för att lämnas som en installationsöverraskning. För ett komplett linjeprojekt, rikta in formgränssnittet med det valdaplastextrudermaskin, kontroller och nedströmsutrustning.
Vår fabriksvy:ett telefonfoto av en fläns hjälper oss att förstå layouten, men det definierar inte en bultcirkel eller registerpassning. Vi använder bilden för att hitta frågor. Vi använder en signerad ritning för att skära metall. Den distinktionen förhindrar att ett litet gränssnittsmisstag försenar en hel installation.


Välj konstruktion kring materialet och städplikt
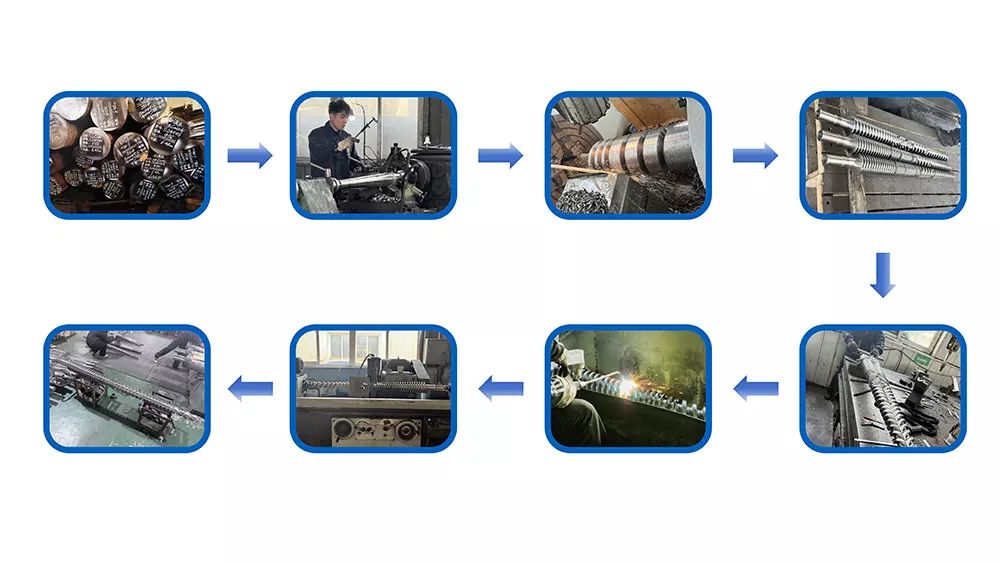
Nanhaiyas dedikerade rörmunstycke använder höghållfast legerat stål med härdade ytor och produceras genom precisions CNC-bearbetning och värmebehandling. Det är allmäntextruder munstyckshuvudsidan listar 38CrMoAl, nitrering och en ythårdhet på HV950 till HV1000.
Dessa värden är användbara startdata, men den godkända specifikationen bör fortfarande identifiera det exakta komponentmaterialet, behandlingsomfånget, kriterium för färdig hårdhet, flödesyta, dimensionell inspektion och eventuella korrosionskrav. Ett hårdhetsvärde på en komponent ska inte kopieras till varje fästelement, värmekåpa eller konstruktionsdel.
| Serviceskick | Upphandlingsproblem | Vad ska definieras i offerten |
|---|---|---|
| Fylld PVC | Slipande mineralfyllmedel, avlagringar och rengöringsfrekvens | Formel, fyllnadsnivå, material och behandling av fuktade komponenter, utbytbart slitageomfattning och rengöringsmetod |
| CPVC eller värmekänslig förening | Termisk historia, uppehåll och materialnedbrytning | Bearbetningsfönster, flödesvägskoncept, värmezoner, givarpunkter, uppstart och avstängningsprocedur |
| Kolsvart PE | Stabil fördelning, ytkvalitet och långa körningar | Sammansatt kvalitet, effektområde, tryckfönster, värmearrangemang och rengöringstillgång |
| Återvunnet innehåll | Kontaminering, viskositetsvariation och nötande partiklar | Källa, maxprocent, filtreringsplan, prov, förväntad variation och acceptansgränser |
| Frekventa färgbyten | Hold-up, tillträde, byte av delar och skrot | Färgsekvens, rengöringsmaterial, tillåten bytestid, rensningsprocedur och löstagbara delar |
Harder är inte en komplett materiell strategi.Ythårdhet, höljesdjup, substratseghet, korrosionsbeteende, finish och reparationsmetod måste passa komponenten och processen. Be leverantören att lista vad som behandlas, hur det verifieras och vilket kontrollprotokoll som följer med beställningen.


Recensera Nanhaiya'sproduktionsutrustning, certifikatochteknisk serviceunder leverantörskvalificering. Installationsvägledning och långsiktig underhållsrådgivning kan ingå i den överenskomna supportomfattningen.
Gör storleksbyte till en del av köpkalkylen
Ett lägre verktygspris kan bli dyrt om varje byte binder upp en kran, skadar värmare eller kräver upprepad trial-and-error-centrering. Fråga hur dynan och dornen tas bort, var heta delar placeras, vilka fästelement som hanteras, hur inriktningen återställs och vilka tätningar eller förbrukningsmaterial som byts ut.
| Omställningsfråga | Varför köparen ska bry sig | Kontraktsutgång |
|---|---|---|
| Vilka storlekar delar en kropp? | Visar det verkliga antalet huvuden och växlande delar | Kompatibilitetsmatris efter rörets OD, väggområde och material |
| Vad måste svalna innan det tas bort? | Påverkar stilleståndstid och hanteringssäkerhet | Skriftlig temperatur och hanteringsprocedur |
| Hur centreras formen och dornen? | Påverkar startskrot och väggkorrigering | Justeringsdiagram, referenspositioner och träning |
| Vilka verktyg och lyftanordningar krävs? | Förhindrar osäker improviserad hantering | Verktygslista, delvikter, lyftpunkter och fixturritningar |
| Vilka delar är vanliga reservdelar? | Minskar stilleståndstiden efter gänga, tätning, värmare eller sensorskador | Två års rekommenderad reservlista prissatt per artikel |
| Hur rengörs flödesvägen? | Ändrar arbetskraft, ytrisk och färgbyteskrot | Godkända rengöringsverktyg, material och demonteringssteg |
För ett blandat produktschema, beräkna övergångskostnaden efter timmar, arbete och startskrot. Om en anläggning byter mellan två avlägsna rörstorlekar flera gånger i veckan, kan två kompletta huvuden skydda mer produktionstid än en kropp med många skär. Om ändringar är sällsynta och utbudet är kompakt kan en delad kropp vara förnuftig.
Vår fabriksvy:vi frågar vem som ska byta verktyg och vilken lyftutrustning som finns tillgänglig. En design som fungerar på en ren monteringsbänk kan vara besvärlig bredvid en varm extruder och en vakuumtank. Operatörsåtkomst är en teknisk input, inte en detalj efter försäljningen.

Använd rördefekter för att hitta ansvarig processzon
När ett rör slutar specifikationen, justerar operatörer ofta formen först eftersom dess centreringsbultar är synliga. Det kan tillfälligt förbättra en avläsning samtidigt som ett temperatur-, extruder- eller nedströmsproblem döljs. Registrera defekten runt omkretsen och längs rörets längd innan du gör flera ändringar samtidigt.
| Observerad defekt | Die-head kontroller | Uppströms och nedströms kontroller | Köplektion |
|---|---|---|---|
| Ena sidan genomgående tjockare | Dorncentrering, flödesvägavlagringar, skador, värmarbalans och monteringsinriktning | Extruder svallning, kalibratorinriktning, vakuumfördelning, kylning och avdragsinriktning | Kräv tillgänglig centrering, temperaturzoner och en inriktningsreferens |
| Väggbyten runt och längs röret | Lös justering, termisk cykling, instabilt tryck eller ojämnt flöde | Matning, skruvutgång, linjehastighetskontroll, vakuum- och vattentemperaturstabilitet | Acceptera ett stabilt driftsfönster, inte en kort uppsättning mätningar |
| Långa ytlinjer | Kontaminering, avlagringar, repor eller skadad yta på munstycket | Osmälta partiklar, filtrering, kalibratorskador och hanteringsmärken | Definiera rengöringsverktyg, filterplan, ytinspektion och reservverktyg |
| Gula, bruna eller svarta ränder | Döda zoner, avlagringar, överdriven lokal värme och lång uppehållstid | Förorenat foder, fatavlagringar, skruvslitage och avstängningsövningar | Granska hela smältbanan och rengöringsrutinen innan du kopierar den gamla geometrin |
| Högt huvudtryck | Begränsat ringformigt gap, låg temperatur, blockering eller olämplig flödesväg | Skärmbegränsning, materialviskositet, effektbehov och sensorns tillstånd | Ange tryckmätningspunkt och driftsgräns i specifikationen |
| Rör ovalitet | Ojämnt utloppsflöde eller initialt rörläge | Kalibratorslitage, vakuum, kylbalans, stöd och avdragsuppriktning | Slutlig ovalitet tillhör det kompletta acceptanstestet |
| Grov inre yta | Dornfinish, avlagringar, temperatur och flödesbeteende | Materialfukt, dispersion, nedbrytning och utmatningsstabilitet | Inkludera både interna och externa ytkriterier i provgodkännandet |
En ändringsregel:registrera baslinjen, ändra en kontrollerad variabel, vänta på att materialet ska färdas genom linjen, markera det berörda röret och mät igen. Slumpmässig justering av temperaturer, centrering, vakuum och avdragning förstör samtidigt de bevis som behövs för att identifiera orsaken.
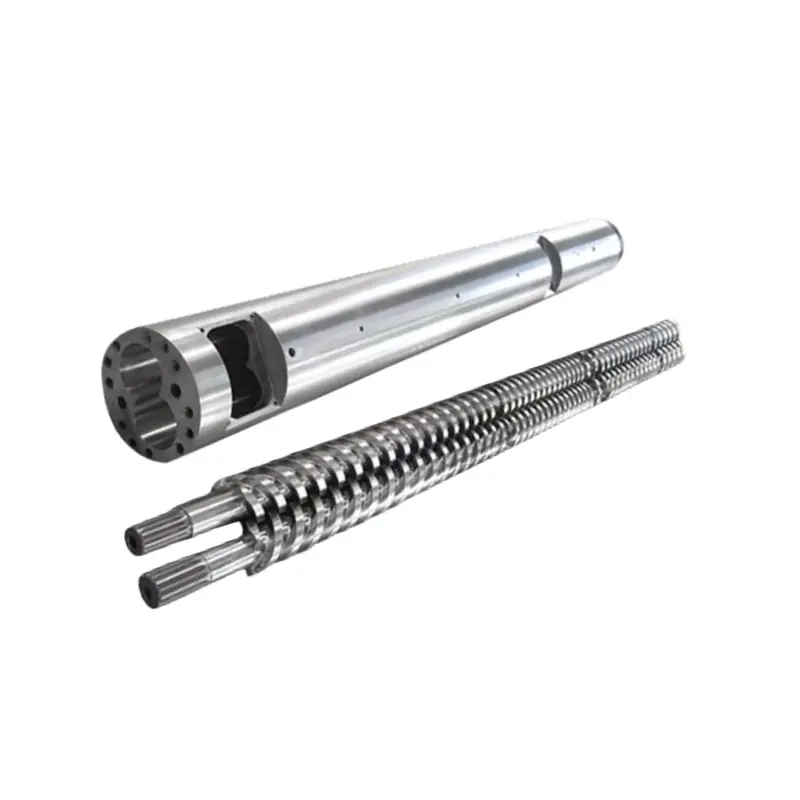
Om utgångs- eller smälttrycket är instabilt före huvudet, inspektera även skruven och cylindern. Nanhaiya leveranserPVC-rör enkla skruvar, PVC-rör parallella skruvfatochPVC-rör koniska dubbelskruvar. Formen bör inte göras om för att kompensera för en sliten eller olämplig mjukningssektion.

Rörextruderingsdyshuvud RFQ checklista
En komplett offertförfrågan låter köparen jämföra teknisk omfattning istället för att jämföra ett lågt baspris med en inkluderande offert. Lägg följande artiklar i ett revisionskontrollerat paket.
- Identifiera produkterna.Lista varje rör-OD, väggutbud, SDR eller schema, lagerkonstruktion, färg och applikation. Markera den normala produkten och den svåraste storleken.
- Namnge standarden.Ange exakt standard, del, upplaga, nationell antagande och intern ritning. Bifoga inspektionsplanen för färdigt rör.
- Avslöja materialet.Tillhandahåll den fullständiga PVC-formeln eller exakt PE-, PP- eller PPR-kvalitet, tillsatser, fyllmedel, pigment, återvunnet innehåll och leverantörsdatablad.
- Definiera hastighet.Ange nettoförsäljningsbar effekt och linjehastighet för varje kritisk produkt, plus tillgänglig kylkapacitet och normalt driftschema.
- Beskriv extrudern.Ange enkel, parallell dubbel eller konisk tvillingskruv; skruv diameter; motorkraft; normalt smälttryck och temperatur; adapter layout; och nuvarande processgränser.
- Styr gränssnittet.Fäst fläns, register, bultcirkel, tätningsyta, smältinlopp, centrumhöjd, sensorport och stödritningar.
- Ange elektriska detaljer.Ange värmarens spänning och frekvens, termoelementtyp, kontaktstandard, kontrollerkompatibilitet, kabellängd och krav på riskområde om tillämpligt.
- Visa nedströmslinjen.Inkludera kalibratordimensioner, vakuumtank, kyllängd, spray- eller nedsänkningsarrangemang, avdragningstyp, mittlinje och avstånd från formutgången.
- Välj övergångsomfång.Lista byte av delar, reservvärmare och sensorer, tätningar, fästelement, hanteringsverktyg, förvaringsställ och önskad storleksändringsprocedur.
- Definiera dokument.Begär monterings- och delritningar, materialförteckning, material- och värmebehandlingsprotokoll, måttbesiktning, ellista, bruksanvisning och reservdelslista.
- Skriv acceptansprovet.Namnge harts, formel, rörstorlek, körlängd, uteffekt, linjehastighet, processposter, dimensionsprovtagning och godkänd/underkänd kriterier.
- Förtydliga support.Kom överens om installationsvägledning, idrifttagningsansvar, operatörsutbildning, fjärrassistans och gränsen mellan stans och komplett linjeprestanda.
Bytesvarning:en sliten form kanske inte längre bevarar sina ursprungliga mått. Mät maskingränssnittet och ett bra kvarhållet rör, hitta eventuella originalritningar och förklara varför det gamla huvudet byts ut. Att kopiera varje sliten dimension kan reproducera samma flödes- eller inriktningsproblem.
Skruvkonfigurationen måste också matcha materialbelastningen. Bläddra bland Nanhaiyaenkla skruvar, parallella dubbla skruvarochkoniska tunnor med två skruvnär förfrågan omfattar hela mjukningsdelen. För tillbehör och anslutna verktyg, användsortiment av extruderade reservdelar.
Acceptera huvudet på produktionsvillkoret du planerar att sälja
Dimensionell inspektion visar att de tillverkade komponenterna stämmer överens med ritningen. Det bevisar inte hur en specifik förening kommer att flöda genom hela linjen. En god acceptplan har två delar: komponentverifiering och en produktionskörning.
| Acceptansstadiet | Vad ska verifieras | Rekord att föra |
|---|---|---|
| Dokumentgranskning | Godkänd ritningsrevision, stycklista, bytesdelmatris, värmare och sensorlista, manualer och reservomfattning | Undertecknat dokumentregister |
| Komponentinspektion | Kritiska gränssnitt, koncentriska egenskaper, tätningsytor, fästelement, portar, material, behandling och synligt flödesytatillstånd | Dimensions- och material- eller behandlingsregister specificerade i beställningen |
| Monteringskontroll | Passning, orientering, värmeinstallation, sensorinsättning, centreringsrörelse, stöd, lyft och åtkomst | Monteringschecklista med fotografier |
| Uppvärmningskontroll | Zonidentifiering, regulatorrespons, sensoravläsning, strömdrag och termisk stabilitet | Zonkarta och stabiliserade avläsningar |
| Produktionskörning | Överenskommet material, rörstorlek, effekt, linjehastighet, temperatur, smälttryck, motorbelastning, vakuum och kylningsförhållanden | Tidsbaserat processblad och bevarade prover |
| Rörinspektion | OD, vägg vid flera klockpositioner, ovalitet, massa per längd, inre och yttre yta, rakhet och erforderliga standardtester | Inspektionsrapport kopplad till provposition och produktionstid |
| Rutinmässig drift | Uppstart, centreringskorrigering, normalt stopp, säker demontering eller en överenskommen storleksändring | Operatörssignering och lista över öppna föremål |
Använd köparens normala formulering när det är praktiskt möjligt. Om ett ersättningsmaterial krävs, registrera skillnaden och begränsa vad testet visar. En framgångsrik PE-körning validerar inte en PVC-formel, och en tjockväggig låghastighetsprodukt bevisar inte ett tunnväggigt höghastighetstillstånd.
Vår fabriksvy:vi föredrar en stabil körning med spårbara mätningar framför en kort visning med maximal effekt. Trycket ska sjunka, väggavläsningarna ska förbli kontrollerbara, värmare ska inte cykla onormalt och det kylda röret ska uppfylla den överenskomna inspektionen. Det resultatet ger båda sidor en användbar överlämningspunkt.


Vanliga frågor
Vilken information krävs för att citera ett rörextruderingsmunstycke?
Skicka polymerkvalitet och formel, rörstandard, komplett storlek och väggområde, målutgång och linjehastighet, extrudertyp, smältinlopp och flänsritning, värmarspänning, sensorkrav, nedströmskalibreringsdetaljer, föredragna ändringsdelar och en acceptplan. Foton och uppmätta ritningar av den aktuella anslutningen är också användbara för ersättningsprojekt.
Kan ett rörmunstycke köra PVC, PE och PPR?
En delad ytterkropp kan vara tekniskt möjlig i ett snävt definierat projekt, men PVC, PE och PPR skapar inte samma flödes-, termiska eller dimensionerande förhållanden. Vi jämför först hela formuleringen, produktion, storleksintervall, krav på flödesväg och rengöringsmetod. Separat verktyg eller ett separat huvud kan vara det säkrare produktionsvalet.
Är rörformens diameter lika med den slutliga rördiametern?
Vanligtvis nej. Varmröret ändras efter att ha lämnat formen eftersom smältan sväller, drar ner, går in i kalibratorn och svalnar. De erforderliga form- och dorndimensionerna måste utformas med material, effekt, linjehastighet, vakuumdimensionering och kylsystem, snarare än kopieras direkt från den nominella rörstorleken.
Kan munstyckshuvudet ensamt garantera rörets väggtjocklek och ovalitet?
Nej. Formhuvudet fastställer den ringformiga smältfördelningen, men den slutliga väggtjockleken och ovaliteten beror också på smältstabilitet, centrering, temperaturbalans, kalibratorns tillstånd, vakuum, kylning, avdragsinriktning och linjehastighet. Acceptans bör testa hela driftlinjen.
Vilket material använder Nanhaiya för extruderingsmunstycken?
Nanhaiyas allmänna extruderhuvudsida listar 38CrMoAl med nitrering och ythårdhet på HV950 till HV1000. Det dedikerade rörextruderingsmunstycket beskrivs som legerat stål med härdade ytor. Kraven på slutligt material, värmebehandling och våt yta bör bekräftas för harts, tillsatser och rengöringsmetod i den godkända specifikationen.
Ska jag köpa ett stanshuvud med insatser i många storlekar eller flera hela huvuden?
Använd bytesdelar när storleksintervallet, produktionen och rengöringsrutinen tillåter en kropp att täcka jobbet utan överdriven justering. Separata huvuden kan vara vettigt när produkterna skiljer sig mycket i diameter, polymer, utgång, lagerstruktur eller växlingsfrekvens. Jämför total övergångstid och produktionsrisk, inte bara verktygspriset.
Hur ska ett rörextruderingsmunstycke accepteras?
Börja med ritning, material, behandling, värmare, sensor, fläns och flödesvägskontroller. Kör sedan det överenskomna produktionsmaterialet med angiven rörstorlek, effekt och linjehastighet. Registrera temperaturer, smälttryck, väggavläsningar runt omkretsen, ytterdiameter, ovalitet, yttillstånd, massa per längd och eventuella tester som krävs av målrörsstandarden.
Vad gör att ena sidan av en extruderad rörvägg är tjockare?
Möjliga orsaker inkluderar felcentrering av munstycke eller dorn, obalans i omkretstemperaturen, ojämnt smältflöde, avlagringar eller skador i flödesbanan, instabil extruderutmatning, felinställning av kalibratorn, ojämn vakuum eller kylning och felinställning vid avlämning. Kontrollera trenden innan du använder centreringsbultar för att dölja ett nedströms problem.
Tekniskt innehåll framställt från Nanhaiyas aktuella produkt-, utrustnings- och serviceinformation, stöds endast av officiella ISO-rörstandardsidor. Slutlig formgeometri, material, behandling, dimensioner och acceptanskriterier definieras av den godkända projektspecifikationen.