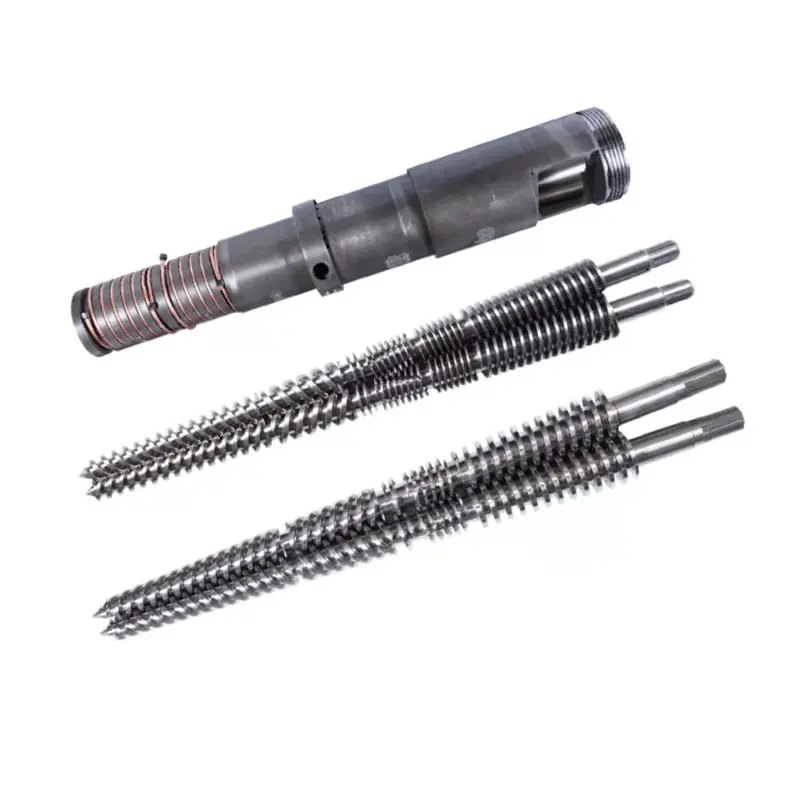
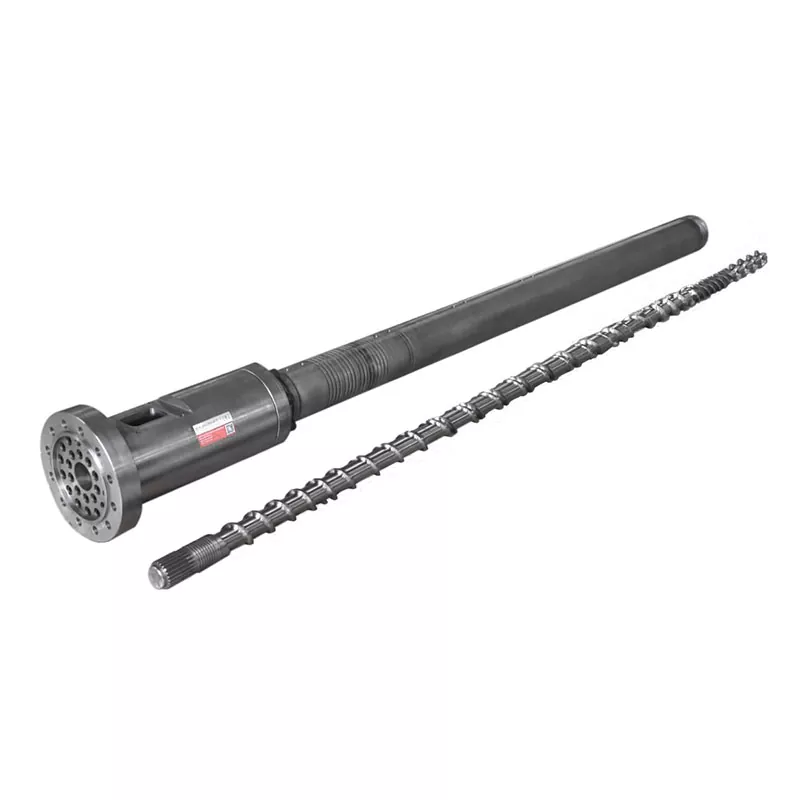
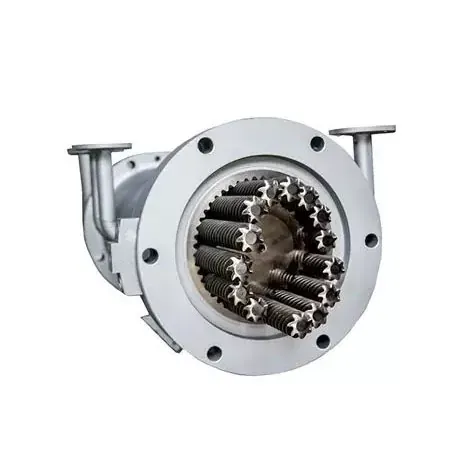
Ett dubbelskruvset har mer än ett arbetsgap. För att fatta ett bra beslut om reparation eller utbyte, kartlägg varje skruv, varje cylinderlob, det sammankopplade förhållandet och maskingränssnitten under en kontrollerad referens.
Mät slitaget på parallella dubbelskruvar och cylindern som ett matchat system. Registrera båda skruvarna vid namngivna axiella stationer, båda loberna i hålet åtta i definierade riktningar, skruv-till-skruv-spel, centrumavstånd, fasning och axiell passning. Jämför kartan med den godkända ritningen. Symtom kan utlösa inspektion, men mätningar avgör om skruvar, pipa eller hela setet ska bytas ut.

En parallell dubbelskruv har inte ett universellt spel
På en konventionell enkelskruv uttrycks diametralt spel ofta som cylinderns inre diameter minus skruvens utvändiga diameter. Radiellt spel är hälften av den skillnaden. Vårenkel skruv förslitningsmätningsguideförklarar varför de axiella stationerna och definitionerna fortfarande måste matcha.
Lokalt diametralt förhållande = motsvarande cylindermått minus motsvarande skruv ytterdiameter
Lokalt radiellt förhållande = lokalt diametralt förhållande dividerat med 2
Denna aritmetik beskriver inte den fullständiga geometrin hos en sammankopplande dubbelskruvsats.
En parallell dubbelskruv lägger till den andra skruven, ett sammangreppsområde, ett centrumavstånd och ett tidsbestämt vinkelförhållande. Pipan är normalt en åttasiffra profil snarare än en enda rund borrning. Slitaget kan också vara olika i vänster och höger lob och på motsatta ytor av flygningarna.
Mätfilen bör därför separera minst fem relationer:
- Varje skruvs yttre profil till dess motsvarande cylinderlob.
- Skruv-till-skruv-spel genom det sammangripande området.
- Centrumavstånd och placeringen av båda tunnloberna.
- Rotationsfasning, handenhet och vänster eller höger skruvidentitet.
- Relevanta axiella spel, tryckytor, distanser och ändlägen.
Vår fabriksvy:en köpare som frågar efter "0,3 mm frigång" utan att namnge ytorna har inte gett oss ett körbart krav. Vi frågar om det numret är diametralt, radiellt, interflight, sido-, spets- eller axiellt spelrum, var det mäts och i vilket tillstånd. Att gissa här kan skapa metallkontakt eller lämna det nya setet löst.


Bevara enhetens identitet innan du drar i skruvarna
Mätningar tappar värde om de vänstra och högra skruvarna blandas ihop eller om fasreferensen försvinner under borttagningen. Innan du lossar enheten, fotografera drivänden och utloppsänden. Markera visningsriktningen som används för att beskriva rotation, märk sedan både skruvar, axlar, distanser och tidsmärken.
Registrera om maskinen användersamroterande skruvarellermotroterande skruvar. Anteckna även om skruvarna är i ett stycke eller monterade av element. Anta inte att två skruvar med liknande yttermått delar samma hand, spline, ordning eller timing.
Använd maskintillverkarens borttagningsinstruktioner och bevara alla låsnings- och tidsinställningsfunktioner. Om paret inte kan vändas enligt godkänd procedur efter återmontering, stoppa. Att applicera drivmoment för att övervinna en okänd störning kan förvandla ett identifieringsfel till skada.

Bygg ett koordinatsystem för båda skruvarna och båda loberna
Rengör komponenterna utan att ta bort tecken på skåror, beläggningsförlust eller gropfrätning. Låt delarna nå en stabil inspektionstemperatur. Etablera en nollpunkt vid en namngiven ände och markera axiella stationer som kan upprepas på skruvparet och pipan.
Lägg till stationer före och efter geometriändringar, matnings- och ventilationsöppningar, blandningsområden och den tryckbyggande änden. Vid varje station, identifiera vänster skruv, höger skruv, vänster lob och höger lob. Registrera flera vinkelriktningar när metoden tillåter, eftersom en enda diameter kan dölja ovalitet eller ensidigt slitage.
| Fält | Hur man identifierar det | Vad den avslöjar |
|---|---|---|
| Axial station | Avstånd från ett definierat matnings- eller utloppsdatum | Där slitage koncentreras längs processdelen |
| Skruv identitet | Vänster eller höger, med visningsslutet angivet | Asymmetriskt flygslitage och parintegritet |
| Skruvprofil | OD, rot, spets eller flankvärde med metod och vinkelläge | Förlust av metall på arbetsytorna |
| Tunnlob | Vänster eller höger lob, riktning och mätplan | Förstoring, ovalitet och lokal tvättning |
| Sammanhängande relation | Namngivna ytor, vinkelläge, fastillstånd och metod | Risk för alltför stora mellanrum eller mekaniska störningar |
| Ytans skick | Numrerat fotografi knutet till stationskartan | Poängsättning, gropfrätning, beläggningsförlust, avlagringar och kontaktmärken |
| Referensvärde | Godkänd ritning, ny delrapport eller överenskommen designbaslinje | Hur mycket geometrin har förändrats |
Coperions publicerade fatdiagnostikmetodkräver att dess fat är rena och svala, använder sedan hålmätning och högupplöst videoinspektion på vissa ZSK- och STS-storlekar. Din maskin och inspektionsverktyg kan skilja sig åt, men tillvägagångssättet visar varför dimensionella och visuella bevis hör hemma i samma rapport.
Uppfinn inte upplösning genom att lägga till decimaler utanför instrumentet och metoden. Registrera instrumentet, kalibreringsstatus, supporttillstånd, inspektionstemperatur och operatörs- eller inspektionsrekord. En repeterbar karta med ärlig osäkerhet är mer användbar än ett imponerande kalkylblad byggt av tvetydiga punkter.



Har en borttagen dubbelskruvsats redo för granskning?Skicka monteringsritning, vänster och höger identifiering, stationskarta, fotografier och drifthistorik. Vi kan diskutera vad som måste bevaras och vilka områden som behöver mätas närmare.
Skicka slitagekartanSe produkter med parallella dubbelskruvarAnvänd linjebeteende för att välja inspektionsplatser, inte för att deklarera fel
Fallande effekt vid samma skruvhastighet, instabilt tryck, växlande belastning, dålig spridning, osmält material och återkommande produktfel kan motivera inspektion. De kan också komma från matning, formulering, värmare, sensorer, ventilation, en begränsad form eller ett drivproblem.
Spara en driftbaslinje innan du ändrar flera inställningar samtidigt. Registrera aktuell matningshastighet, skruvhastighet, belastnings- eller vridmomentindikering, tryck, zoninställningar, uppmätt smälttemperatur när tillgänglig och kontroller av färdig produkt. Jämför samma formulering och nedströms setup.
Japan Steel Works noterar att slitna dubbelskruvselement kan minska genomströmning och spridning och kan bidra till allvarliga fel på skruvaxeln eller växellådan. Det är en bra anledning att inspektera tidigt, men symtomet måste fortfarande vara kopplat till ett fysiskt tillstånd på din maskin.
Om en linje återgår till det normala efter korrigering av matarkalibrering eller en blockerad ventil, skulle vi inte sälja slitage som diagnos. Om processen förblir instabil och mätkartan visar en matchande lokal frigångsökning är ersättningsfallet mycket starkare. Målet är att lösa produktionsproblemet, inte att vinna en order på det största setet.
| Observerat mönster | Bearbeta kontroller innan fördömande | Fysiska bevis att söka |
|---|---|---|
| Utgången faller med oförändrad hastighet | Matningsnoggrannhet, bulkdensitet, recept och begränsning av matrisen | Lokal hålförstoring, flygslitage och ändring av spelrum |
| Trycket eller belastningen blir instabil | Matning, temperaturkontroll, avluftning och nedströmsbegränsning | Ojämnt vänster/höger slitage, avlagringar, skador eller kontaktmärken |
| Dispersion eller smältkvalitet försämras | Materialparti, tillsatsdosering, blandningskonfiguration och temperaturhistorik | Slitage på avsedda blandningsytor eller felmonterade element |
| Metalliskt brus eller plötslig vridmomentökning | Stanna under maskinens procedurer och inspektera drivning och uppriktning | Färska kontaktmärken, böjda delar, fasfel eller främmande material |
| Snabbt upprepat slitage efter byte | Materialkontamination, inriktning, montering, driftgränser och val av yta | Upprepad placering och riktning av skadan |
Bestäm vad som ska ersättas från den matchade rapporten
Ett byte endast med skruvar är rimligt när båda cylinderloberna förblir inom den godkända geometrin, mittförhållandet är bra och orsaken till slitaget är förstått. Ett byte av enbart cylinder kan också motiveras när skruvparet förblir acceptabelt och kompatibelt med den återställda hålets geometri.
Byt ut den matchade uppsättningen när båda sidorna är slitna, referensgeometrin är osäker, eller så skulle en ny komponent fortfarande köra mot en skadad partner. Om slitagemönstret pekar på felinriktning, fasfel eller främmande material, ta bort orsaken innan du installerar nya delar.
| Uppmätt skick | Sannolikt utrymme att utvärdera | Krävs skydd |
|---|---|---|
| Skruvpar slitna; båda loberna inom de godkända gränserna | Reparera eller byt ut skruvarna | Bekräfta den ombyggda eller nya geometrin mot den kvarhållna pipan |
| Tunnlober slitna; skruvar inom de godkända gränserna | Kvalificerad fatreparation eller utbyte | Verifiera kompatibiliteten med både kvarhållna skruvar och centrumavstånd |
| Både skruvar och pipa slitna | Matchat byte av skruv och pipa | Godkänn en kontrollerad ritsats och inspektionsplan |
| Lokaliserad poängsättning eller ensidig kontakt | Orsak undersökning innan komponentval | Kontrollera inriktning, lager, axlar, fasning och förorening |
| Geometri acceptabel men plikten ändrad | Process- och geometrigranskning | Definiera det nya materialet, produktionen, maskingränser och produktacceptans |
Använd inte en generisk internetmultiplikator som en automatisk ersättningsgräns. Diameter, skruvtyp, maskindesign, material- och produkttolerans spelar roll. Den ursprungliga byggritningen och maskintillverkarens servicekriterier bör styra beslutet.
För bredare symtom och reparationsval, se vårskruvpipans slitage och utbytesguide. Denna tvillingspecifika sida lägger till vänster/höger-, lob-, mitt- och fasinformation som en konventionell enkelhålsinspektion inte täcker.
Använd slitplatsen för att specificera ytan
Nanhaiyasparallella tvillingskruvprodukterinkluderar PVC, PE, PP, gummi, plast, blandnings- och granuleringsapplikationer. Materialbelastningen varierar inom det intervallet. Glasfiber, mineralfyllmedel, pigment, återvunnen förorening och frätande beståndsdelar ska anges efter kvalitet och belastning.
Våra samroterande och motroterande produktsidor visar samma kärnreferensvärden: 38CrMoAlA, värmebehandlingshårdhet på HB260 till 320, nitreringshårdhet på HV950 till 1000, nitreringsdjup på 0,50 till 0,70 mm och nitrering 1 eller lägre sprödhet. De listar också Ra0,4 och skruvens rakhet på 0,015 mm.
Tillgängliga produktvärden inkluderar även kromhårdhet på HV 950 eller högre vid 0,05 till 0,10 mm tjocklek, och bimetallhårdhet på HRC60 till 65 vid 2,0 till 3,0 mm djup. HV och HRC använder olika skalor, så det största tryckta numret identifierar inte det bättre alternativet.
| Fynd från slitagekartan | Vad ska definieras i den nya specifikationen | Vad man inte ska anta |
|---|---|---|
| Flygspetsar tappar material i en fylld processzon | Skyddade flygplatser, behandling eller legering, skiktdjup och slutlig geometri | Varje zon behöver samma uppgradering |
| Den ena fatloben slits mer än den andra | Lobkarta, uppriktning och mittkontroller, sedan pipskydd | Enbart hårdare material kommer att korrigera felinställning |
| Pitting eller ytförlust | Materialkemi, rengöringshistorik, påverkad zon och kompatibelt ytsystem | Alla ytskador är nötande slitage |
| Kontaktmärken upprepas på ena ansiktet | Fasning, rakhet, axel, lager och monteringsgenomgång | Skruvprofilen är den enda orsaken |
| Jämnt slitage efter lång stabil drift | Originalgeometri, uppmätt förändring och erforderligt underhållsintervall | En omdesign är automatiskt nödvändig |
battenfeld-cincinnati rekommenderar slitagemätning en gång per år eller efter 6 000 drifttimmari sin servicevägledning för enkla, koniska tvilling-, parallella tvilling- och planetextrudrar. Behandla det som en leverantörs planeringsreferens. Linjer som behandlar allvarliga fyllmedel eller visar en snabb slitagetrend kan behöva ett annat intervall.


Förvandla inspektionsfilen till en beställning som kan tillverkas
Offertpaketet bör innehålla maskintillverkare och modell, godkända ritningar, materialformulering, driftjournal och slitagekarta. Identifiera om du vill ha en trogen ersättning, reparationsutvärdering eller geometriändring. Om prestandan måste förbättras, ange det mätbara målet och maskinbegränsningarna.
Ritningskontroll har lika stor betydelse som nominell storlek. Nanhaiyassida för produktionsutrustninglistar CNC-borrnings- och fräspositioneringsnoggrannhet på 0,02 mm, CNC-svarvar för arbetsstycken upp till 6 meter och femaxlig bearbetning för oregelbundna flygningar och specialflänsar. Dessa förmågor behöver fortfarande en entydig ritnings- och inspektionsplan.
Vi kommer att ifrågasätta en ritning när det angivna utrymmet står i konflikt med det slitna provet eller när vänster och höger information saknas. Det är en del av tillverkningsansvaret. En signerad ritningsrevision är billigare än att upptäcka oenigheten vid installationen.


Behöver du en ersättningsomfattning innan du begär priser?Skicka den gamla delens rapport och driftsproblem först. Vi kan hjälpa till att separera ritningsfrågor, bära bevis och materialval innan den kommersiella jämförelsen börjar.
Begär en ersättningsgranskningÖppna förfrågningssidanVerifiera passformen först, verifiera sedan produktionen
Inkommande inspektion bör bekräfta delens identitet, ritningsrevision, vänster och höger etiketter, materialdokument, specificerade mått och skyddade ytor före installation. Håll frakt- och inspektionsprotokollet kopplat till komponentens serie- eller paridentifikation som används i din anläggning.
Följ extrudertillverkarens anvisningar för montering, inriktning, smörjning, uppvärmning och uppstart. Bekräfta parets erforderliga fria rörlighet endast med den godkända metoden. Använd inte drevet för att tvinga fram en oförklarlig stram position.
Kommission med överenskommet material, foderupplägg och matris. Registrera effekt, skruvhastighet, belastning eller vridmoment, tryck, temperaturbeteende, ventilationsskick och färdig produktkvalitet. Jämför mot acceptansvillkoret, inte mot en kort tomgångsrotation eller ett lättare harts.

Be Nanhaiya att granska din dubbelskruvsslitagefil
Skicka maskinritningen, vänster och höger skruvidentifiering, rotationssynpunkt, fasinformation, centrumavstånd, slitagekarta, materialrecept och driftsprotokoll. Berätta för oss vilket symptom som föranledde inspektionen och om din prioritet är restaurering, längre livslängd eller en ny processplikt.
Mejla ritningar och måttDiskutera på WhatsAppSe produkter med parallella dubbelskruvar
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Produkter:Samroterande parallella dubbelskruvar | Motroterande parallella dubbelskruvar | PVC parallella dubbelskruvar | Gummi och plast parallella dubbelskruvar
E-post:info@nhyscrew.com
Telefon:+86-13505809643| Mobil:+86-13587082002
Block C, No. 2 West Section, Xingzhou Avenue, Dinghai District, Zhoushan City, Zhejiang Province, Kina.
Serviceinformation | Produktionsutrustning | Företagsprofil | Kontakta oss
Vanliga frågor
Vad är trumspel med parallella dubbelskruvar?
Det är en uppsättning geometriska relationer, inte ett universellt gap. En användbar specifikation särskiljer varje skruvs spelrum till dess cylinderlob, skruv-till-skruv-spel genom det sammangripande området, centrumavstånd, fasning och eventuellt relevant axiellt spel. Den godkända maskinritningen definierar målvärdena och mätmetoderna.
Kan jag beräkna dubbelskruvsspel som cylinder-ID minus skruv-OD?
Denna subtraktion kan endast beskriva ett lokalt diametralt förhållande när de två värdena hänvisar till motsvarande platser och en definierad borrningsgeometri. Den beskriver inte skruv-till-skruv-spel, ingrepp, fasning, centrumavstånd eller ett urrundat hål med åtta. Använd den inte som det enda acceptansvärdet för dubbelskruvar.
Hur många ställen ska jag mäta på en dubbelskruv och pipa?
Det finns ingen universell räkning. Skapa tillräckligt med axiella stationer för att täcka områdena för matning, smältning eller kompression, blandning, ventilering och tryckbyggande, och lägg sedan till stationer runt synliga skador eller geometriförändringar. Använd samma stationsnamn på båda skruvarna och båda cylinderloberna.
Vad ska registreras innan du tar bort parallella dubbelskruvar?
Registrera de installerade vänster- och högerpositionerna, rotation sett från en namngiven ände, handenhet, tids- eller fasmärken, axelanslutningar, distanser och axiell ordning. Fotografera driv- och utloppsändarna, märk varje del och bevara maskintillverkarens borttagningsprocedur.
Kan jag byta endast de dubbla skruvarna och behålla den gamla pipan?
Ja, när cylinderhålen, centrumförhållandet och yttillståndet håller sig inom de godkända gränserna och orsaken till skruvförslitningen är förstådd. Om cylindern är förstorad, oval, skårad eller felinriktad, kan bara nya skruvar lämna för stort eller ojämnt spelrum. Basera beslutet på en matchad mätrapport.
Hur ofta ska slitage på parallella dubbelskruvar mätas?
Ställ in intervallet från maskintillverkarens underhållsplan, materialets svårighetsgrad, drifttimmar och linjens egen slittrend. Battenfeld-cincinnati publicerar ett år eller 6 000 drifttimmar som sin servicerekommendation, men det är en planeringsreferens snarare än en universell ersättningsgräns.
Publicerar Nanhaiya ett standardavstånd för varje parallell dubbelskruv?
Inget enskilt värde för arbetsavstånd täcker hela området. Nanhaiya publicerar produktvärden för material, värmebehandling, ythårdhet, skiktdjup, grovhet och skruvens rakhet. Funktionsavstånden måste fortfarande definieras på den godkända ritningen för det specifika maskin- och skruvparet.
Vad ska jag skicka för en ersättningsoffert med parallella dubbla skruvar?
Skicka till maskintillverkaren och modellen, godkända ritningar, vänster och höger skruvidentifiering, rotationssynpunkt, centrumavstånd, anslutnings- och flänsdetaljer, materialsammansättning, utgångs- och driftsprotokoll, axiell slitagekarta, ytfoton, felhistorik och nödvändiga inspektionsdokument.
För systemval och funktionsprinciper, fortsätt med vårparallell dubbelskruv extruderguideeller det bredarevalguide för dubbelskruvextruder.