Skruvvarvtal är inte en utgångsratt i sig. En hastighetsändring förändrar transport av fasta ämnen, smälttid, skjuvning, tryckgenerering och uppehållstid, så det användbara resultatet måste bedömas med smälttemperatur, motorbelastning, tryck och produktkvalitet.

Snabbt svar
Ökande skruvhastighet ökar vanligtvis motståndsflödet och hastigheten med vilken material kommer in i processen, men förhållandet är inte obegränsat eller perfekt linjärt. Mer varvtal kan också tillföra skjuvvärme, förkorta uppehållstiden och exponera en svag matnings- eller smältsektion.
Ändra en styrd variabel åt gången, vänta på ett stabilt tillstånd, jämför sedan effekt, smälttemperaturprofil, tryck, motorbelastning och produktkvalitet. Stanna när en av dessa når sin godkända gräns, även om drevet kan svänga snabbare.
Läs extrudern som ett anslutet system
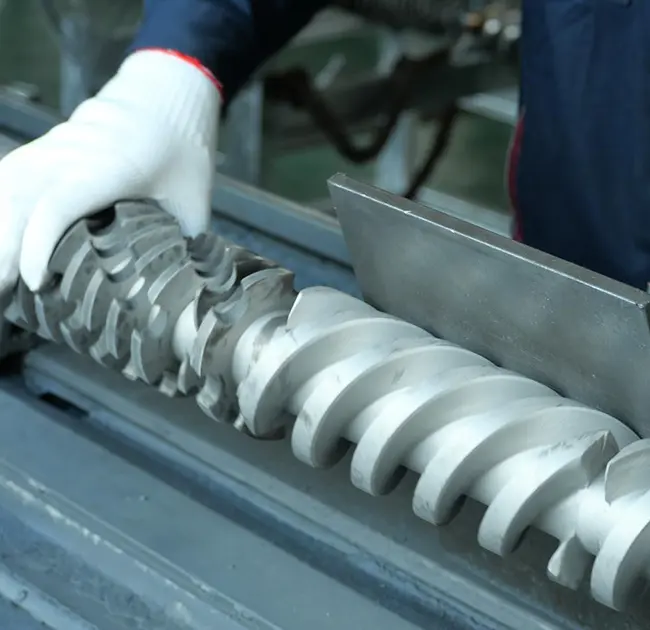
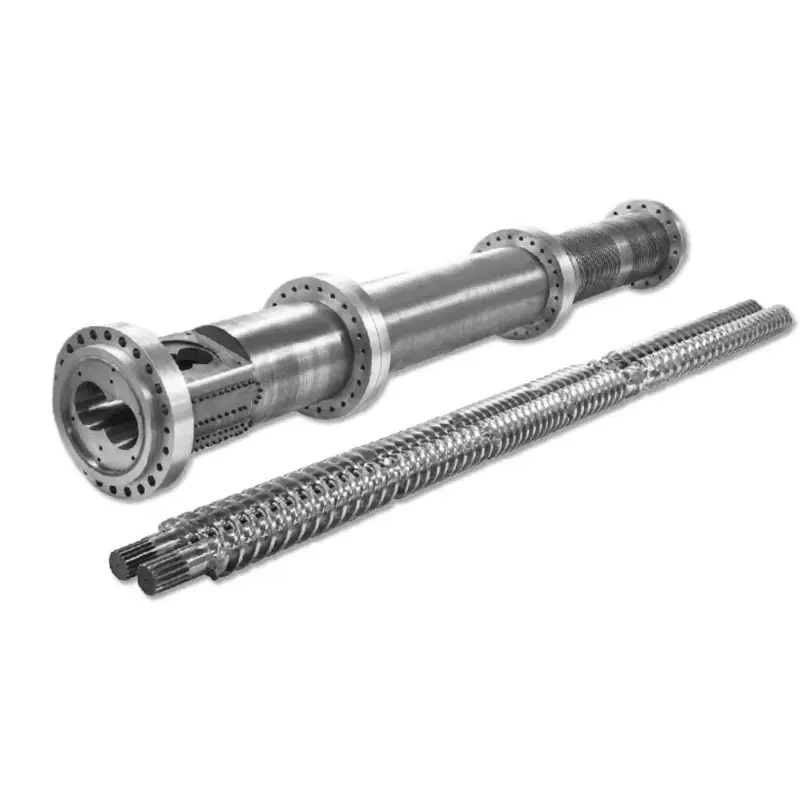
Material kommer in som ett bulkfast material, blir en komprimerad bädd, smälter, blandas och lämnar genom en restriktiv flödesbana. Motorn levererar mekanisk energi medan fatvärmare och kylkretsar utbyter värme med processen. Skruven och dynan delar tryckuppgiften.
En studie i industriell skala 2016 testade tre polymerer, tre skruvgeometrier, fem hastigheter och tre temperaturförhållanden, för 135 driftssituationer. Författarna mätte energibehov och smälttemperaturvariation tillsammans. Deras resultat förändrades med material, skruv och villkor, vilket är anledningen till att en universell rpm-to-out-regel är opålitlig.
Vår fabriksvy:den bästa driftpunkten är inte det högsta varvtalet som omriktaren accepterar. Det är det högsta stabila produktionsvillkoret som håller sig inom de godkända gränserna för motor, växellåda, tryck, temperatur och produktkvalitet. Om en gräns kommer tidigt, identifiera den flaskhalsen innan du beställer en snabbare enhet eller en ny skruv.
Vad förändras när skruvhastigheten ökar
Högre rpm flyttar skruvytan snabbare i förhållande till pipan. I ett stabilt område kan detta öka transporten av fasta ämnen och transporten av smälta. Det ändrar också skjuvhastighet, mekanisk energitillförsel, tillgänglig tid för smältning och antalet skruvvarv som ett material upplever.
Riktningen för smälttemperaturändringen är inte universell. En 2014 HDPE-studie använde tre hartsviskositeter, tre skruvgeometrier och flera hastigheter och inställda temperaturer. Den fann att skruvtyp, hartsviskositet, inställd temperatur och hastighet alla påverkade energianvändningen och smältkonsistensen.
Engångsskruvar visade en kritisk hastighet där smältkvaliteten försämrades, medan den testade barriärskruven bibehöll bättre temperaturjämnhet.


Fats inställda temperatur är inte smälttemperaturen
Styrenheten visar ett mål för värmezonen och vanligtvis en temperatur nära trumväggen. Polymer inuti kanalen får också mekanisk energi från deformation och friktion. Kylning kan ta bort en del av värmen, men den slutliga smältan kan förbli varmare, kallare eller mindre enhetlig än vad en kontrollavläsning antyder.
Mät smälttemperaturen på en definierad plats och ange sensormetoden. 2006 års Polymer Engineering & Science-studie använde ett termoelementgaller över smältflödet. Den hittade lågtemperaturområden med hög genomströmning med engångsskruvar, medan den testade barriärskruven med en Maddock-blandare uppnådde bättre smältning och lägre variation.
Sänk inte varje värmezon bara för att den uppmätta smältan är varm.Om skruven skapar det mesta av värmen, kan en aggressiv minskning göra den fasta bädden kallare medan skjuvningen förblir hög. Granska var smältning inträffar, värmarens effekt, kylrespons och motorbelastning innan du ändrar hela profilen.
Varför utmatningen slutar följa rpm i en rak linje
Vid lägre hastighet kan en välmatad extruder uppvisa ett nästan linjärt förhållande mellan varv per minut och massflöde. Det förhållandet försvagas när pellets inte längre fyller kanalen proportionellt, bulkdensiteten ändras, matarhalsen glider, smältningen faller på efterkälken eller nedströmsmotståndet ändrar tryck-flödesbalansen.
En studie från University of Stuttgart 2022 jämförde släta, spiralformade och axiellt spårade matningszoner vid höga skruvhastigheter. Den hittade en tröskel över vilken genomströmningen blev olinjär, och den pelletformen och storleken påverkade den tröskeln. Detta stöder en praktisk fabriksregel: registrera den faktiska råvaran såväl som polymernamnet.



Hur man läser Nanhaiyas publicerade hastighet och utgångsområde
Nanhaiya publicerar följande familjetabell på båda sinaenkelskruvskategorioch PE/PP höghastighetssida. Det är användbart för att identifiera företagets angivna produktsortiment. Det är inte en driftsgaranti för ett ospecificerat material och matris.
| Modell | L/D | Publicerad produktion | Publiceringshastighet | Drivmotor |
|---|---|---|---|---|
| NHY20 | 20:1 | 3 till 5 kg/h | 10 till 60 rpm | 1,1 / 1,5 / 2,2 kW |
| NHYZS25 | 25:1 | 5 till 8 kg/h | 10 till 60 rpm | 2,2 / 3,0 / 4,0 kW |
| NHY30 | 25:1 | 5 till 10 kg/h | 10 till 60 rpm | 2,2 / 3,0 / 4,0 kW |
| NHY45 | 25:1 till 36:1 | 10 till 120 kg/h | 10 till 150 rpm | 5,5 till 22 kW |
| NHY65 | 25:1 till 36:1 | 60 till 300 kg/h | 20 till 150 rpm | 22 till 75 kW |
| NHY75 | 25:1 till 36:1 | 200 till 450 kg/h | 20 till 150 rpm | 30 till 132 kW |
| NHY90 | 25:1 till 36:1 | 180 till 600 kg/h | 20 till 110 rpm | 30 till 185 kW |
| NHY120 | 25:1 till 36:1 | 320 till 1000 kg/h | 20 till 90 rpm | 75 till 280 kW |
| NHY150 | 25:1 till 36:1 | 400 till 1300 kg/h | 20 till 75 rpm | 90 till 400 kW |
Källa: Nanhaiyas webbplats, kontrollerad 31 augusti 2026. Varje rad innehåller breda serievärden. Kombinera inte högsta effekt, hastighet och motornummer till en antagen maskinkonfiguration.
Nanhaiyas webbplatspåstående:PE/PP höghastighetssidan anger att optimerad skruvstruktur och en växellåda med högt vridmoment kan fördubbla effektiviteten jämfört med traditionell utrustning, och att dess design kan sänka PP-extruderingstemperaturen.
Sidan anger inte jämförelsemaskin, harts, form, testmetod eller acceptansfönster. Behandla båda påståendena som leverantörspåståenden som kräver ett projektspecifikt testprotokoll innan de anger en ROI eller köpgaranti.
Tolka kombinationer, inte isolerade avläsningar
| Trend efter en varvtalsökning | Möjlig tolkning | Nästa kontroll |
|---|---|---|
| Effekten stiger, tryck och belastning förblir stabila, kvaliteten håller | Linjen kan fortfarande vara inne i dess användbara driftsfönster | Bekräfta smälttemperaturens enhetlighet och nedströms kylkapacitet |
| Rpm ökar men uteffekten minskar | Matningskapacitet, smältning eller nedströmsmotstånd kan vara begränsande | Kontrollera matningskonsistensen, specifik effekt, filter och munstyckstryck |
| Smälttemperaturen och motorbelastningen stiger snabbt | Mekanisk energi och motstånd ökar | Granska hartsviskositet, skruvgeometri, filtertillstånd och värmeprofil |
| Den genomsnittliga smälttemperaturen sjunker men variationen ökar | Sen eller ofullständig smältning kan förekomma | Inspektera produktdefekter och jämför med skruvens smältkapacitet |
| Tryckcykler med effekt och motorbelastning | Problemet kan vara matning, smältning, temperaturkontroll eller begränsning | Användsurging diagnostisk guide |
| Belastningen stiger efter ett filter eller stansbyte | Nedströmsmotståndet ändrade driftspunkten | Jämför rent och smutsigt tryck med samma material och hastighet |


Använd ett kontrollerat stegtest istället för att jaga kontrollerna
- Välj en stabil materialparti och produkt.Registrera hartskvalitet, pellets eller ommalningsform, tillsatser, fukt och senaste materialsekvens.
- Upprätta en baslinje.Registrera faktiska varvtal, matning, uteffekt, smälttemperatur, tryck, motorbelastning, zonavläsningar och produktkvalitet efter att linjen stabiliserats.
- Ändra en godkänd variabel.Använd inkrement och stabiliseringstid som definieras av linjeproceduren. Ändra inte hastighet, matning och temperatur samtidigt.
- Jämför både genomsnitt och variation.Ett acceptabelt medelvärde kan dölja cykeltrycket eller en ojämn smälttemperaturprofil.
- Markera det första begränsningsvillkoret.Det kan vara motorbelastning, tryck, smältkvalitet, dimensionsstabilitet, kylkapacitet eller ytdefekt.
- Upprepa endast inom godkända gränser.Det användbara maximum uppnås när ytterligare en ökning ger för lite uteffekt eller trycker ett uppmätt tillstånd utanför acceptans.
Vår fabriksvy:en kund som skickar fem stabila driftpunkter ger oss mer användbar designbevis än en kund som skickar ett maxvarv. Trenden visar var linjen tappar effektivitet och om nästa förändring hör hemma i matningssektionen, skruvgeometrin, slitagetillståndet eller nedströmsutrustningen.
När processtrenden pekar tillbaka på hårdvaran
Högre varvtal kan inte reparera för stort spelrum mellan skruv och cylinder, en underdimensionerad matningssektion, en smältsektion som hamnar på efterkälken eller en blandare som skapar för mycket tryckförlust. Det kan göra dessa gränser lättare att se. Rengör och mät slitna komponenter innan du kopierar dem.
Användbarriär, konventionell och blandningsskruv jämförelsenär smältans enhetlighet ändras med hastigheten. Användguide för slitagemätningnär specifik effekt minskar med en ren flödesväg och stabilt material.
Nanhaiyasutrustningssidaanger att dess CNC-svarvar kan bearbeta arbetsstycken upp till 6 m och dess borr- och fräsutrustning har 0,02 mm positioneringsnoggrannhet. Det är publicerade funktioner på fabriksnivå. Den godkända ritningen måste fortfarande definiera mått och kontrollpunkter för beställningen.

Data för en enkel skruvgranskning med hög effekt
- Maskintillverkare, modell och skruvdiameter
- Original och aktuella skruv- och pipmått
- Hartskvalitet, pelletsform, ommalning och tillsatser
- Normal och målutdata med accepterad kvalitet
- Motor, växellåda och nominellt vridmoment
- Faktiskt varvtal, motorbelastning och energitrend
- Fatbörvärden och aktuella zonavläsningar
- Smälttemperaturplats och sensormetod
- Trycktrend, filter och formdetaljer
- Gränser för kylning, avdrag och nedströms
- Bilder på defekter och bevarade prover
- Originalritning och anslutningsmått
Vanliga frågor
Ökar en ökad skruvhastighet alltid extruderns effekt?
Nej. Effekten kan öka med skruvhastigheten inuti ett stabilt driftfönster, men matningskapacitet, pelletsform, skruvgeometri, smältkapacitet, formmotstånd, motorbelastning och slitage kan begränsa resultatet. Vid hög hastighet kan specifik effekt falla eller smältan kan bli mindre enhetlig.
Är fatets inställda temperatur samma som smälttemperaturen?
Nej. Barrel börvärden styr värmezoner, medan polymeren också får mekanisk energi från skruvrotation och skjuvning. Mät smältan på en definierad plats med en lämplig sensor och registrera metoden istället för att behandla regulatorns börvärde som den faktiska smälttemperaturen.
Varför kan smälttemperaturen stiga när skruvhastigheten ökar?
Högre skruvhastighet kan öka skjuvhastigheten och den mekaniska energitillförseln. Hur mycket smälttemperaturen ändras beror på hartsets viskositet, skruvgeometri, fyllning, cylinderprofil och nedströmsmotstånd. Vissa skruv- och materialkombinationer kan istället visa dålig eller ofullständig smältning utöver en kritisk hastighet.
Varför kan uteffekten sluta öka även när varvtalet stiger?
Matningssektionen kan sluta fyllas proportionellt, pelletsslip kan ändras, bulkdensiteten kan variera, smältkapaciteten kan nås, eller form- och filtermotstånd kan begränsa systemet. En sliten skruv och pipa kan också öka läckaget och minska användbar pumpning.
Vad ska operatörer registrera efter att ha ändrat skruvhastighet?
Registrera aktuell skruvhastighet, matningshastighet, effekt, smälttemperatur och variation, smälttryck och variation, motorbelastning, zontemperaturer, kylningsrespons, produktkvalitet och den tid som tillåts för att nå ett nytt stabilt tillstånd.
Vilken data ska jag skicka till Nanhaiya för en högutgående enkelskruvgranskning?
Skicka hartskvaliteten och formen, tillsatser och fyllmedel, erforderlig effekt, aktuellt varvtal, motor- och växellådsdata, cylinderprofil, smälttemperatur och trycktrender, form- och filterdetaljer, skruv- och cylinderritningar, slitagemått och produktdefekten eller produktionsgränsen du behöver lösa.
Redaktionell anmärkning: Nanhaiyas produktspecifikationer och påståenden identifieras som företagspublicerad information. Oberoende forskning stödjer processrelationerna, inte en garanti för någon Nanhaiya-modell. Slutliga gränser och acceptansvillkor kräver material, maskin, godkänd ritning och projekttestplan.