Nyheter

Hur kan skruven uppfylla krav på slitstyrka och högprecisionsbearbetning?

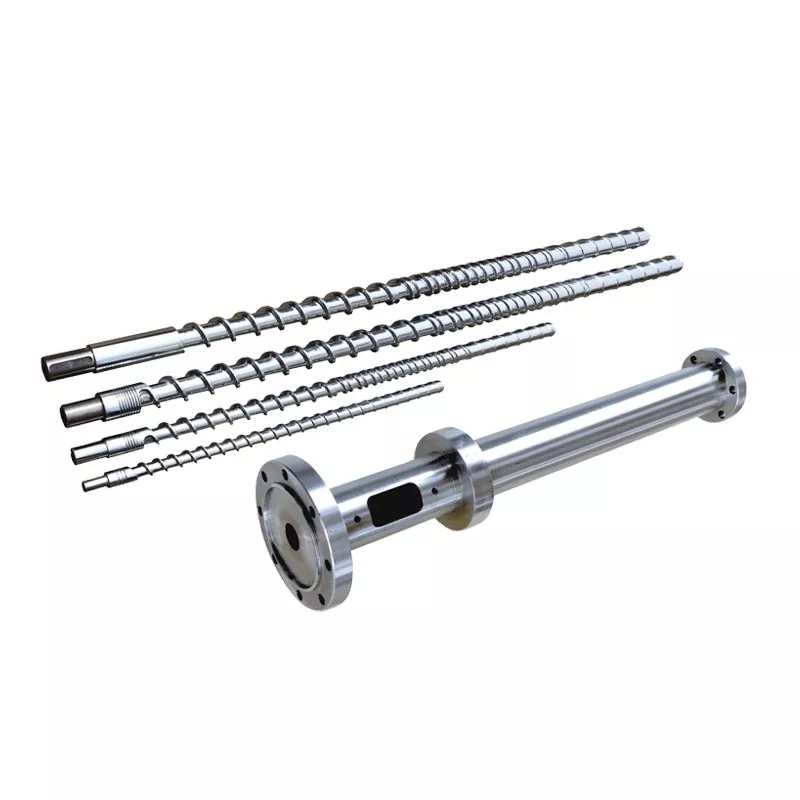
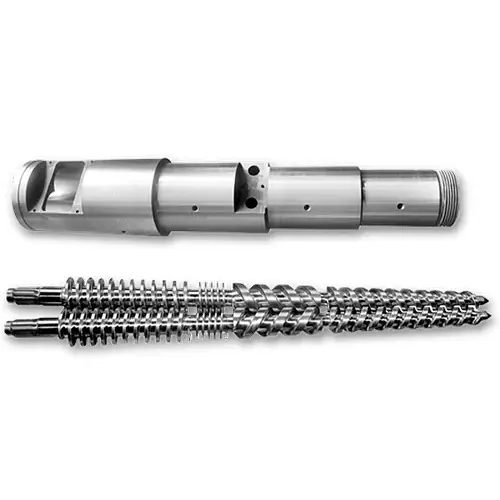
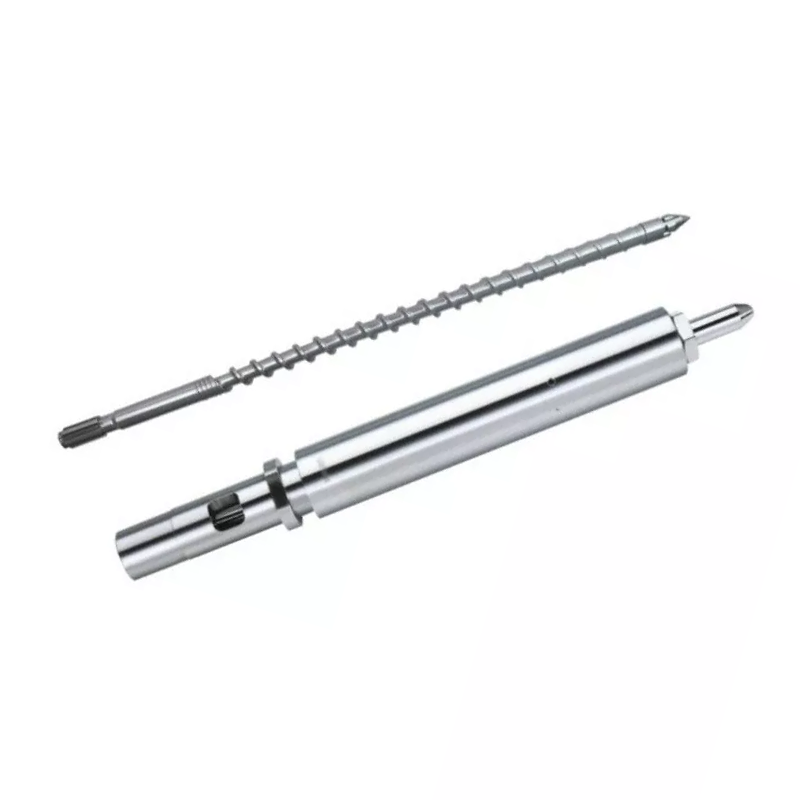
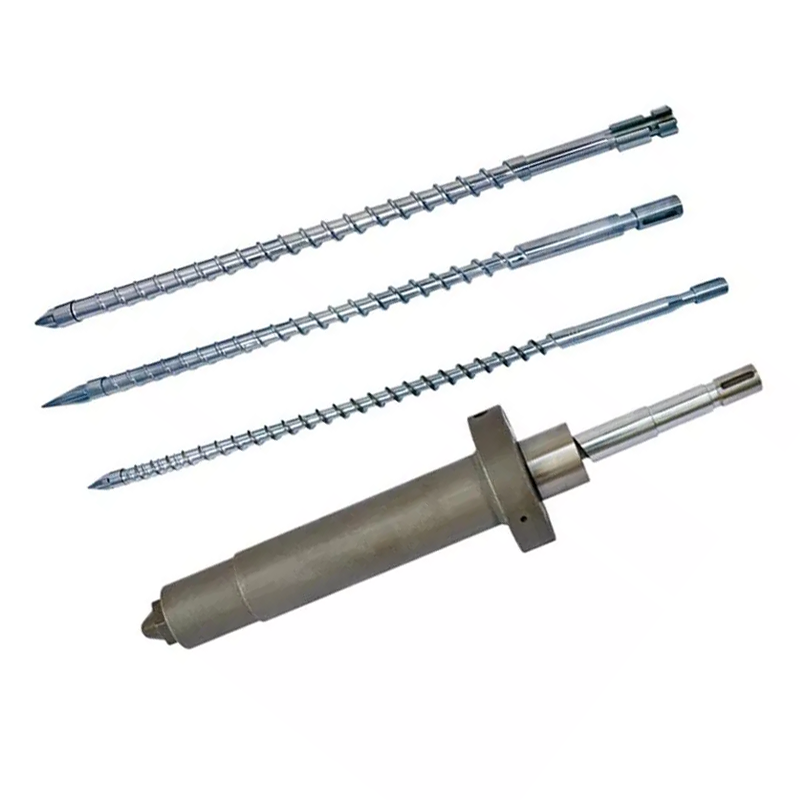
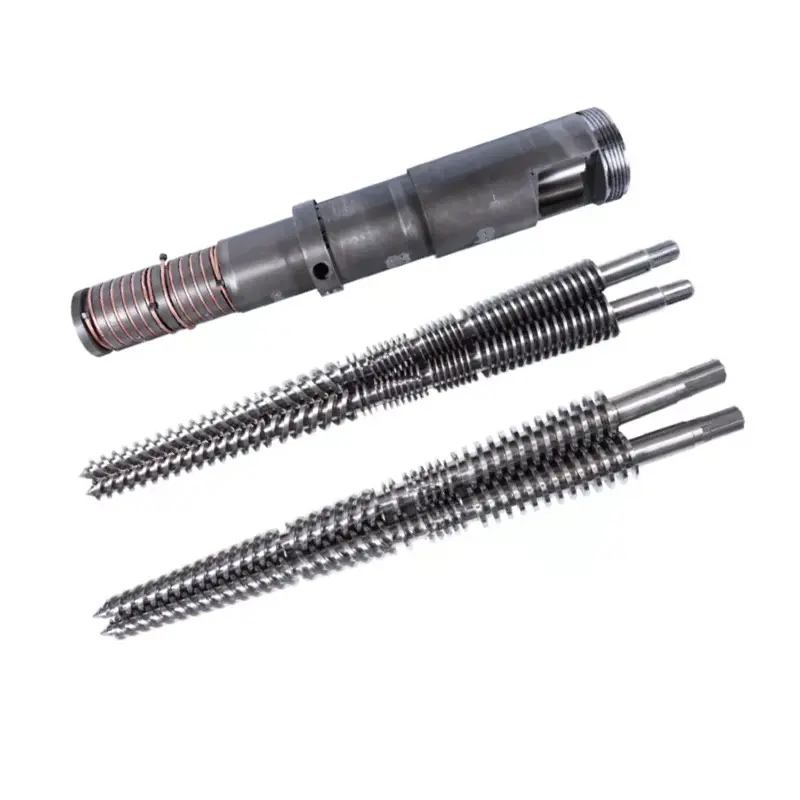
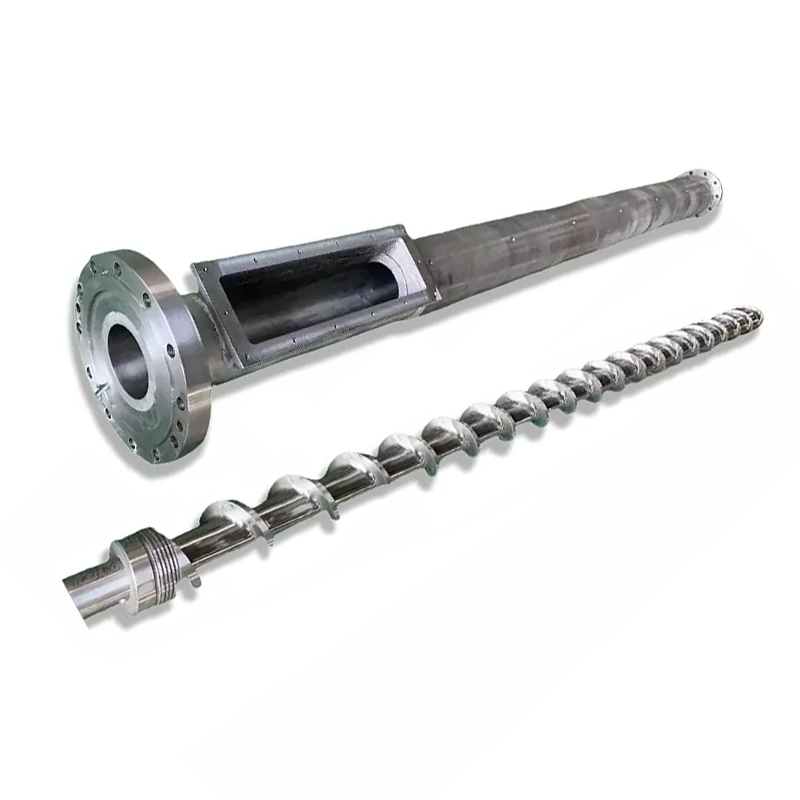
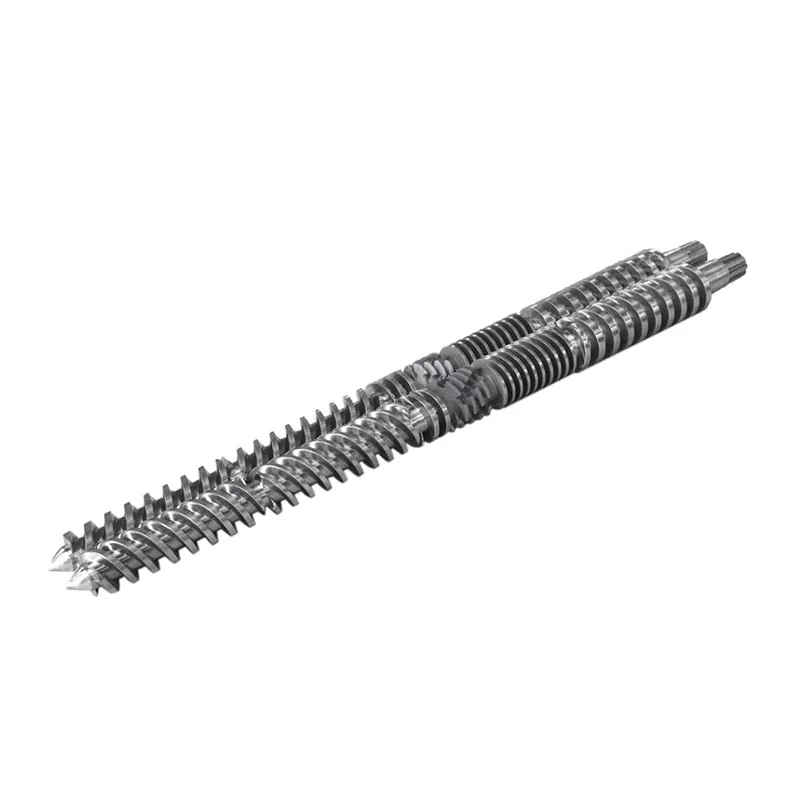
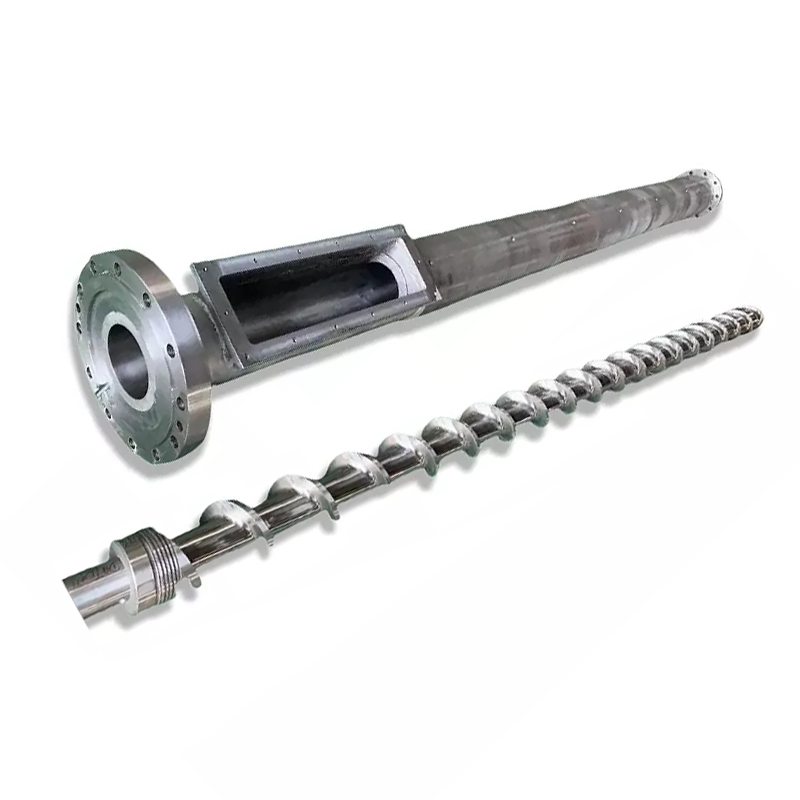
Inom området för extrudering och formsprutning av plastenkel skruvär kärnkraftskomponenten i hela produktionslinjen. Väldesignad och precisionstillverkad, det bestämmer inte bara stabiliteten hos materialtransport och mjukgörande kvalitet, utan påverkar också direkt dimensionsnoggrannheten hos färdiga produkter och produktionskontinuitet. Inför komplexa material som innehåller glasfiber, kalciumkarbonat, mineralfyllmedel och korrosiva tillsatser, har bibehållande av utmärkt slitstyrka och stabil bearbetningsnoggrannhet för denna nyckeldel under långvarig hög belastning, hög friktion och hög temperatur blivit ett tekniskt fokus för utrustningschefer och processingenjörer.

single-screw

Slitage och korrosion: Primära orsaker Baserat på produktionsdata

Faktorer som leder till för tidigt brott på skruvytan är direkt relaterade till egenskaperna hos de bearbetade materialen. Olika material ger olika skademekanismer på enEnkel skruv,kräver riktade skyddslösningar. Tabellen nedan sammanfattar tre vanliga typer av materiella skador och deras effekter:

Materialtyp/skick Huvudskademekanismen Specifik effekt på en skruv
Glasfiber, kalciumkarbonat, mineralfyllmedel Nötning och skärning av hårda partiklar Skruvkanterna blir rundade, vilket leder till att effektiviteten sjunker, spelrummet ökar
PVC, EVA, TPR och andra värmekänsliga material Frätande gaser (t.ex. HCl) frigörs vid hög temperatur Mikroporer och gropbildning på metallytan, hållfasthetsförsämring
Högviskös smälta eller återvunnet material Lokal överhettning på grund av hög skjuvspänning Accelererat ytutmattningsslitage, sprickor eller sprickor


I själva produktionen växlar ofta slitage och kemisk korrosion, vilket ytterligare accelererar försämringen av en skruv. Därför måste ett komplett skyddssystem byggas från tre aspekter: material, värmebehandling och ytteknik.

Viktiga tekniska vägar för att förbättra slitstyrkan och precision

Kärnprocesser: Systematiskt skydd från basmaterialbehandling till hårdbeläggning

För att uppnå både hög slitstyrka och hög precision använder professionella tillverkare vanligtvis följande stegvisa processsystem:

  • Basmaterial härdning och härdning– Använd 38CrMoAlA legerat stål, utför härdning och högtemperaturhärdning för att erhålla en enhetlig härdad sorbitstruktur, eliminera smidesspänningar och ge god kärnseghet.
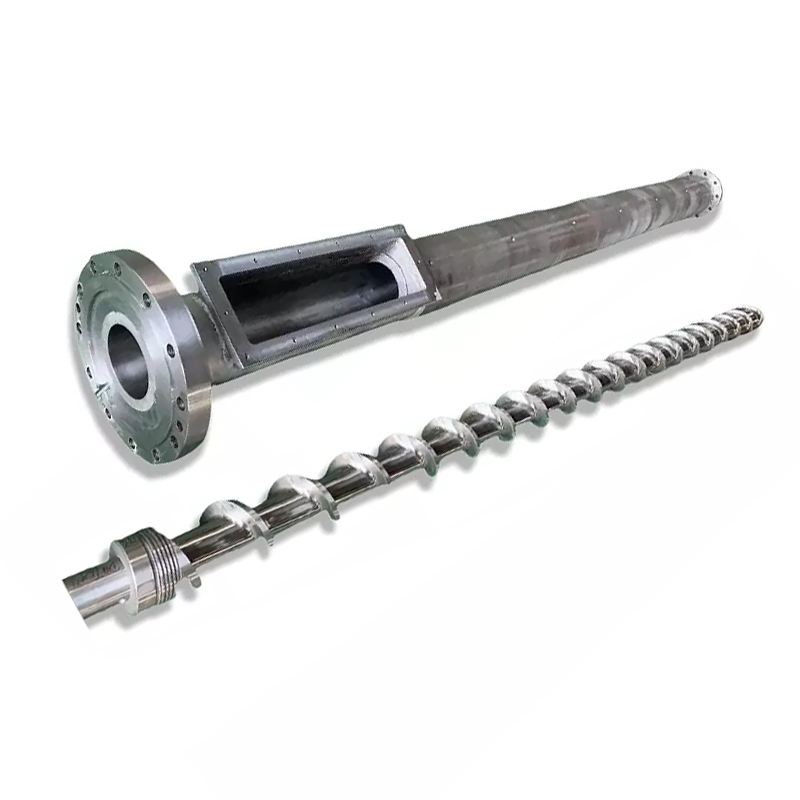
  • Precisionsslipning– Använd cylindriska och CNC-gängslipar med hög precision för att säkerställa geometrisk noggrannhet i flygprofilen. Rakheten, stigningstoleransen och ytråheten hos enEnkel skruvkontrolleras till mikronnivå, vilket minskar smältåterflöde och lokal friktion.
  • Ytnitrering– Applicera gas- eller jonnitrering för att bilda ett 0,3–0,6 mm vitt lager på skruvytan, uppnå en ythårdhet på HV900–1100, vilket avsevärt förbättrar slitstyrkan och bibehåller kärnans seghet.
  • Elektroplätering eller strömlös plätering– För mycket korrosiva material (t.ex. PVC, fluorplast), lägg till hårt krom eller strömlöst nickelskikt över det nitrerade skiktet för att täta mikroporerna och förbättra korrosionsbeständigheten, samtidigt som smältvidhäftningen minskar.
  • Spraysvetsning av dubbla legeringar (PTA eller laserbeklädnad)– För mycket nötande material som glasfiber, kalciumkarbonat eller återvunnet material, applicera en nickelbaserad eller koboltbaserad legering på spetsarna för att uppnå hårdhet över HRC60. Denna kompositstruktur gör att skruven kan bibehålla stabil mjukgöringskapacitet och exakt spelrum under höghastighetsextrudering och korrosiva miljöer.

Precisionsbearbetning och processmatchning: Säkerställer enhetlig mjukning och produktkonsistens

Hög precision handlar inte bara om skruvens egna dimensionstoleranser, utan också om att kontrollera spelet mellan skruvens ytterdiameter och cylinderns innervägg. Erfarenheten visar att kontroll av spelet mellan enEnkel skruv och cylindern inom 0,10–0,20 mm (beroende på diameter) minskar smältläckaget avsevärt och ökar den specifika effekten. Dessutom kan optimerade geometriska parametrar (kompressionsförhållande, L/D-förhållande) matchade med spårförsedda cylindermatningsbussningar uppnå hög skjuvningsmjukning vid lägre skruvhastigheter, minska smälttemperaturen med cirka 10°C, och därigenom förbättra produktens ytkvalitet och dimensionsstabilitet.

Totallösningar för tuffa driftsförhållanden

För specialmaterial som trä-plastkomposit (WPC), högfylld teknisk plast och återvunnet material, har ledande tillverkare gått från enkel bearbetning av delar till integrerade tekniska tjänster som omfattar "materialval - processdesign - efterbehandling".

Till exempel, för förstärkt nylon som innehåller mer än 30 % glasfiber, kan en skruv utformas med variabel stigning och variabelt kanaldjup, med rundade övergångar vid flygroten för att minska spänningskoncentrationen. I kombination med sprutsvetsning av dubbellegering och spegelpolering (ytråhet Ra ≤ 0,05 μm), minskar detta risken för kolavlagringar och underlättar rengöringen.

single-screw

Slutsats: Långsiktigt värde av att investera i en högpresterande skruv

Sammanfattningsvis, aEnkel skruvtillverkad med precisionsdesign och flera skyddsbehandlingar förlänger inte bara sin egen livslängd avsevärt, utan förbättrar också extruderings- och formsprutningsenergieffektiviteten, minskar underhållsfrekvensen och säkerställer enhetlig produktkvalitet. När plastbearbetningsföretag väljer en tillverkare somZhoushan Nanhaiya Plastic Machinery Co., Ltd.– som har en komplett processkedja, utrustning för precisionsbearbetning och lång branscherfarenhet – får de en enda teknisk garanti från skruvmaterial, värmebehandling till ytbeläggning, vilket lägger en solid grund för en långsiktigt stabil produktion.

Relaterade nyheter
Lämna ett meddelande till mig
X
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies. Sekretesspolicy
AvvisaAcceptera